

光学薄膜百科:干涉原理、设计软件与镀膜工艺全解(附 6 个常见误区)
光学薄膜是激光器、场镜、保护镜、腔镜、分光镜这些元器件的灵魂。同样一片玻璃,镀对膜是通光元件,镀错就是光路上的损耗源甚至损坏源。但行业里流传着大量似是而非的说法——关于真空度、关于泵的选型、关于软件能做什么,很多从业者到今天还拿不准。
本文按「原理 → 软件 → 工艺 → 选型 → 误区」的顺序把光学薄膜讲透。全文数据来自 RP Photonics、Excelitas 白皮书、TFCalc 官方资料、GB/T 3224 国家标准及 1064nm 薄膜损伤竞赛公开报告,每处均标注来源。文中参数为典型工程值,实际选型请以具体工况与实测数据为准。
如果你只想记住三句话:① 薄膜的一切功能都来自干涉,四分之一波厚度解决相位条件、折射率匹配解决振幅条件;② 镀膜的”真空度”必须区分本底真空度与工作气压,两者不是一回事;③ 高功率激光场景下,膜层的激光损伤阈值(LIDT)比反射率更值得盯。
本文目录
- 一、光学薄膜是什么:核心概念与三层技术框架
- 二、工作原理:薄膜干涉与增透/高反/分光是怎么实现的
- 三、设计软件:TFCalc、Essential Macleod、OptiLayer 对比
- 四、镀膜工艺:蒸发、磁控溅射、离子镀怎么选
- 五、真空系统:本底真空度与工作气压必须分清
- 六、激光损伤阈值 LIDT:1064nm 高功率膜层参数与实操要点
- 七、选型速查:按应用场景反查膜层与工艺
- 八、常见误区:6 个流传很广的错误说法
一、光学薄膜是什么:核心概念与三层技术框架
一句话定义:光学薄膜是在玻璃、晶体、金属等基底表面,通过物理或化学方法沉积的一层或多层纳米级薄膜,用于按需调控光的反射、透射、偏振、相位与光谱分布。
这层膜的厚度只有几十到几百纳米——一张 A4 纸厚约 100 μm,也就是 1000 nm,相当于能镀上百层薄膜。它薄到这个程度,却能决定一台激光器的输出效率。这是很多人第一反应难以理解的地方:因为起作用的是相位,不是厚度本身。
要理解一个膜层的设计,至少要同时看三个层面,缺一层就会做出错的判断:
| 层面 | 要解决的问题 | 关键变量 | 做错的后果 |
|---|---|---|---|
| 物理层 干涉怎么发生 |
光在膜层间如何干涉 | 折射率 n、消光系数 k、光学厚度 nd、层数、入射角 | 算出的光谱与实测完全对不上 |
| 工艺层 怎么沉积出来 |
设计能否被工艺还原 | 沉积温度、速率、离子能量、基片粗糙度、腔体洁净度 | 膜层疏松、吸水、应力大、批量一致性差 |
| 可靠性层 能不能扛住使用环境 |
膜层在工作条件下是否稳定 | 激光损伤阈值 LIDT、环境稳定性、附着力、耐摩擦 | 用着用着膜层开裂或被打坏 |
业内常说”设计做得再好,做不出来也没用”——说的就是这三层之间的约束关系。设计软件算出的是理想光谱,实际膜层是工艺的产物,两者的差距就是工艺公差和膜料实测偏差的叠加。
关于膜层的具体类型(AR 增透、HR 高反、BS 分光、AT 增透分光、FI 带通、PBS 偏振分光、PC 保偏等),站内有一篇专门讲编码与应用的:光学薄膜的常见功能 HR、AR、BS、AT、FI、PBS、PC。本文聚焦原理、工艺与选型,不重复类型清单。
二、工作原理:薄膜干涉与增透/高反/分光是怎么实现的
2.1 干涉的两个基本条件
光在膜层上下两个界面各反射一次,形成两束反射光 R1(上表面反射)和 R2(下表面反射)。它们叠加后的强度,取决于两束光之间的相位差和振幅比。相位差由两部分构成:
Δ = (相位突变差) + (2π × 2 nf d cosθt / λ)
第一项是很多人会漏掉的。它来自”半波损失”:光从光疏介质射向光密介质反射时,会发生 π 的相位突变。所以必须先判断两个界面各自的突变情况,不能想当然。
对于单层增透膜,n0 < nf < ns,两个界面都是”光疏射向光密”,各自都发生 π 相变,两次突变互相抵消,于是回到最简洁的情况:只需凑出传播光程差。
2.2 单层增透膜的完整推导
相位条件——两束反射光反相:
2 nf d = λ/2 → nf d = λ/4
这个 nf d = λ/4 就是四分之一波光学厚度(QWOT,Quarter-Wave Optical Thickness),它是增透膜设计的起点。R1 与 R2 的传播光程差恰为半波长,加上两束光共有的 π 相变,总相位差正好是 π,互相抵消。
振幅条件——两束光强度相当:
nf = √(n0 · ns)
两个条件必须同时满足。只满足相位条件而不满足振幅条件,只能得到”反射变少了”,而不是”反射被消除了”。这是很多入门文章含糊过去的地方。
现实能到什么程度?以 BK7 玻璃(ns = 1.52)配空气(n0 = 1.0)为例,理想 nf = √(1.0 × 1.52) ≈ 1.23。但自然界不存在折射率这么低的固体材料。目前工程上最常用的是氟化镁 MgF2(n = 1.38):
| 项目 | 数值 | 说明 |
|---|---|---|
| 设计波长 | 550 nm | 可见光绿光中心附近 |
| 基底 / 膜料 | BK7 / MgF2 | MgF2 n ≈ 1.38,是目前折射率最低的实用膜料之一 |
| 膜层物理厚度 | 99.6 nm | 约 0.1 μm,不足一根头发丝的千分之一 |
| 正入射反射率 | 4.3% → 1.3% | 裸玻璃约 4.3%,镀膜后降至约 1.3% |
| 斜入射影响 | 30° 时移至 513 nm | 斜入射下 cosθt 缩短有效光程,反射极小值向短波移动 |
数据来源:RP Photonics、Edmund Optics 增透膜技术文档
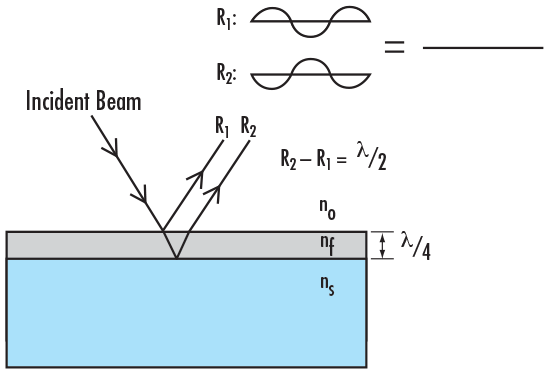
图片来源:Edmund Optics《Anti-Reflection Coatings》应用指南
这就是单层增透膜的实际天花板。要在更宽波段或更低反射率上工作,必须用多层膜结构(V 形膜、宽带增透膜 BBAR 等),层数上去之后,工艺难度和误差累积才成为真正的瓶颈。
2.3 半波厚度与多层膜
除了 QWOT,半波光学厚度(HWOT,nf d = λ/2)是另一个基础设计单元。它本身引入 π 相移,用途有三个:相位跳变补偿、干涉滤光片的间隔层、以及在多层膜中精确调节光谱相位。
高反膜(HR)用高折射率 H 与低折射率 L 材料交替堆叠,每层均取四分之一波厚,构成 (HL)N 结构。设计得好,反射率可达 99.9% 以上,这是激光腔镜和干涉滤光片的基础。**这里有个容易忽略的点:每层都是 λ/4,但干涉是”所有反射光同相叠加”,与增透膜的”相消”逻辑方向相反。**混淆这两者就会得出完全错误的层数估算。
2.4 分光镜的思路
分光镜(BS)本质上是干涉滤光片:在透射峰(通带)位置两束透射光相长,在反射方向上能量按设计比例分配。R:T = 50:50 还是 90:10,取决于膜系的层数、材料组合与入射角设计。干涉滤光片的设计难点往往不在”能不能通”,而在带宽能压到多窄——FWHM(半高全宽)小于 1 nm 的超窄带滤光片,即使 1~2 nm 的界面扩散也会让峰值透过率下降 2%~5%。
三、设计软件:TFCalc、Essential Macleod、OptiLayer 对比
薄膜设计软件干三件事:算光谱、优化膜系、验证可制造性。第三项最容易被忽略,却是软件相对”手算”的真正价值所在。
| 软件 | 定位与特点 | 核心能力(含易错点) | 适用场景 |
|---|---|---|---|
| TFCalc 光研科技 / Hulinks |
通用膜系设计与生产分析一体工具,操作门槛最低 | 基片两侧各可达 5000 层(注意:是每侧 5000 层,不是单面总计);支持膜堆公式如 (HL)51.2(HL)5;优化算法为变尺度法、梯度法、单纯形法三种局部方法,另提供针法优化(含隧道效应)与全局搜索;可做公差敏感度分析、良率(Yield)分析、锥角平均计算,并可模拟镀膜机光监控器(light monitor)输出 | 元件厂日常接单、既要设计又要向客户证明”这个膜做得出来” |
| Essential Macleod | 分析与设计一体化软件包,多文档界面 | 从单层膜到严格分光膜均可设计与优化;可评估 WDM / DWDM 滤波片;支持从零设计或优化既有设计,并能测算设计中的误差;产品线历史超过四十年,是通信滤光片领域的行业基准之一 | 通信滤光片、复杂多层膜的设计与验证 |
| OptiLayer | 覆盖”参数—设计—生产—反演”全流程,模块化最强 | 三模块分工明确:OptiLayer 负责目标评价函数、优化与预生产误差分析;OptiChar 反演出贴近实测的膜料光学常数模型,并给出各因素对设计的影响;OptiRE 反演生产后实测光谱,把误差反馈指导生产;三者通过 OptiReOpt 动态链接库(DLL)联通,可实现设计—修改—实时监测的闭环 | 需要”设计—生产—反演”闭环、需持续跟踪工艺漂移的量产线 |
数据来源:TFCalc 官方功能清单(Hulinks / 光研科技)
3.1 选型建议
接单型元件厂用 TFCalc 性价比最高,理由是它把良率分析和光监控模拟做进去了,这在交付报价时是硬通货。做通信滤光片离不开 Essential Macleod。只有真正需要”设计—生产—反演”闭环、需要持续跟踪膜料批次差异的产线,OptiLayer 体系的成本才划得来。
3.2 三条容易被忽略的软件使用原则
① 必须做公差分析,不能只看出图。设计软件给出的目标光谱是在理想参数下算的。实际生产的膜厚有误差、膜料 n/k 与设计值有偏差。典型量级:V 形四层增透膜在中心波长处有 ±1% 的系统性厚度误差,峰值透过率会从 99.8% 降到 99.3%~99.5%;一个 532 nm 窄带滤光片,1% 的随机厚度误差就能让峰值透过率从 90% 掉到 85% 以下,同时半高全宽增大、矩形度恶化。能做出漂亮曲线但扛不住工艺误差的膜系,是纸上设计,不是产品。
② 目标函数里的公差要贴合实际工艺能力。不同工艺的厚度控制精度差异很大——电子束蒸发与离子束溅射、离子辅助沉积(IAD)之间,同一膜系的可达厚度公差并不相同。把工艺公差填得过于理想,优化器会给你一个工艺上做不出来的方案。
③ 用软件算膜料实测 n/k,而不是直接用手册值。同一种材料在不同沉积工艺下的 n/k 有系统性差别,尤其薄膜化之后。用与实际工艺匹配的实测光学常数,设计结果才能对上实测光谱。这也是 OptiChar 这类反演模块存在的意义。
四、镀膜工艺:蒸发、磁控溅射、离子镀怎么选
按成膜机制,物理气相沉积(PVD)分两大类:蒸发类(靠材料熔化汽化)与溅射类(靠离子轰击把靶原子打下来)。离子镀不是独立的第三类工艺,它是叠加在蒸发之上的等离子体增强手段。三者层级不同,不能并列成”三种加热方式”。
4.1 蒸发类
用电阻丝或高频感应加热坩埚,使膜料受热汽化并沉积到基底上;电子束蒸发(E-beam)用电子束直接加热熔池,可处理高熔点材料。
| 优点 | 设备简单、成本低、速率高;适合大批量蒸发镀铝等金属膜 |
|---|---|
| 局限 | 传统电子束蒸发常在 80 ℃ 以下沉积,膜层结构疏松、吸附水汽;界面粗糙度通常在 1~2 nm 量级 |
| 适用 | 金属反射镜、装饰镀膜、非关键光学面;高要求场景需改用离子辅助沉积(IAD)或离子束溅射 |
4.2 溅射类
离子束溅射(IBS):由离子枪发射离子束,以一定入射角轰击靶材,把靶原子溅射出来沉积成膜。膜层致密度与均匀性好,界面粗糙度可控制在 0.5 nm 以下——这是它在高精度镀膜中的价值所在。代价是轰击面积小、沉积速率低,产能是硬约束。
磁控溅射(Magnetron Sputtering):在直流或射频靶面加磁场,让电子运动受约束。物理图像要串起来看:
阴极靶材发射的电子 → 电场加速进入靶面上方磁场 → 被磁场约束成环绕磁力线运动的高密度电子云 → 与 Ar 原子碰撞电离出大量 Ar+ → Ar+ 在电场作用下轰击靶材 → 中性靶原子被溅射出,沉积到基片上成膜。
磁场是这个工艺的命名由来,也是它低温和高效率的根源。正是靶面磁场的存在大幅提升了电子电离率,磁控溅射才能做到成膜速率高、基片温度低、膜层附着力好,并适用于大面积镀膜,是镀制氧化物介质膜(如 SiO2、TiO2)的主力工艺。
反应溅射是磁控溅射的常用变体:通入 O2、N2 等反应气体,让靶材原子在基片上化合生成氧化物或氮化物,用于制备介质膜。
4.3 离子镀(Arc Ion Plating)
在蒸发过程中引入等离子体,用气体或被蒸发物质的离子轰击正在沉积的膜层。综合了蒸发与溅射的优点,膜层致密度与结合力优于普通蒸发,适合复杂膜系结构件的热镀。
4.4 工艺对比速查
| 工艺 | 致密度 | 界面粗糙度 | 基片温度 | 沉积速率 | 典型用途 |
|---|---|---|---|---|---|
| 电子束蒸发(E-beam) | 偏低(疏松) | 1~2 nm | < 80 ℃ | 高 | 金属膜、装饰膜 |
| IAD 离子辅助沉积 | 高 | < 1 nm | 等效 > 200 ℃ | 中 | 高要求光学膜、介质膜 |
| 磁控溅射 | 高 | < 1 nm | 低 | 中~高 | 大面积介质膜、激光膜 |
| 离子束溅射(IBS) | 很高 | < 0.5 nm | 低 | 低 | 高精度膜、超光滑面 |
| 离子镀(Arc) | 很高 | < 1 nm | 低 | 高 | 复杂件热镀、高功率镜 |
数据来源:欧光科技、中测光科技术资料;粗糙度与等效温度为典型量级,随工艺参数浮动
4.5 常见镀膜缺陷与成因
镀膜出问题,多数时候能在下面这张表里找到对应行。工程师排查时建议按现象反查,不要一上来就调工艺参数。
| 现象 | 常见成因 | 处理方向 |
|---|---|---|
| 表面针孔 / 颗粒 | 前清洗不到位(油污、粉尘);腔壁”掉渣”;靶材打弧崩颗粒;洁净环境不足 | 强化前清洗;定期清洁挡板与腔壁;定期烧靶;改善洁净等级 |
| 膜层附着力差 / 脱落 | 基底清洁不彻底;膜应力过大;高低温材料失配;无过渡层 | 增加过渡层;优化沉积温度与速率;匹配热膨胀系数 |
| 中心波长漂移 / 红移 | 低致密度膜层吸水(常见于 80 ℃ 以下蒸镀的膜) | 提高沉积温度或改用 IAD / IBS;控制环境湿度 |
| 光谱形状不达标 | 膜厚系统误差;折射率偏差;监控方式与误差源不匹配 | 校准膜厚;改用更合适的监控方式;重新做公差分析 |
| 吸收偏高 | 膜料不纯;氧化不充分;腔体污染 | 提高膜料纯度;反应沉积补氧;清洁腔体 |
| 色差 / 同一炉位置不一致 | 工件架转速或靶基距漂移;沉积几何导致的面内不均匀;基片本身亚表面损伤 | 固定工艺参数与装载方式;按位置抽检;入库前测来料 |
数据来源:中测光科、天卓新材料技术资料
五、真空系统:本底真空度与工作气压必须分清
这是本领域被说错最多的一个概念,先把定义钉死。
真空等级划分:标准大气压为 1.013 × 10⁵ Pa。按低真空 105~1 Pa、中真空 1~10−1 Pa、高真空 10−1~10−5 Pa、超高真空低于 10−5 Pa 的常用划分,工业镀膜设备的工作区间集中在中真空到高真空段。
但”镀膜需要多高的真空”这个问题没有单一答案,因为必须区分两个完全不同的压强:
| 概念 | 定义 | 典型数值(光学镀膜) | 它决定什么 |
|---|---|---|---|
| 本底真空度 | 通入工作气体之前,腔体抽到的静态真空度 | 蒸发镀膜 10−3~10−4 Pa;磁控溅射镀光学膜 10−4~10−5 Pa | 腔体洁净度、残余气体与水汽含量,直接决定成膜质量与激光损伤阈值 |
| 工作气压 | 沉积过程中通入 Ar 等工作气体后的动态压强 | 磁控溅射通常 10−1~10−2 Pa | 等离子体放电稳定性、膜层致密度与颗粒尺寸 |
关键结论:工作气压必须高于本底真空,否则工作气体无法形成稳定的等离子体放电。把两者混成一句”镀膜需要 10−3 Pa 以上的真空”,在工艺上是讲不通的。
5.1 真空泵选型
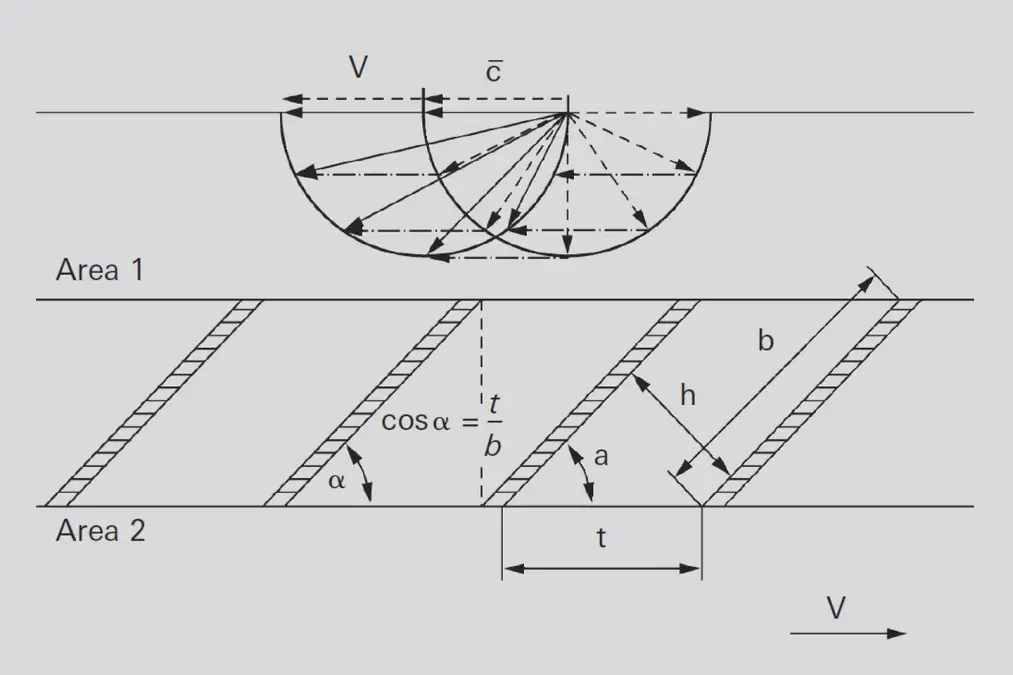
图片来源:Pfeiffer Vacuum 真空技术知识库 Figure 4.22
| 泵型 | 优势 | 局限 | 是否需要前级泵 |
|---|---|---|---|
| 油扩散泵 | 抽速大、成本低 | 需冷却水与前级泵;体积大、能耗高;油蒸汽反流会污染膜层 | 需要(机械泵 + 罗茨泵) |
| 分子泵 | 无油污染、极限真空度高、抽速稳定,是光学镀膜现行主流 | 对 H2、He 等轻气体抽速低;成本偏高 | 需要(通常配干式前级泵) |
| 冷凝泵 低温泵 Cryopump |
自身无油、洁净度最高;对水蒸气与 CO2 抽除能力最强,可达超高真空 | 无法连续工作、必须定期再生;单机抽速受冷头面积限制;制冷与维护成本高 | 必须。启动前需前级泵预抽至低于 5 × 10⁻² mbar,再生时也需前级泵抽走释放气体 |
数据来源:远怀科技、上海坎特真空、ULVAC 低温泵技术资料
选型结论:
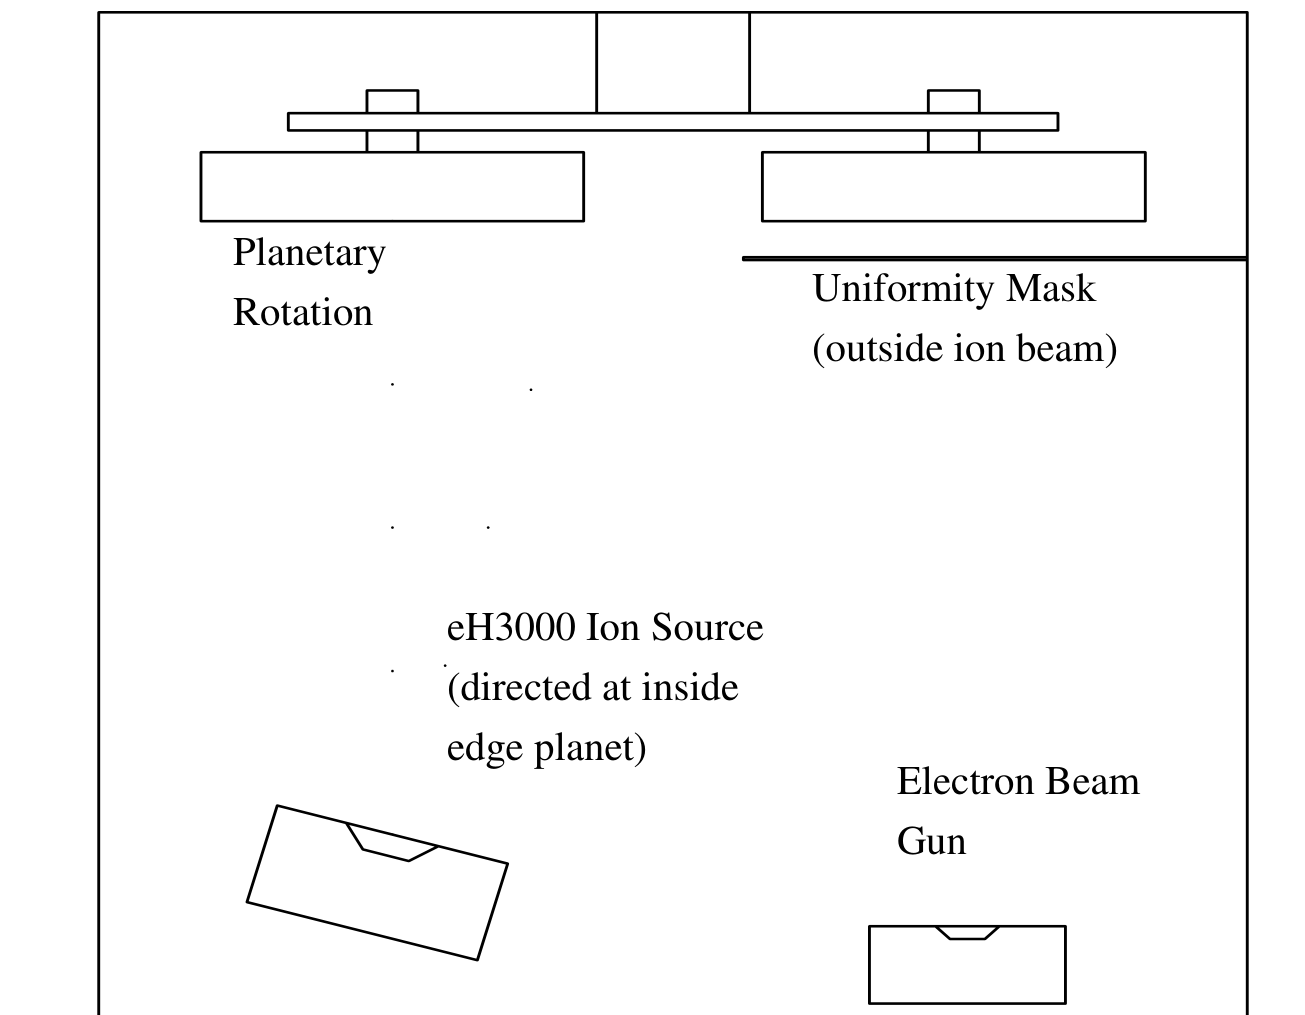
图片来源:Vacuum Innovations LLC 技术资料 AN-01 Shift-Free Optical Coatings
光学镀膜机按设备厂商的标配方案选泵,不要单独更换主泵。追求连续量产与综合性价比,分子泵 + 干式前级泵仍是更稳妥的方案;腔体洁净度要求极高、且为间断式生产,可考虑冷凝泵。
六、激光损伤阈值 LIDT:1064nm 高功率膜层参数与实操要点
前面所有内容都在解决”光学性能”,但对激光元件而言,真正决定它能不能上机的是激光损伤阈值(Laser-Induced Damage Threshold, LIDT)——元件能承受而不发生破坏的激光能量密度。
6.1 LIDT 的物理机制
损伤机制随激光类型而变,这一点决定了材料选择的逻辑:
- 脉冲激光:主因是非线性吸收与多光子吸收。材料带隙(与折射率强相关)决定电子能否被激发通过,因此基底与膜料都要纳入设计考量。
- 连续激光:主因是线性吸收导致的热效应,材料的热导率成为关键。
- 共同因素:即使材料和设计都正确,缺陷起始的凸起结节会增强局部电场,使实际损伤阈值低于材料本征值。这就是为什么膜层缺陷控制对高功率激光如此重要。
6.2 材料带隙与 LIDT 的关系
在脉冲激光下,这组数据解释了为什么高功率激光膜的膜料选择越来越集中:
| 膜料 | 带隙 (eV) | 折射率 n | LIDT (J/cm²) | 说明 |
|---|---|---|---|---|
| Ta2O5 | 4.1 | 2.1 | 2.2 | 折射率最高,但带隙小、损伤阈值最低 |
| HfO2 | 5.3 | 1.9 | 3.4 | 带隙宽,高功率激光膜的主流选择 |
| Al2O3 | 6.5 | 1.65 | 4.2 | 也可作保护层 |
| SiO2 | 7.5 | 1.46 | 6.3 | 低折射率侧首选,带隙最宽 |
数据来源:Excelitas 高能激光光学白皮书
带宽越宽、LIDT 越高,折射率越低——这是一对内在矛盾。设计上想要高反射率就需要高折射率对比度,但高折射率材料恰好损伤阈值低。多层膜设计正是在这个矛盾中找平衡点。
6.3 1064nm 高功率膜的参考性能
| 波长 | HR(20ns 脉冲) | AR(20ns 脉冲) | 连续波(CW) | 备注 |
|---|---|---|---|---|
| 1064 nm | 50 J/cm² | 30 J/cm² | 20 MW/cm² | 光纤激光器主流 |
| 532 nm | 30 J/cm² | 15 J/cm² | — | 倍频 / 绿光激光器 |
| 355 nm | 10 J/cm² | 5 J/cm² | — | 三倍频紫外 |
数据来源:Excelitas 公开 LiDT 性能基准(基线性能期望值,非极限值)
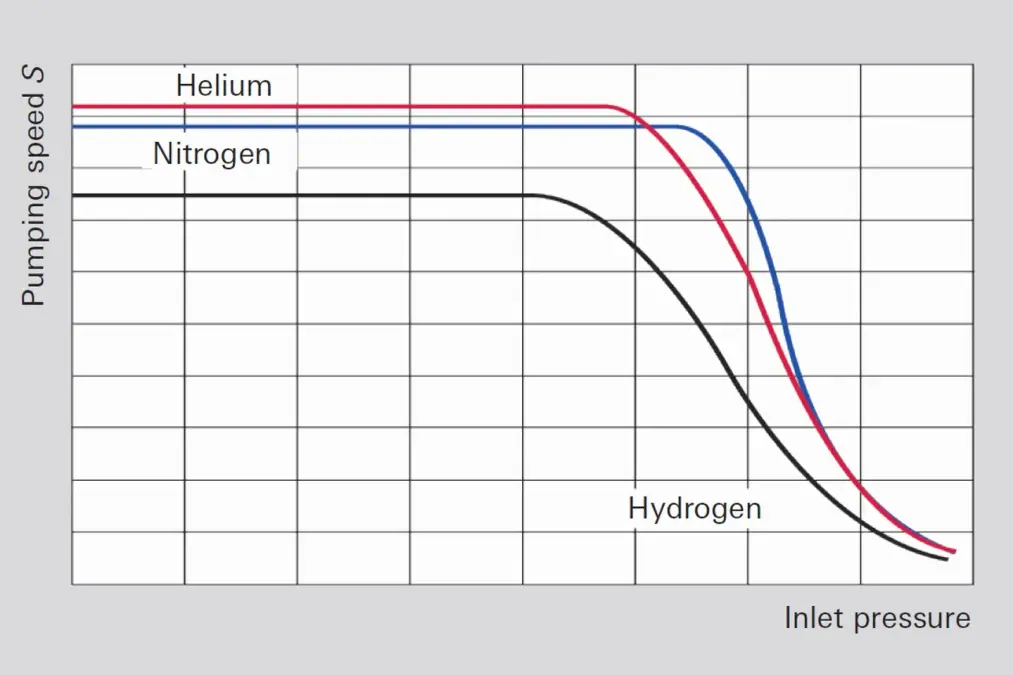
图片来源:Pfeiffer Vacuum 真空技术知识库 Figure 4.25
作为更高端的参照:在 2018—2019 年度 1064nm 纳秒脉冲高反射膜损伤竞赛中,41 件参赛样品中表现最佳的是电子束沉积的 HfO2/SiO2 高反射膜,光栅扫描法测得 LIDT 达 82 J/cm²,按 ISO 标准”无损伤”判据为 100 J/cm²。而同类 Ta2O5 基方案多在 13~19 J/cm² 区间。这就是 HfO2 在高功率激光领域逐渐取代 Ta2O5 的实证依据。
数据来源:2018–2019 年度 1064 nm 薄膜损伤竞赛公开报告
6.4 缺陷如何吃掉损伤阈值
一个 10 μm 的缺陷,在典型 HfO2/SiO2 高反射膜上接受 20 ns @1064 nm 光束照射时,在 50 J/cm2 能量密度下约有 50% 的概率引发损伤。这带来两个实用结论:
- LIDT 不是一个”绝对值”,而是统计量。缺陷在表面上分布稀疏,因此测试结果天然是概率性的。要求”绝不损伤”在工程上不现实,只能通过提升表面质量来压低概率——代价是成本上升。
- 采购时必须问检测方法和判据。光栅扫描(raster scan)、”无损伤”(No damage)与”损伤起始”(Damage initiation)三种判据给出的数值可以差好几倍。只问”你们家 LIDT 多少”而不问判据,等于没问。
另有工程参考:若某批元件在同一能量密度下首次出现损伤的位置分散无规律,往往指向腔体洁净度或来料表面质量问题;若损伤总集中在固定位置,则更可能是基片本身的亚表面损伤(研磨微裂纹)在镀膜受热后暴露出来,需从基片来料追溯。
七、选型速查:按应用场景反查膜层与工艺
这张表给的是”从需求倒推”的路径,实际询价与选型时可直接照着问:
| 应用场景 | 膜层类型 | 关键指标 | 工艺倾向 | 必须确认 |
|---|---|---|---|---|
| 光纤激光器腔镜 | HR 高反 | 1064nm 反射率 > 99.9%;LIDT | 电子束 / IBS / 离子镀,HIL 膜料 | LIDT 判据、镜面变形量 |
| 激光输出窗片 | AR 增透 | 剩余反射率;入射角范围 | IAD / 磁控溅射 | 是否需双面增透设计 |
| 场镜(F-Theta 透镜) | AR 增透 | 工作距离下的透过率;宽带需求 | IAD / 磁控溅射 | 工作波段跨度、视场角 |
| 保护镜 | AR 增透 | 耐摩擦、易清洗 | 加保护层设计 | 是否可承受等离子体飞溅 |
| 扩束镜 / 分光镜 | BS 分光 | R:T 比例;角分离 | IAD / IBS | 入射角对分光比的影响 |
| 偏振分光元件 | PBS | 消光比;工作波段 | 多层介质膜 | 带宽、消光比一致性 |
| 紫外光学件 | AR / HR | UV 透过范围;LIDT | 氟化物膜料优先 | 紫外老化稳定性 |
7.1 采购与询价的五个必问项
这几条是实操中最容易漏、漏了最容易吃亏的地方:
- LIDT 用什么判据测的?raster scan / No damage / Damage initiation,数值可能差数倍。
- 膜料方案是什么?高功率场景要确认是否用 HfO2 而非 Ta2O5。
- 沉积工艺与致密度指标?是否 IAD / IBS,等效温度多少。
- 膜层公差承诺?中心波长漂移与透过率指标的批间一致性范围。
- 是否有公差分析与良率数据?这直接反映供应商是”能算”还是”能造”。
八、常见误区:6 个流传很广的错误说法
以下六条在行业资料、供应商介绍甚至某些技术文档中流传很广,但都是错的。前三条最常见。
误区一:真空度越高越好。
不完全对。本底真空度确实越高越好,但工作气压必须保持在工艺窗口内——气压过低时等离子体难以维持,膜层反而疏松。两者必须分开谈。
误区二:冷凝泵不需要前级泵。
错误。冷凝泵(低温泵)启动前须由前级泵预抽至低于 5 × 10⁻² mbar 才能开启制冷,否则冷头无法有效捕集气体;每次再生时腔内释放的气体也必须靠前级泵抽走,否则泵体无法复位。所谓”免前级泵”只是部分厂商特定产品型的宣传口径,不是通用事实。
误区三:把热蒸发、溅射、离子镀并列为”三种加热方式”。
分类维度错误。蒸发与溅射是两种成膜机制(前者靠熔化汽化,后者靠离子轰击),而离子镀是叠加在蒸发之上的等离子体增强手段,属于增强型工艺,不是独立类别。另外”溅射法加热”这个提法本身就不成立——溅射是动量传递的物理轰击过程,不是加热。
误区四:膜厚取 λ/4 就一定是增透。
λ/4 厚度只满足了相位条件。要真正增透,膜层折射率还需接近 √(n0·ns),且相位突变的前提必须成立。相位条件与振幅条件缺一不可——这也是为什么单层膜有反射率下限。
误区五:设计软件算出的膜系可以直接投产。
不能。设计结果必须经公差敏感度与良率分析验证,并考虑膜料实测 n/k 与设计值的偏差。V 形四层增透膜 ±1% 的系统厚度误差就会让峰值透过率从 99.8% 降到 99.3%~99.5%;532 nm 窄带滤光片 1% 的随机误差能让峰值透过率从 90% 掉到 85% 以下。
误区六:LIDT 越高说明膜层质量越好,只看数值就行。
LIDT 是统计量,且强依赖测试判据与方法。缺陷尺寸、分布、表面洁净度都会显著影响结果。同样标称 30 J/cm² 的两批膜,实测可能差很多。正确做法是同时确认判据、测试方法与样品批次一致性。
参考资料来源
- RP Photonics Encyclopedia — Dielectric Coatings / Thin-Film Interference,rp-photonics.com
- Excelitas Technologies — White Paper on High Energy Laser Optics(含带隙-n-LIDT 关系与分波段 LiDT 基准)
- 2018–2019 年度 1064 nm 纳秒脉冲高反射膜薄膜损伤竞赛公开报告(OSTI / Spica Technologies 测试)
- TFCalc 官方功能清单 — Hulinks / 光研科技,hulinks.co.jp
- GB/T 3224《真空技术名词》,中国标准出版社;真空区域划分另参照国内主流真空设备厂商公开技术资料
- Edmund Optics — Anti-Reflection Coatings 应用指南
- 欧光科技、中测光科、天卓新材料、远怀真空等公开技术资料(缺陷成因、真空分级与泵选型)
— 本文由长沙高飞激光技术团队整理,参数为典型工程值。实际选型请结合具体工况、工艺窗口与实测数据,或联系高飞激光技术团队获取选型建议。 —
发表回复