


一、产品概述
C400 旁轴式激光自动对焦组件,适配带步进电机升降立柱的激光打标机。SD-C400 激光位移传感器经环形支架安装于振镜/场镜侧,旁轴测量工件高度,主控板自动驱动升降立柱运动到标定焦点,到位后输出 500ms NPN 脉冲给打标卡启动打标。组件同时支持手动上升/下降操作,并配有干簧管上、下限位保护,换不同高度工件无需重新手动对焦。
适配步进电机升降立柱打标机 | 参考距离 400mm、量程 ±200mm | 对焦完成自动输出脉冲打标 | 兼容金橙子 FBLI-B-LV7 等打标卡 | 光耦全隔离输入 5V/24V 通用 | 干簧管上下限位
二、工作流程
整个自动对焦过程分为触发 → 采集 → 处理 → 停止输出四个环节:
1. 对焦触发:按下对焦开关,给主控板 EN 端子一个触发信号(对 COM 短接/低电平),主控板进入自动对焦流程。
2. 数据采集:主控板得电后给 SD-C400 激光位移传感器供电,传感器实时测量自身到工件表面的距离,并输出 0~5V 模拟电压信号给主控板(电压值与距离一一对应)。
3. 数据处理:主控板对模拟电压进行 AD 转换后交由 MCU 运算,与调试时标定的焦点值比较,输出方向与脉冲信号,经 D+/D-/P+/P- 端子驱动步进电机驱动器,带动升降立柱上升或下降。
4. 自动停止与输出:立柱运动到标定焦点位置时立即停止,主控板 OUT/COM2 输出一个 500ms NPN 单脉冲(共地)给打标卡 GIN15 端口,打标卡收到信号后自动开始打标。
操作工只需:放料 → 按对焦开关 → 设备自动对焦并打标 → 取料。焦点在调试时标定一次,之后更换不同高度的工件均可自动完成对焦。
三、系统组成
下图为 C400 自动对焦组件全套实物(中文标注):
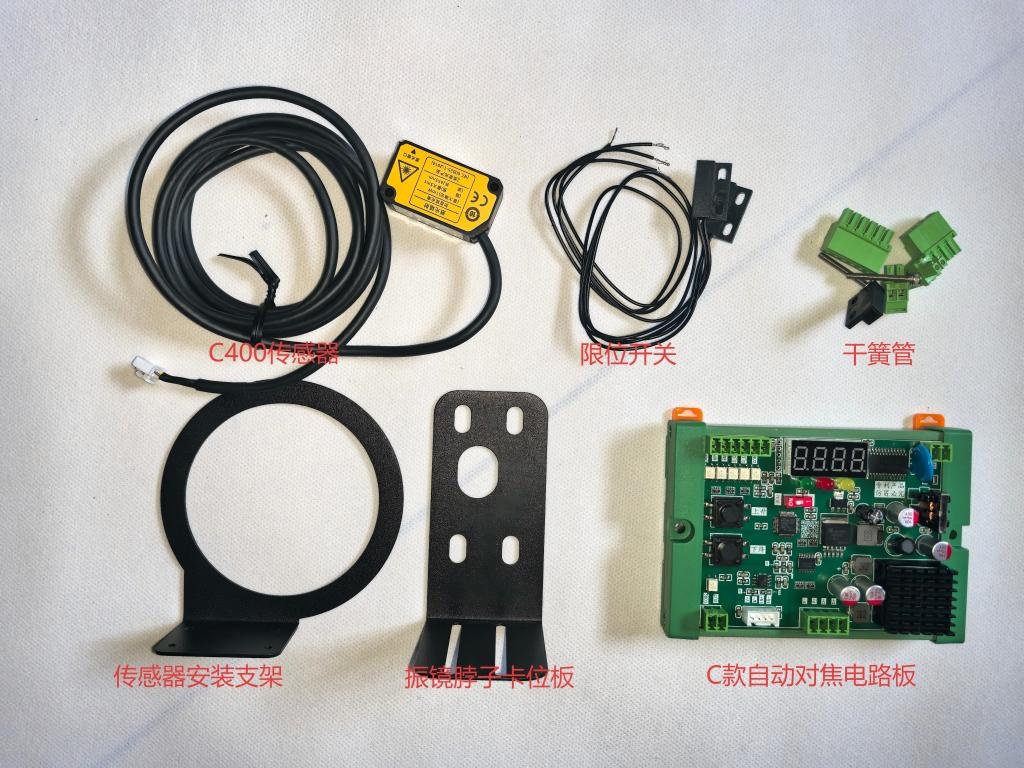
| 部件 | 说明 |
|---|---|
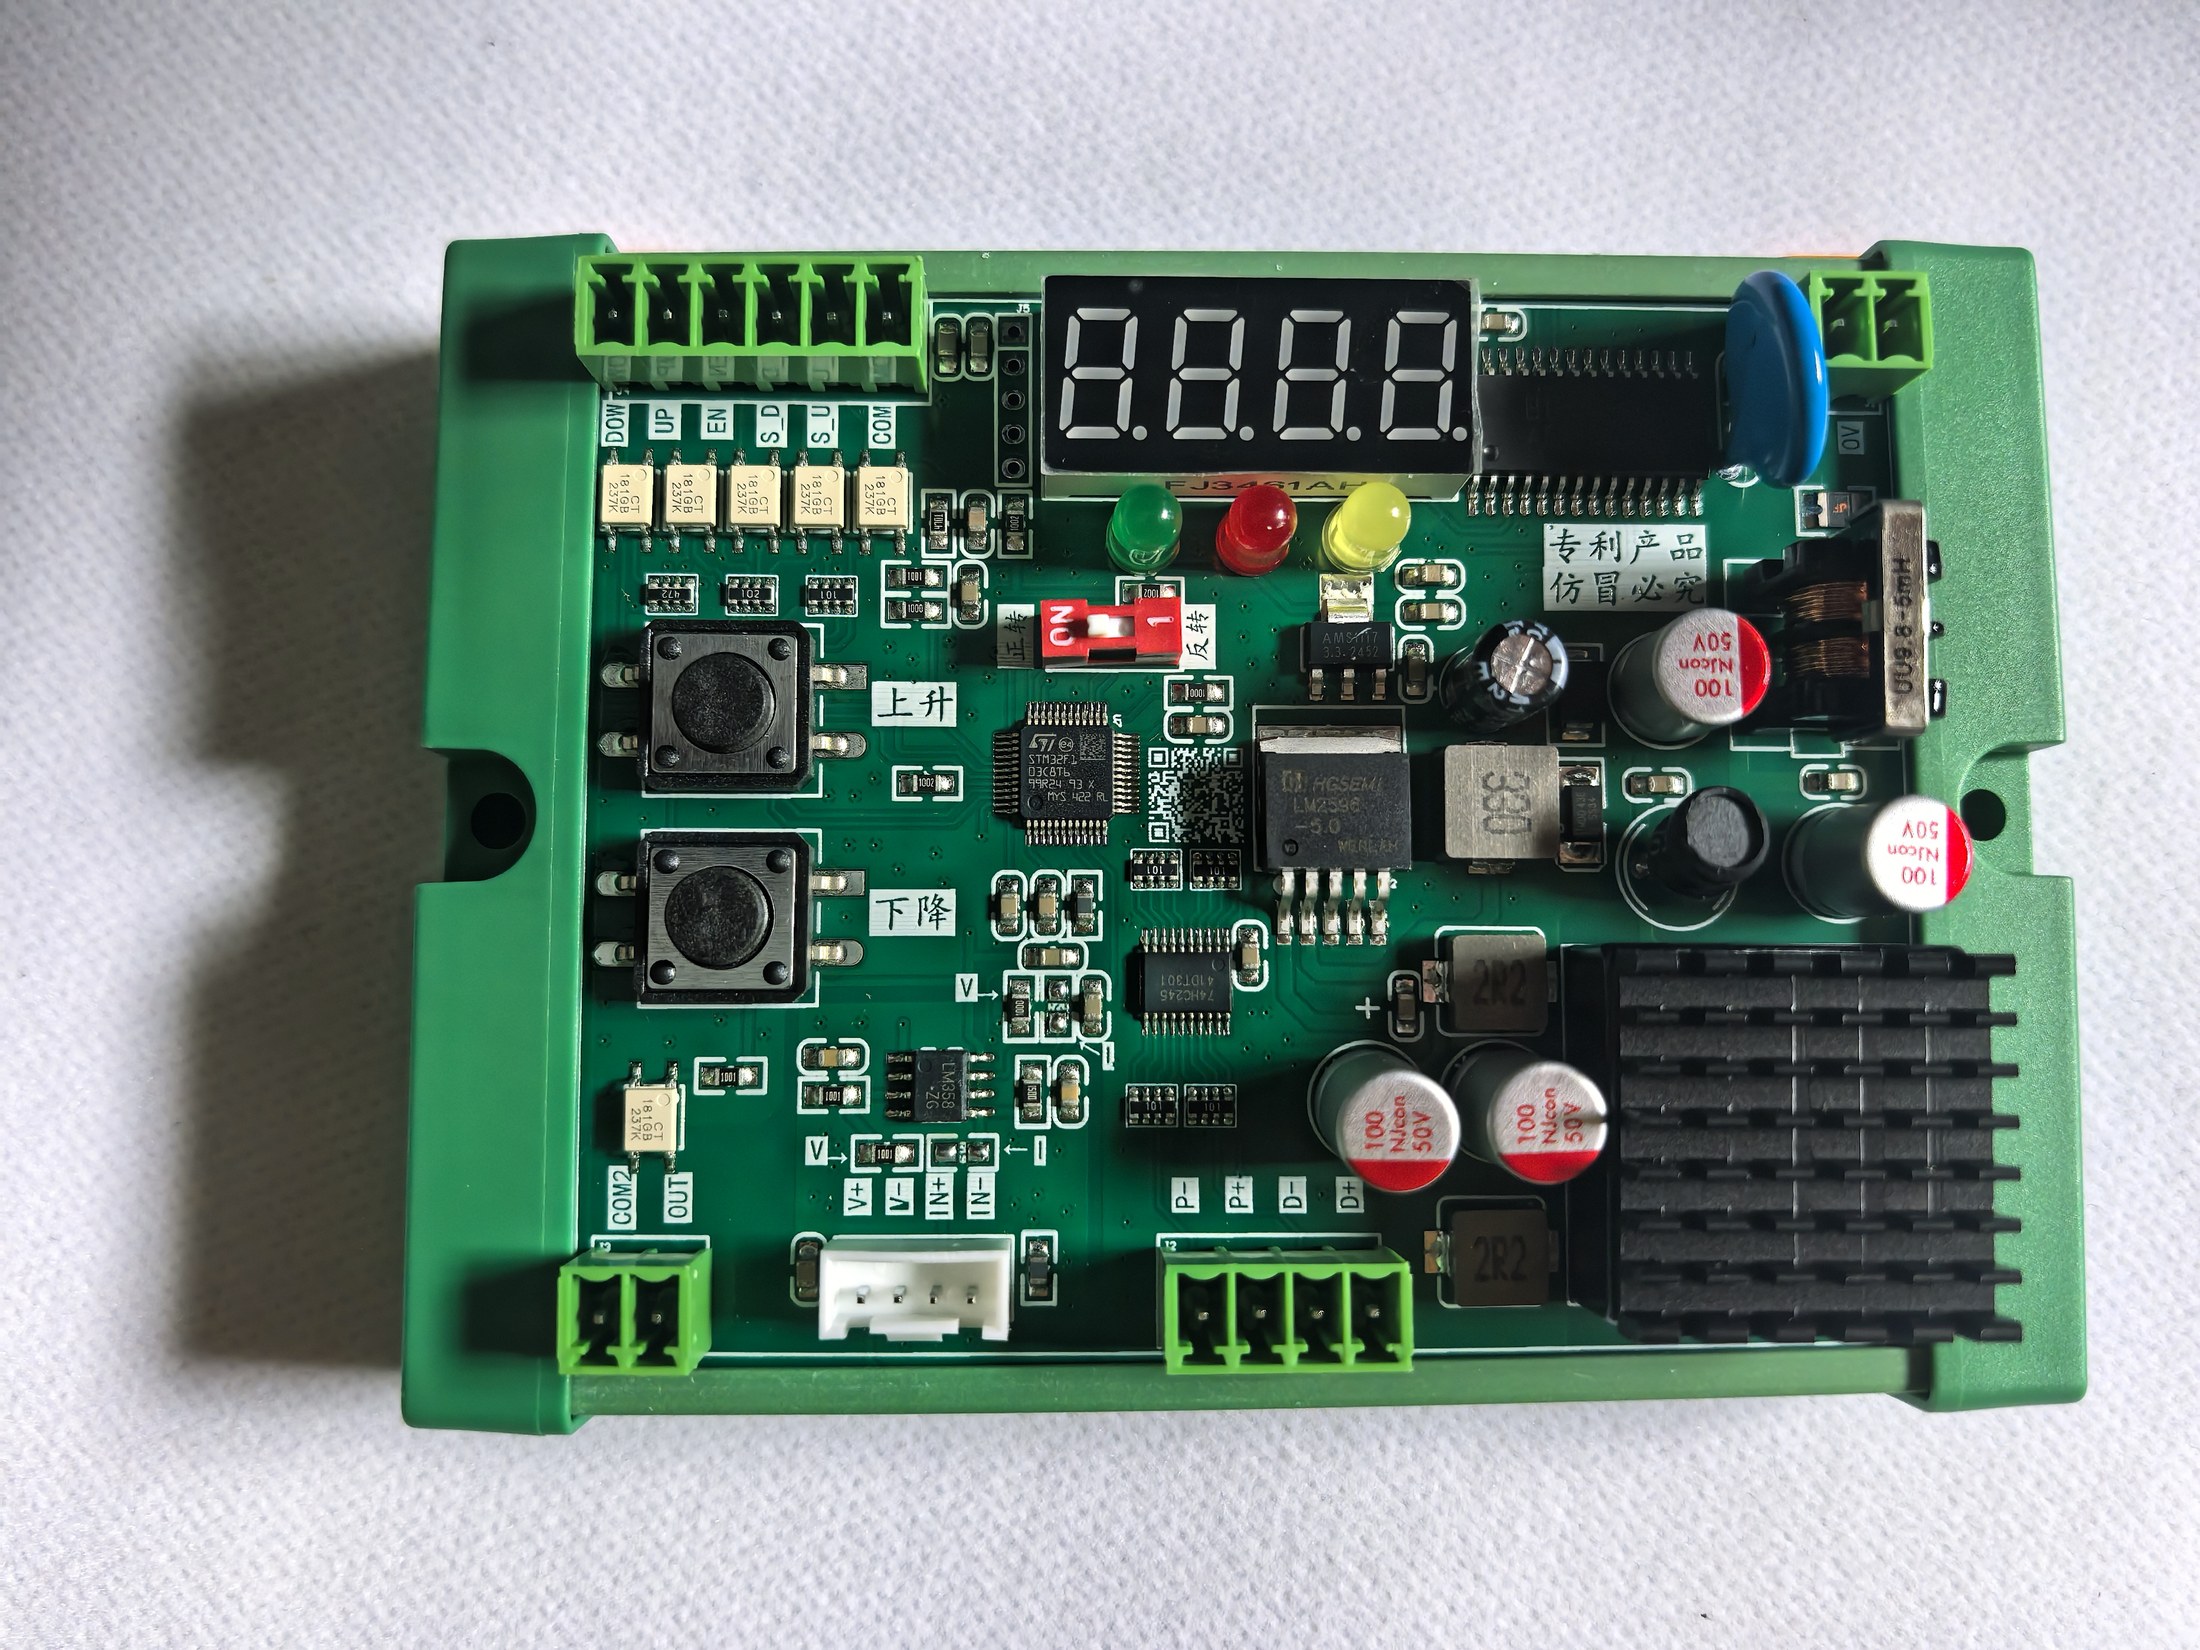
| 控制板 | 绿色导轨式外壳,板载 4 位数码管、上升/下降按键、正反转拨码开关;完成传感器信号采集、运算、步进驱动与打标脉冲输出 |
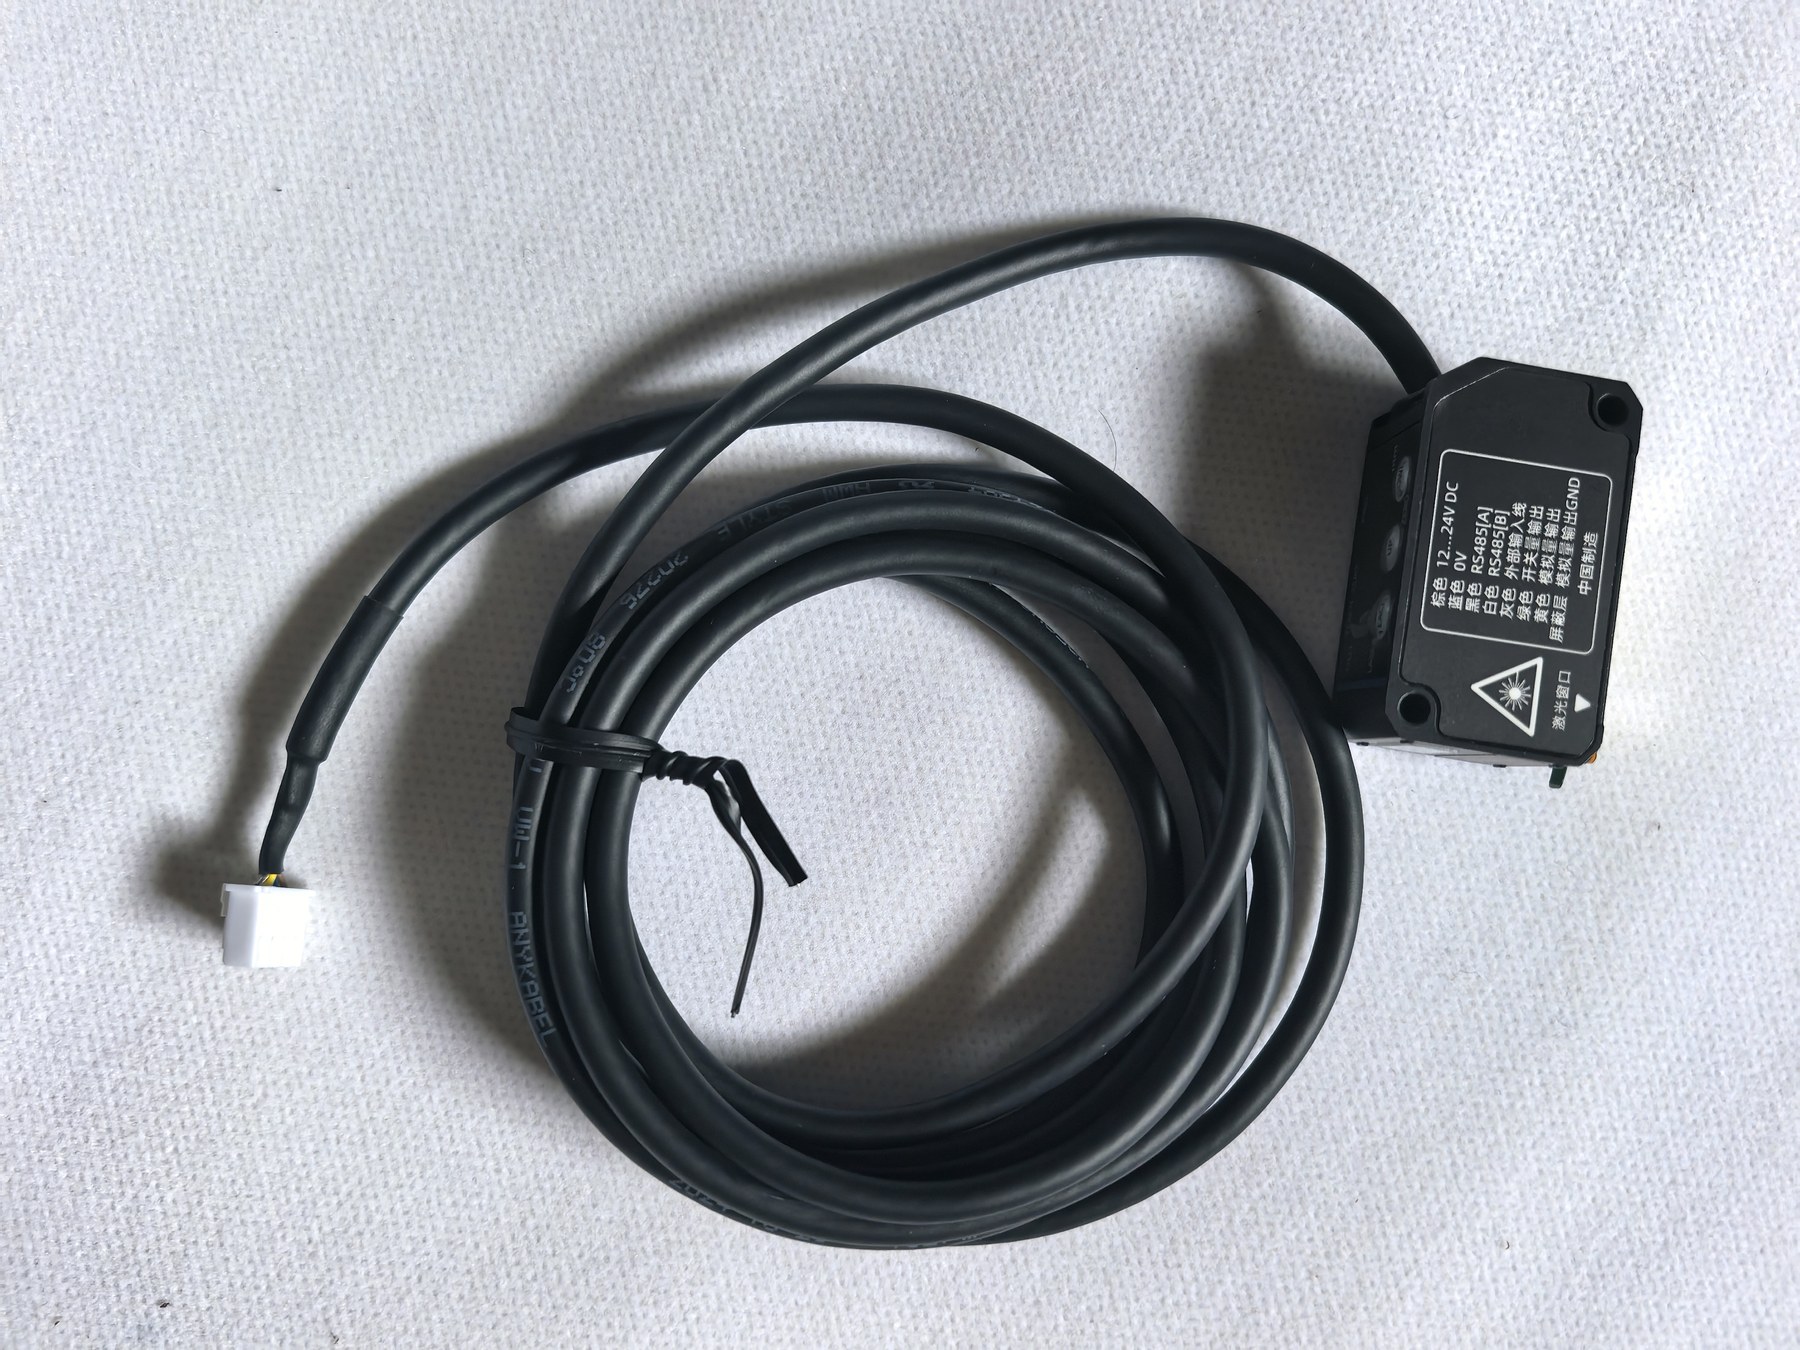
| SD-C400 激光位移传感器 | 深视智能出品,655nm 红色激光、2 类激光,预接白色插头,输出 0~5V 模拟电压,IP67 防护 |
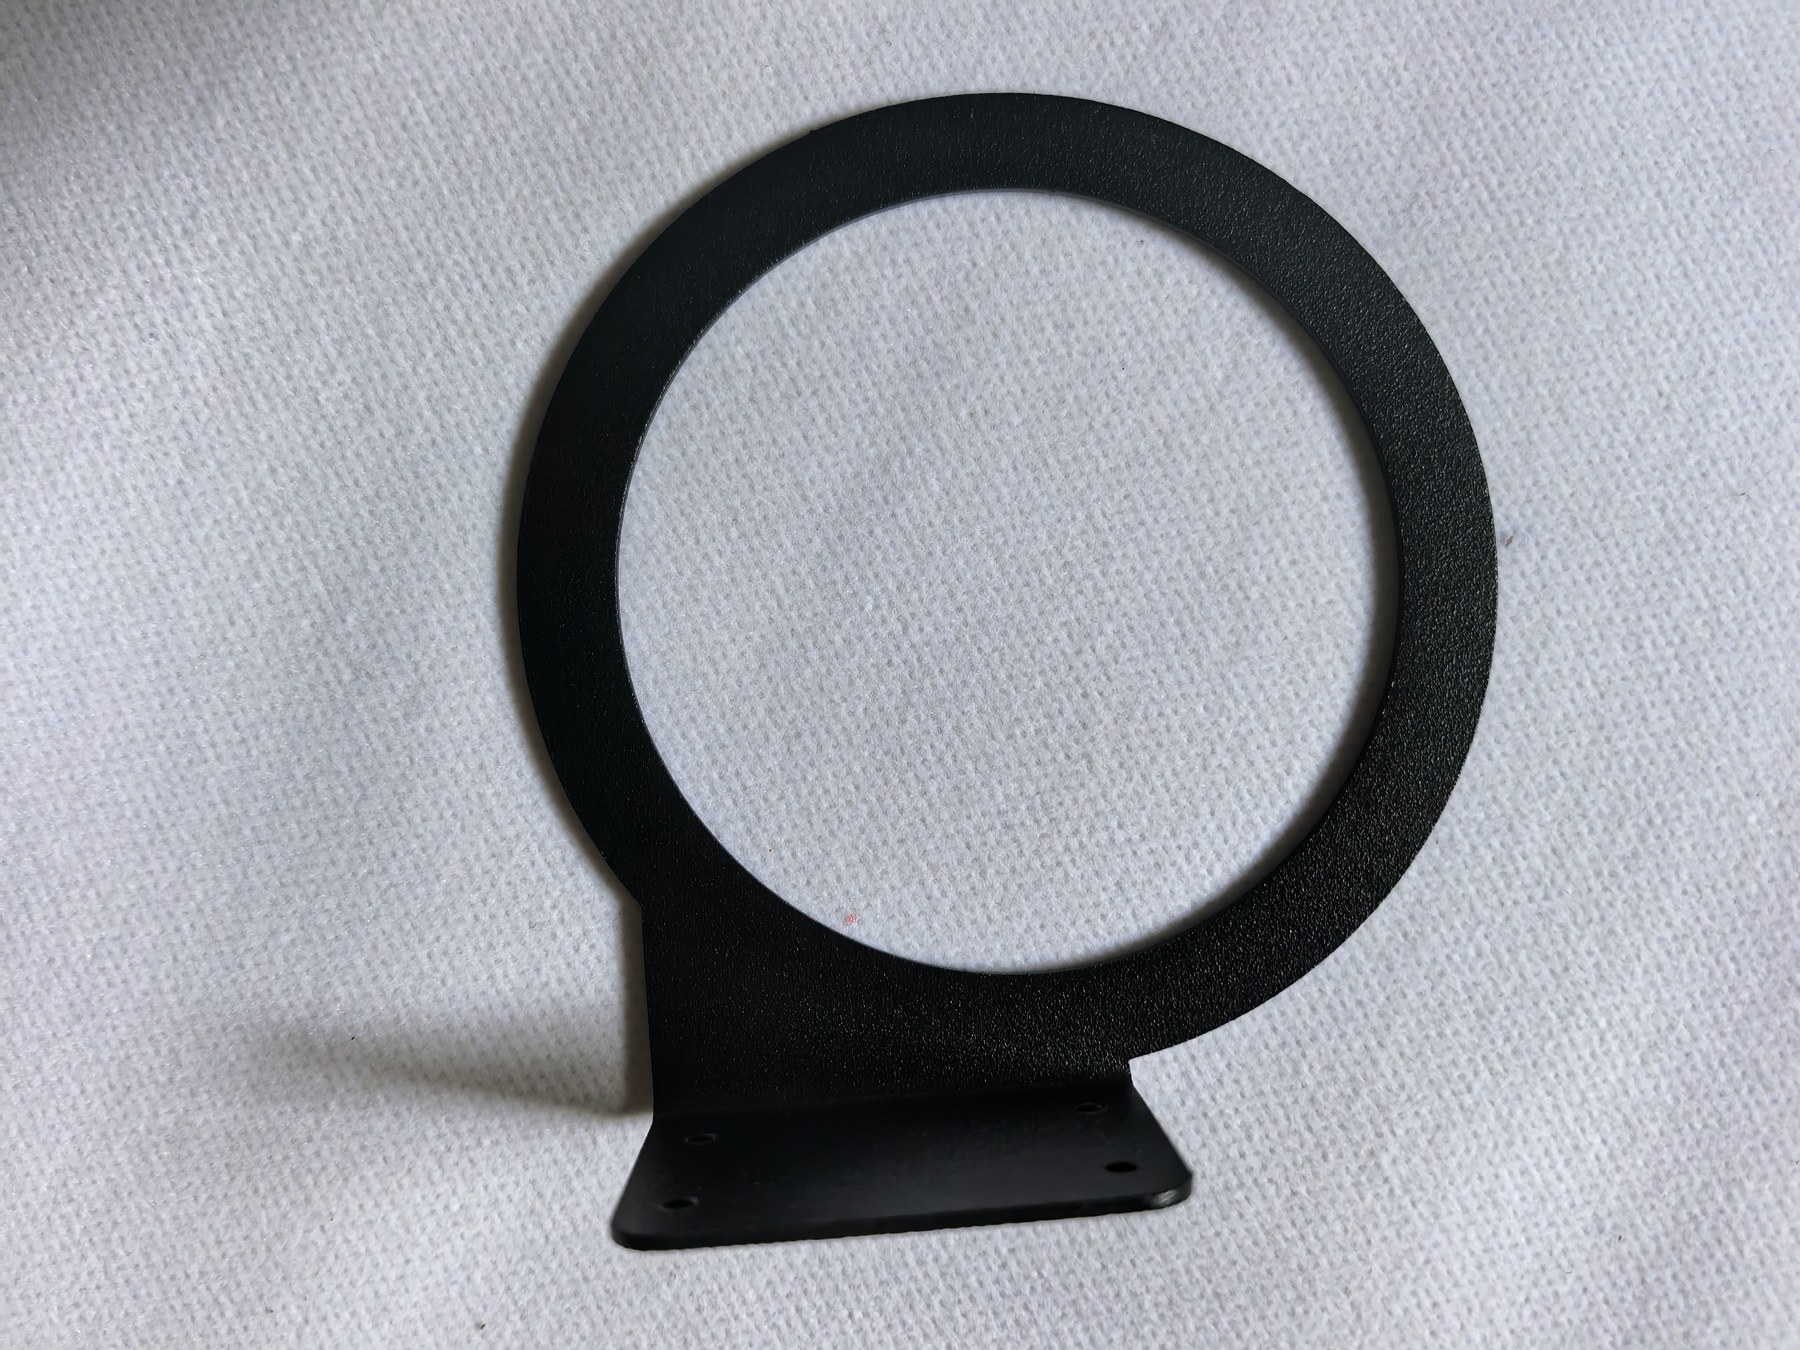
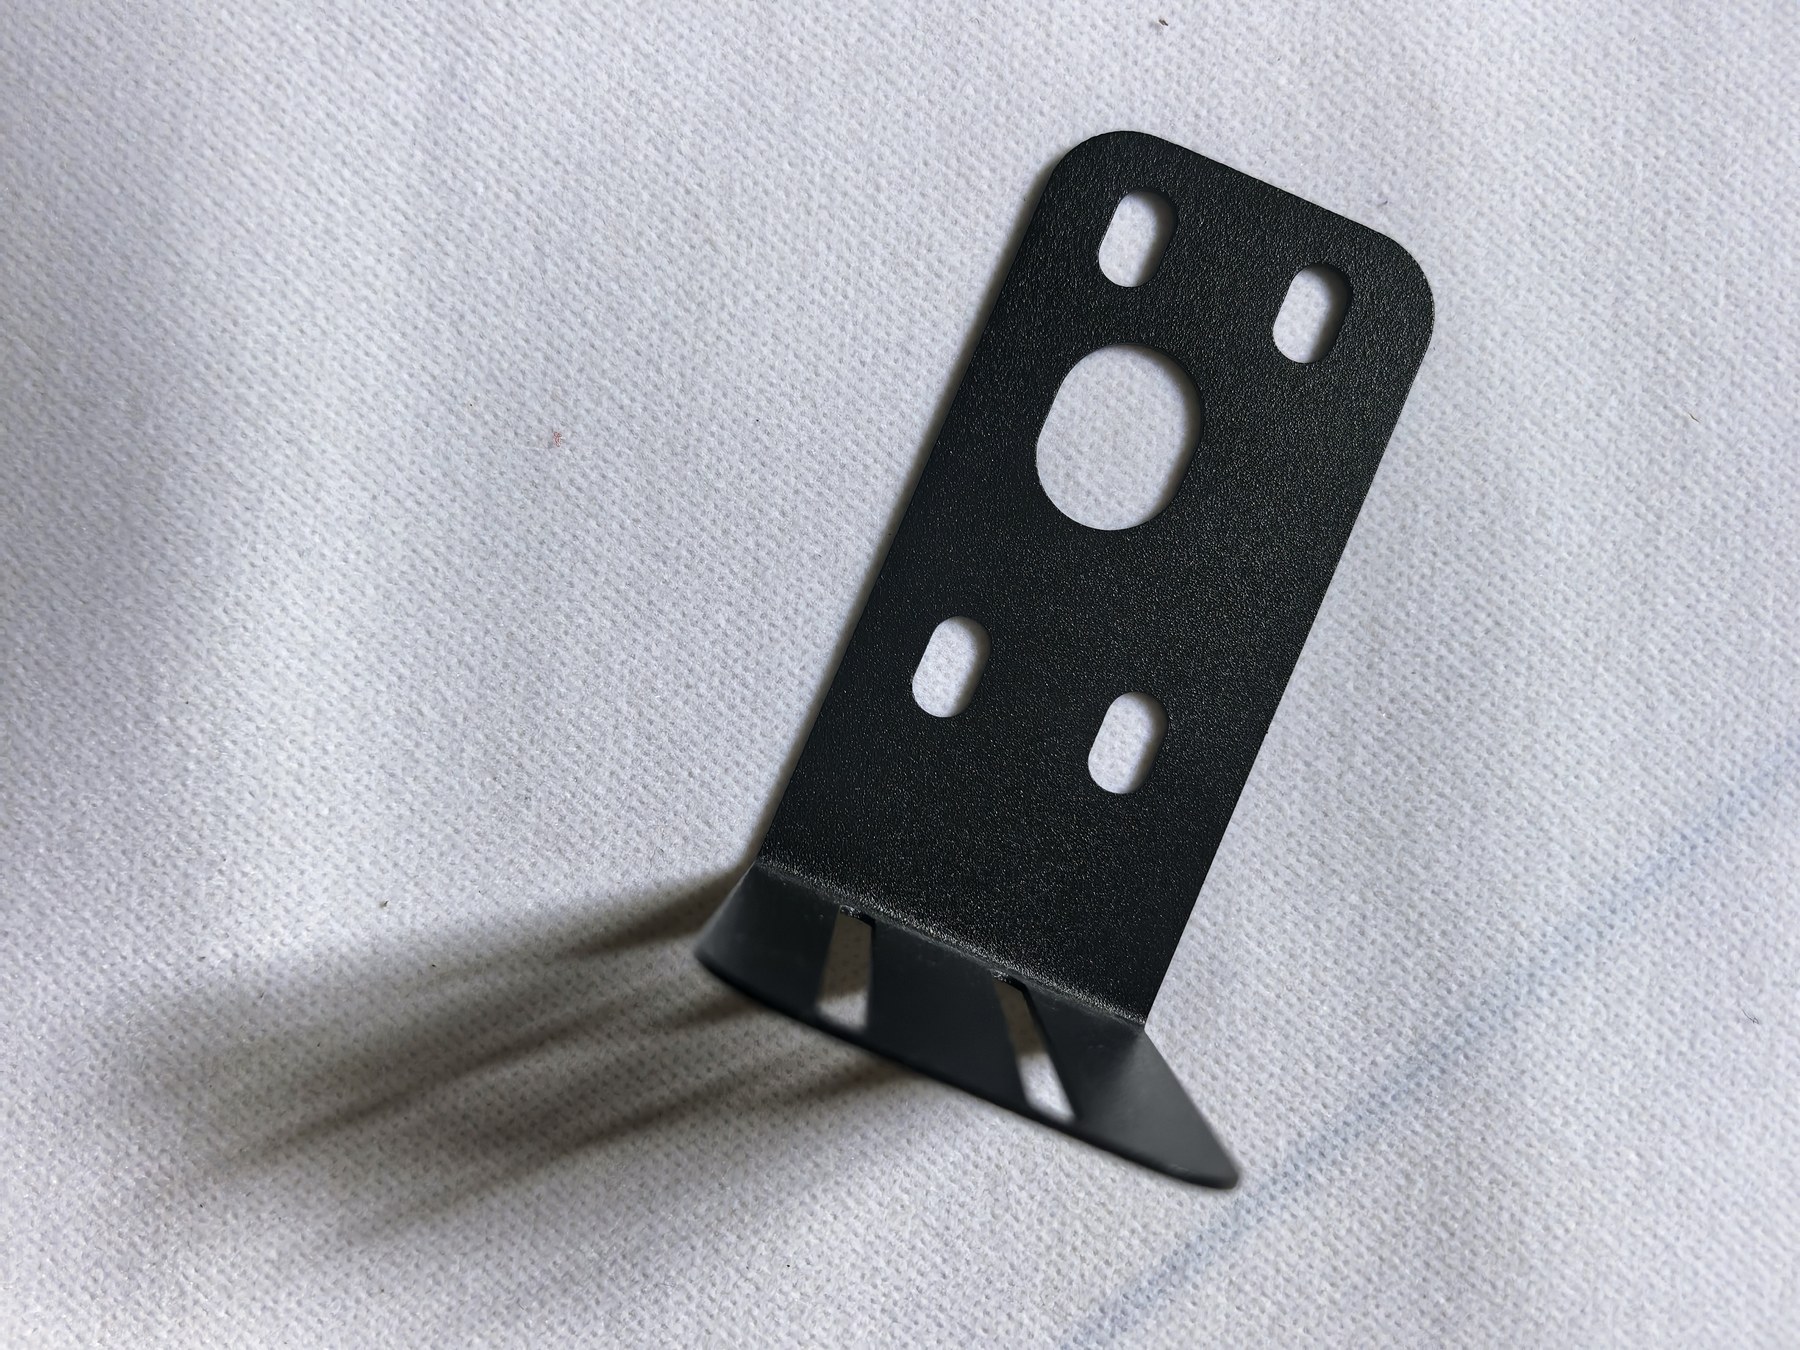
| 传感器环形安装支架 | 环形金属支架,将 SD-C400 传感器固定在振镜/场镜侧面,旁轴测量,不占打标光路 |
| 振镜脖子卡位板 | 安装在振镜颈部,配合支架固定传感器,保证传感器与场镜同步升降 |
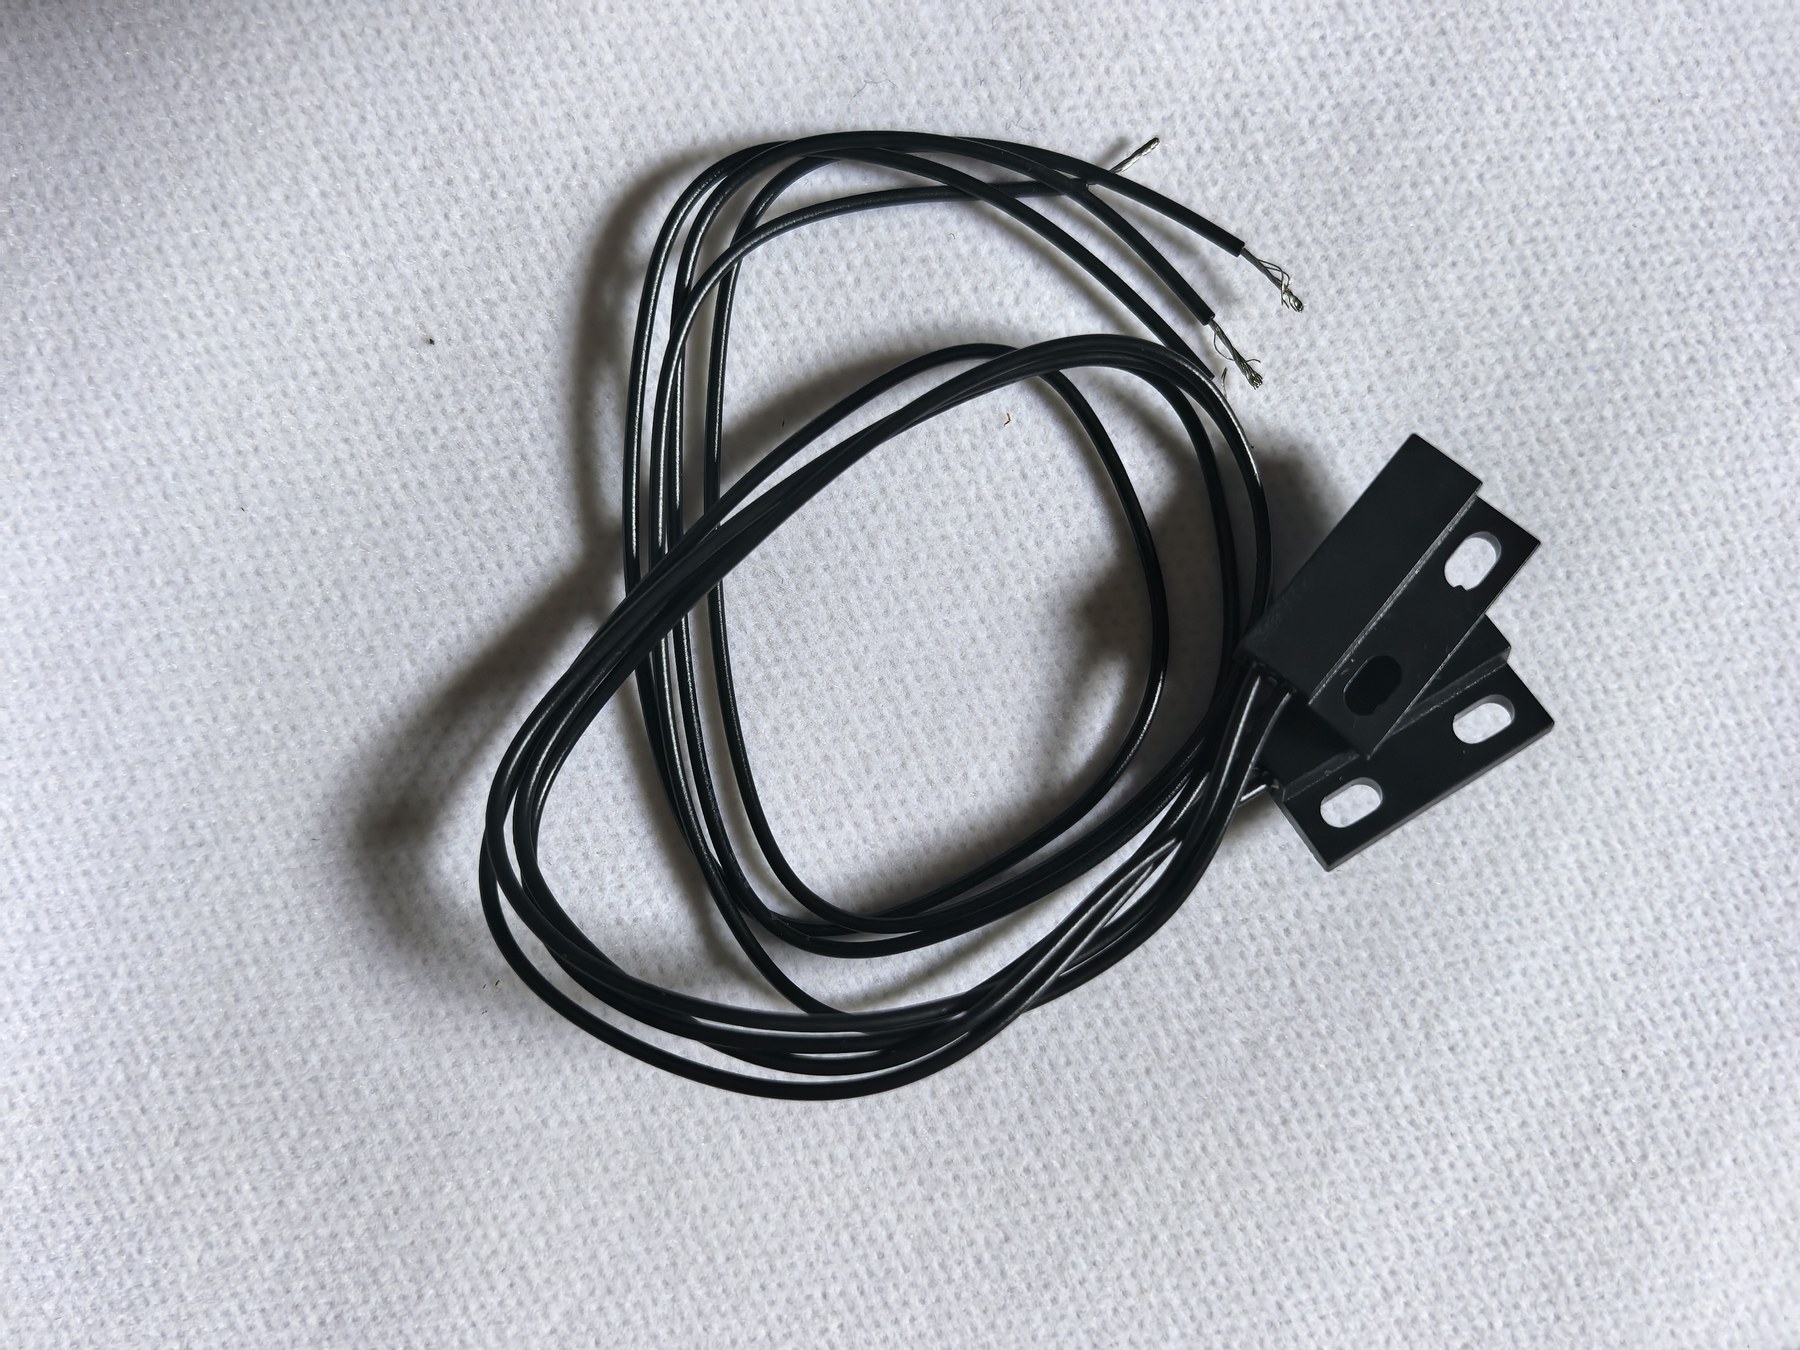
| 干簧管限位开关 ×2 | 分别安装于升降立柱上、下极限位置,到位即向主控板 S_UP / S_D 发送限位信号 |
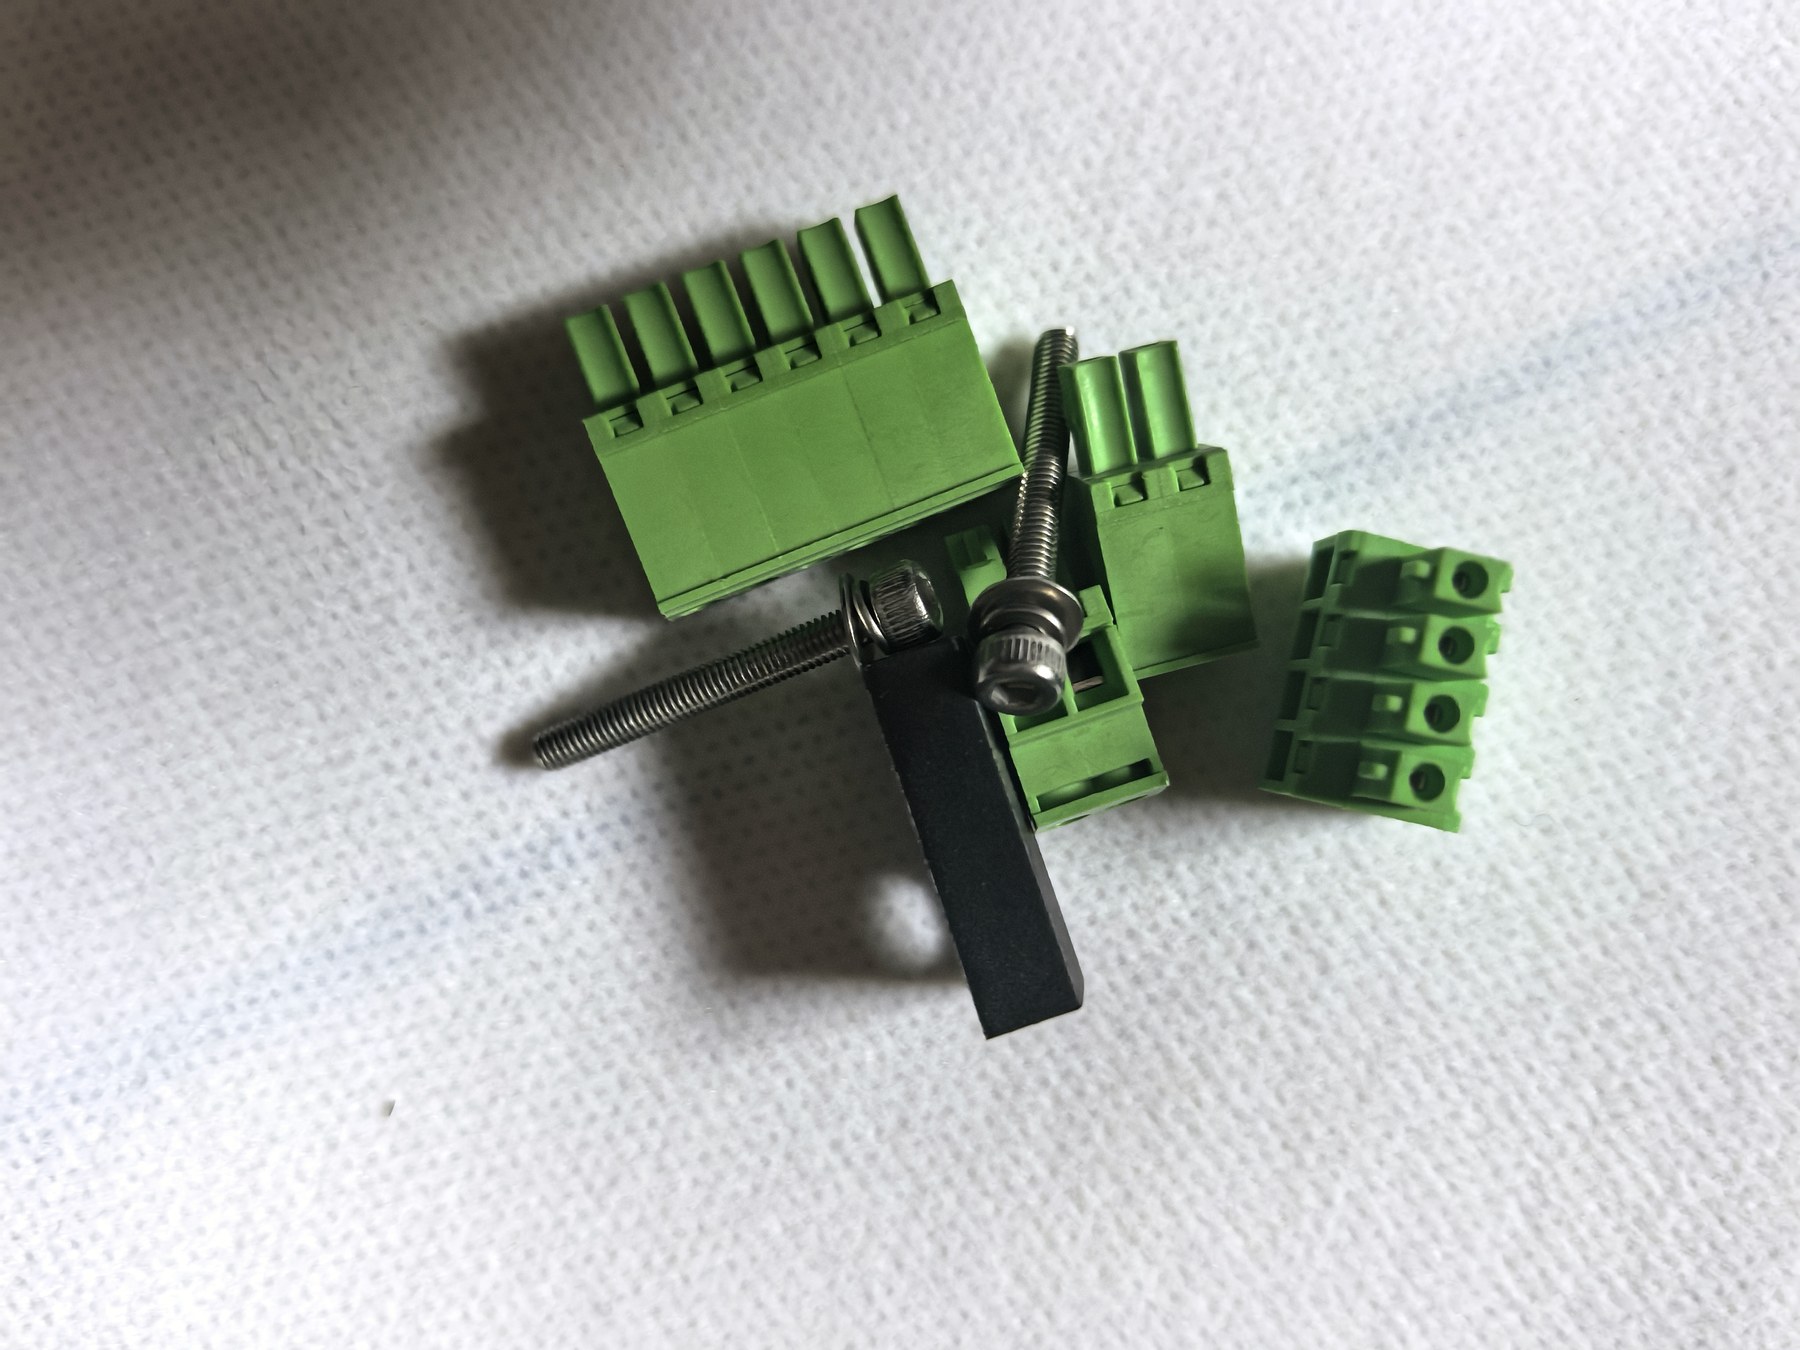
| 接插件与螺丝包 | 绿色插拔式接线端子及全套安装螺丝,方便现场接线与固定 |
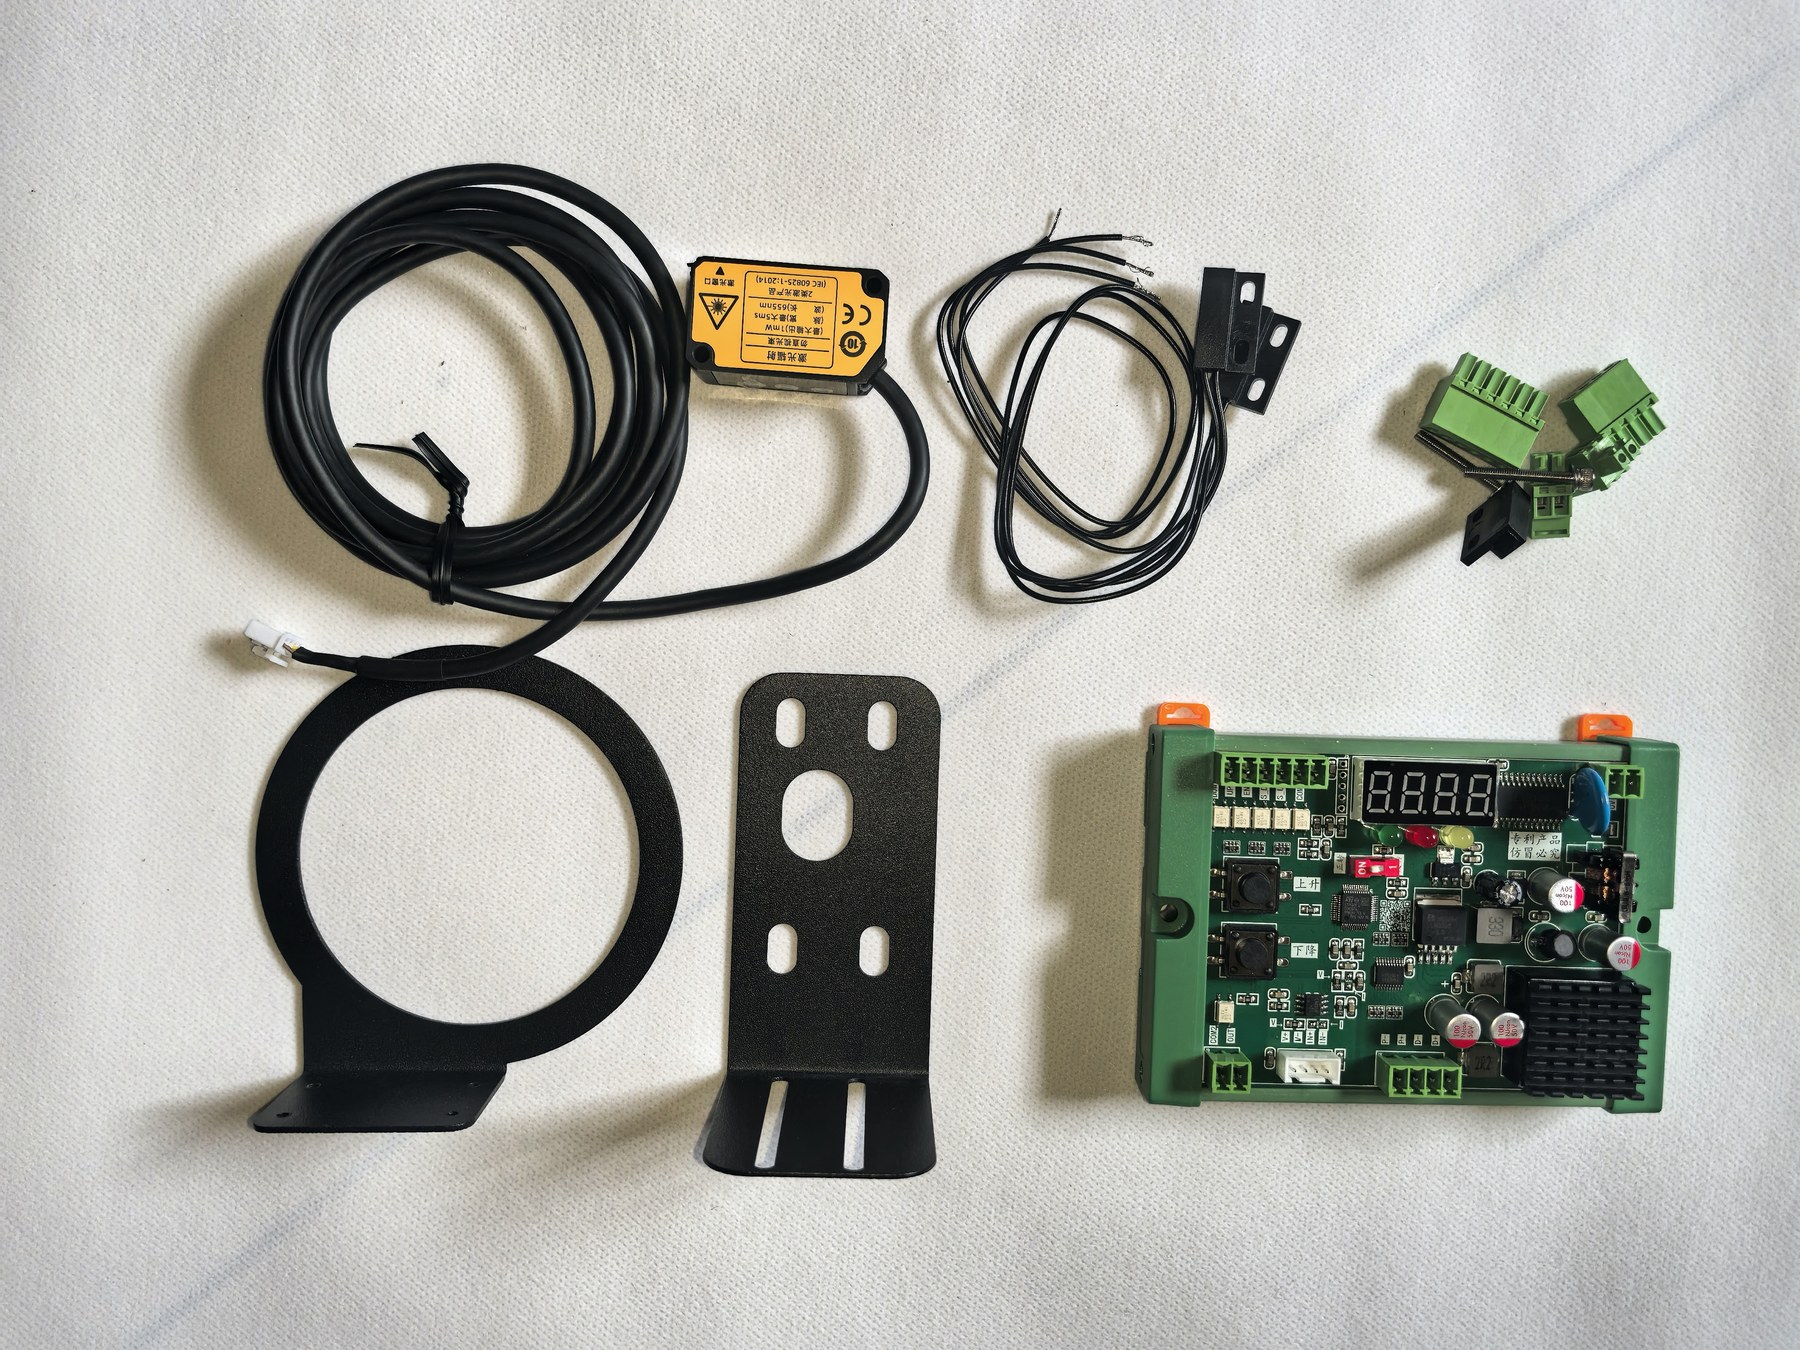
全套无标注实物图:
四、核心参数
4.1 主控板
| 项目 | 参数 |
|---|---|
| 工作电压 | DC 24V ±10%(板载 XRE12/24S24 DC-DC 隔离电源模块) |
| 显示 | 4 位数码管,实时显示测量数值/状态 |
| 输出脉冲 | 500ms NPN 单脉冲(共地,端子 COM2 / OUT),接打标卡开始标刻端口 |
| 电机驱动 | D+ / D-(方向)、P+ / P-(脉冲),差分方式接步进电机驱动器 |
| 输入信号 | 光耦全隔离输入,兼容 5V / 24V 电平 |
| 正反转设置 | 板载正反转拨码开关,电机方向相反时拨动切换 |
| 手动操作 | 板载上升 / 下降按键,支持手动升降调试 |
4.2 SD-C400 激光位移传感器
| 项目 | 参数 |
|---|---|
| 参考距离 | 400mm |
| 测量范围 | ±200mm(即 200–600mm) |
| 光源 | 655nm 红色激光,2 类激光,功率 1mW |
| 光点直径 | 500μm |
| 重复精度 | 150μm(200–400mm)/ 400μm(400–600mm) |
| 线性度 | ±0.2% F.S.(200–400mm)/ ±0.3% F.S.(400–600mm) |
| 温度特性 | ±0.05% F.S./℃ |
| 采样频率 | 100 / 200 / 1000Hz 可选 |
| 模拟量输出 | 0~5V 电压型 |
| IO 接口 | 输入 1 路 / 输出 1 路 |
| 供电电压 | DC 12~24V |
| 消耗电流 | 60mA 以下(12V)/ 40mA 以下(24V) |
| 工作温度 | -10~50℃ |
| 防护等级 | IP67 |
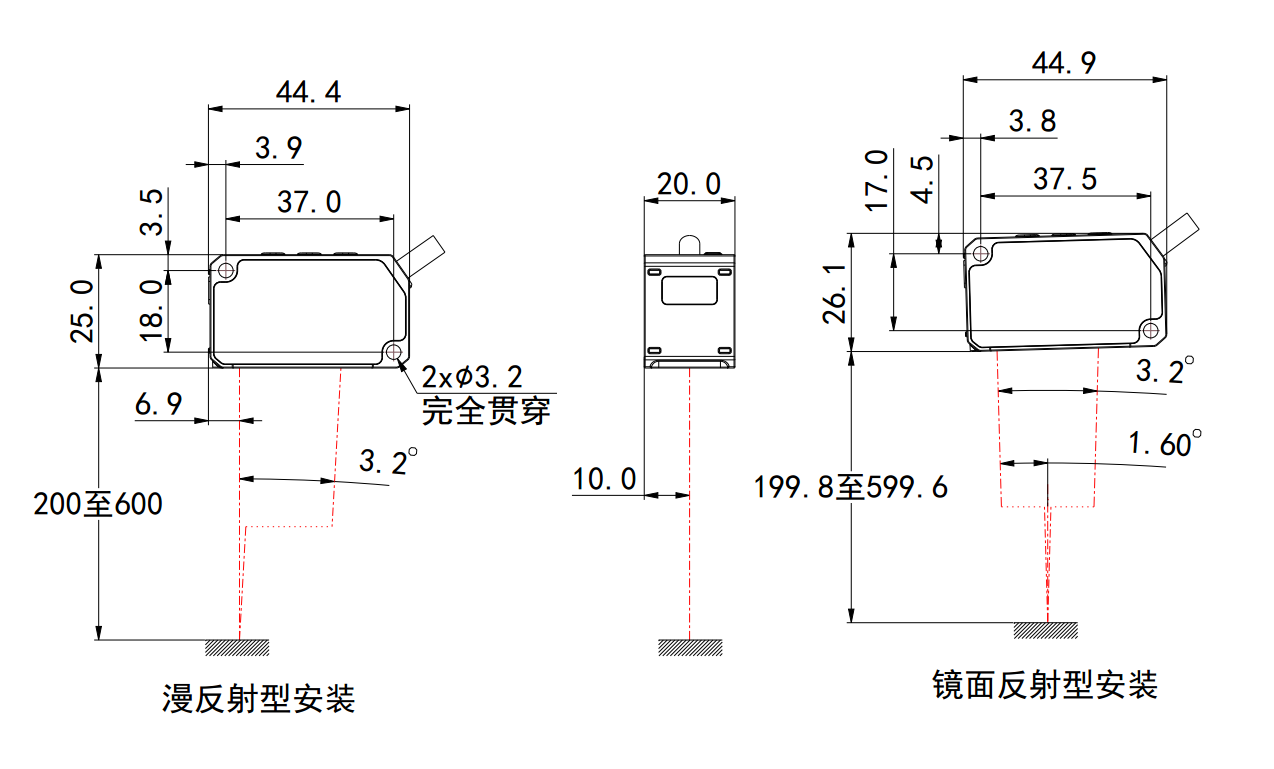
| 外形尺寸 | 44.4 × 25 × 20mm |
| 重量 | 50g(含 2m 线缆) |
传感器外形、按键与指示灯尺寸如下图:
五、接线说明
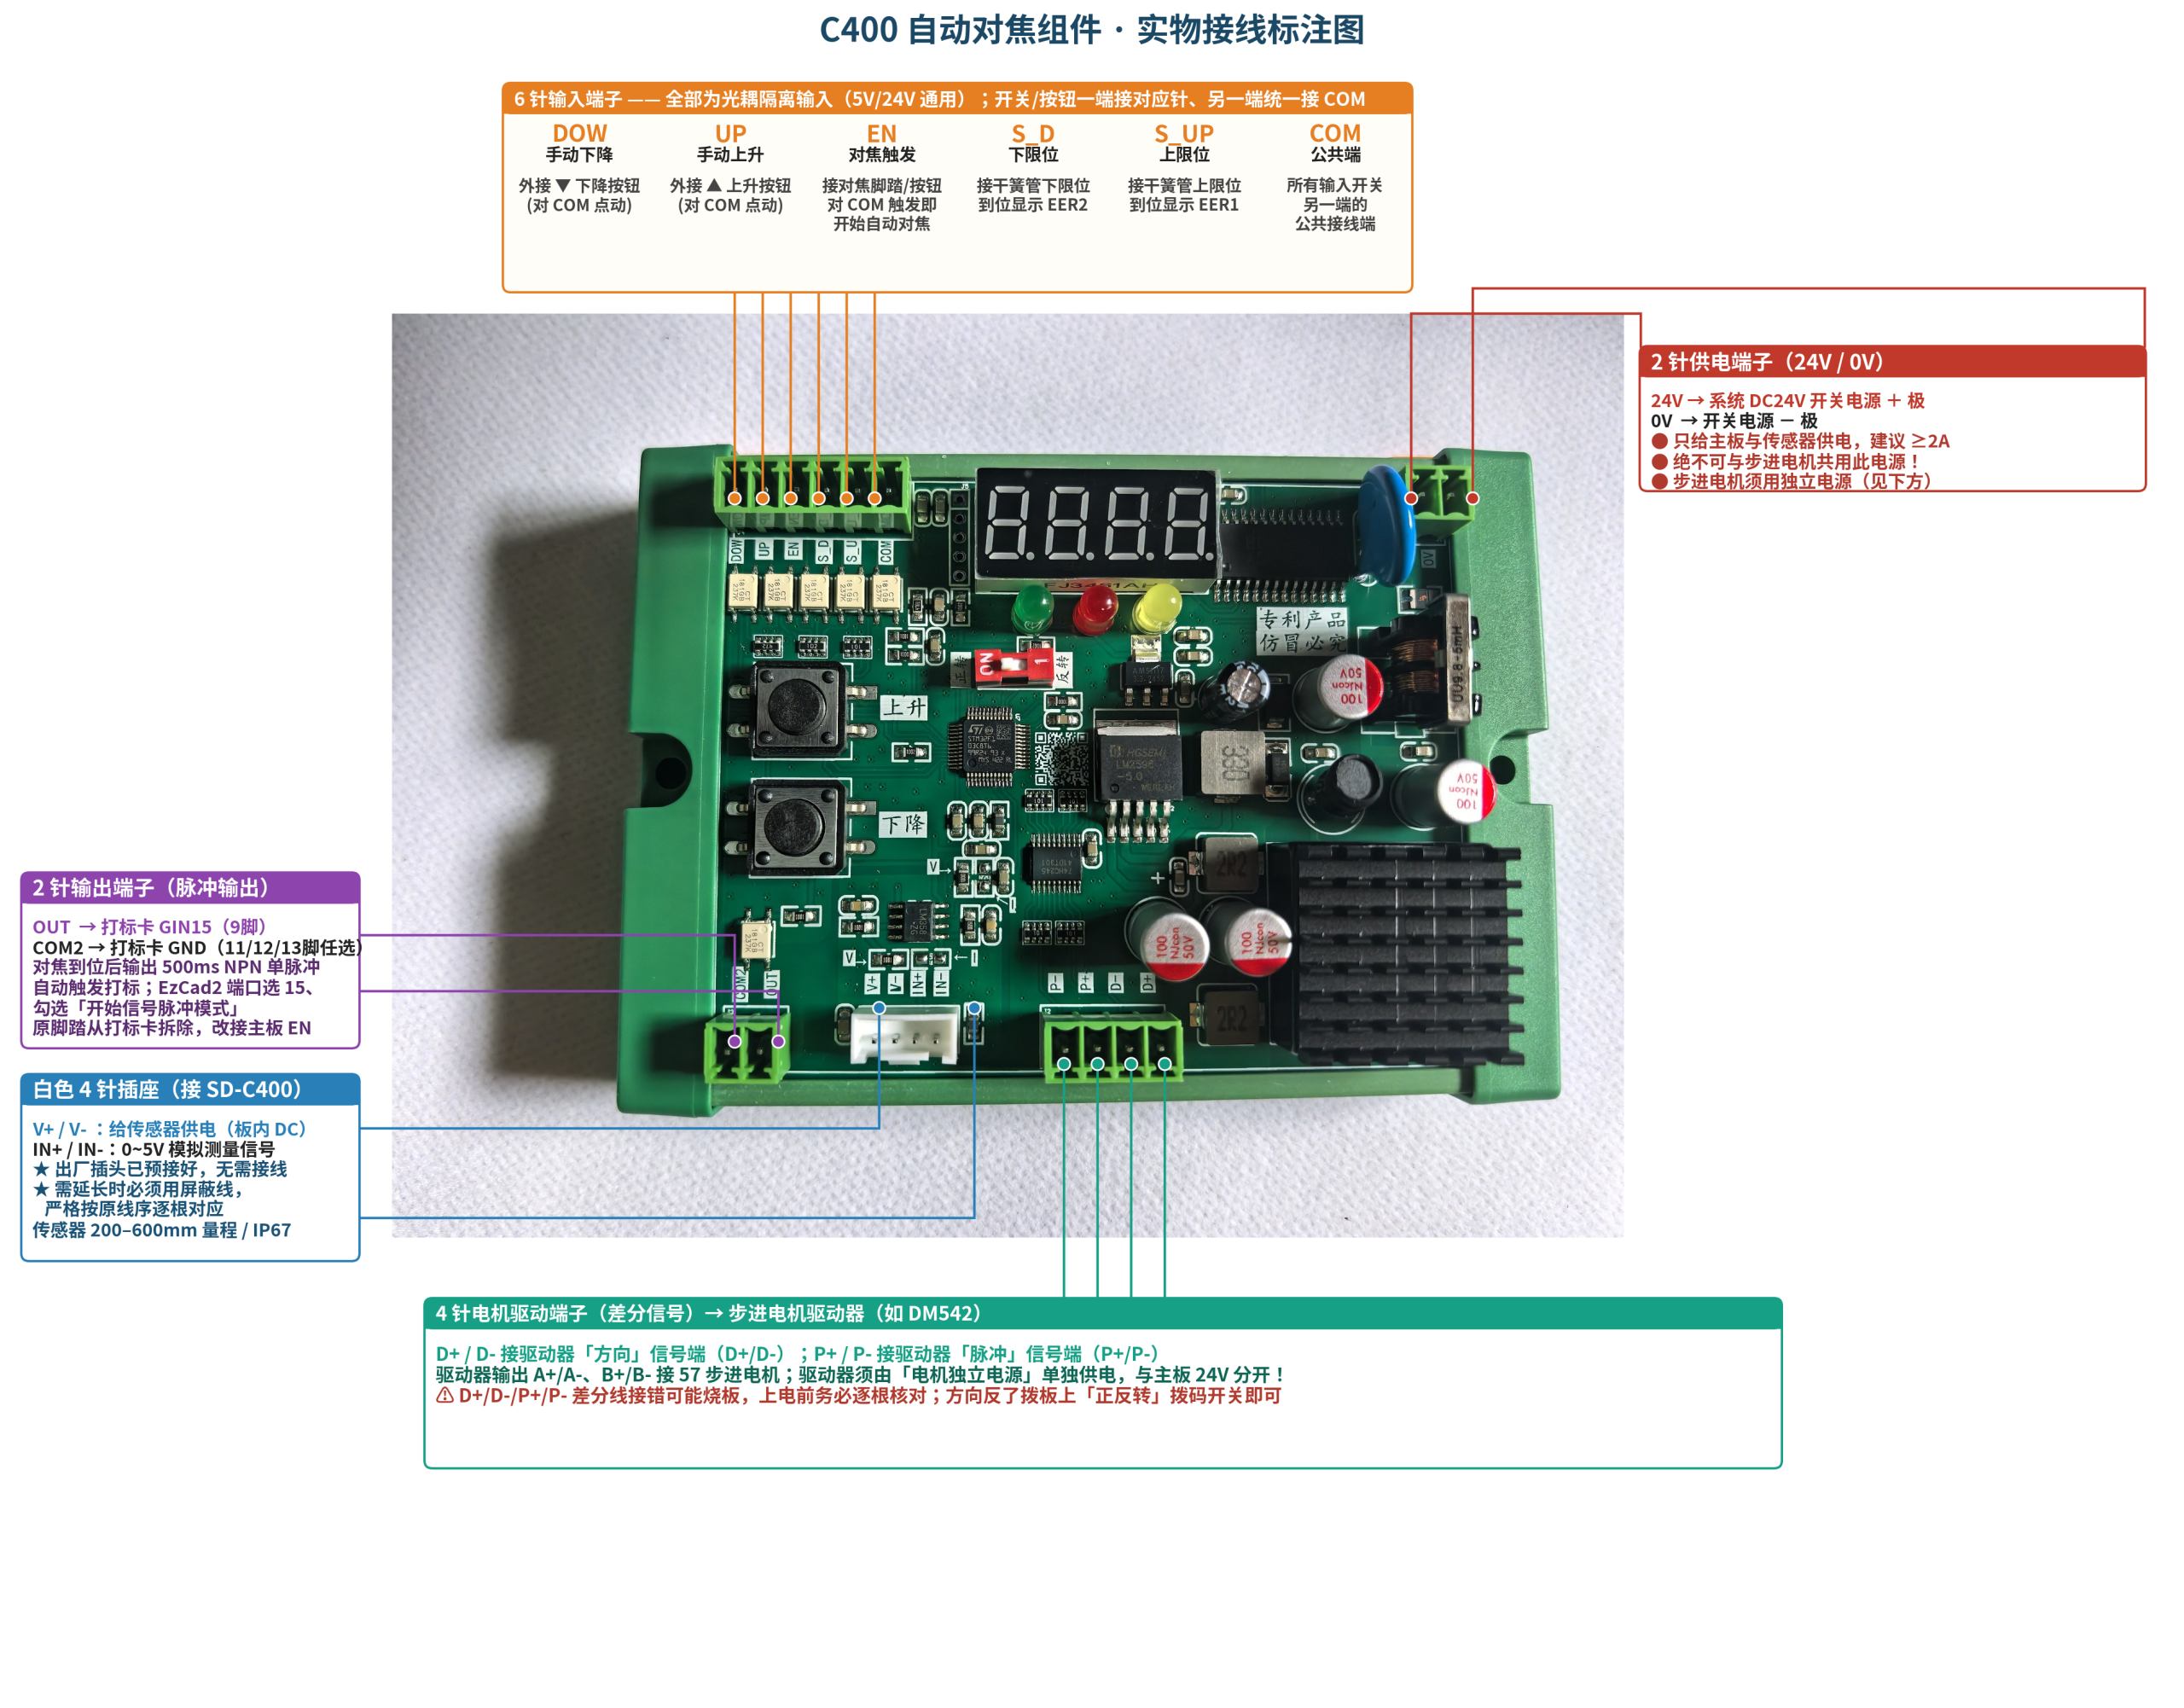
控制板接口中文标注图(红框为各功能端子):
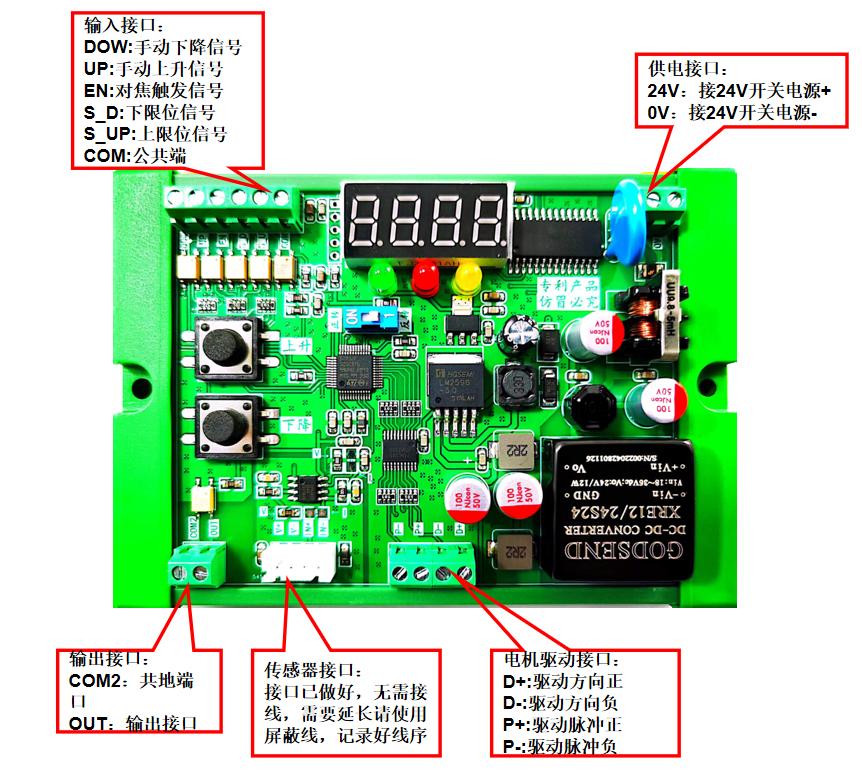
控制板端子高清特写(端子丝印清晰):
5.1 控制板端子定义
| 端子丝印 | 功能与接线说明 |
|---|---|
| 24V / 0V | 主控板供电,接 DC 24V 直流电源(建议 ≥2A) |
| DOW | 手动下降输入,对 COM 触发下降(亦可用板载下降键) |
| UP | 手动上升输入,对 COM 触发上升(亦可用板载上升键) |
| EN | 对焦触发输入,对焦开关对 COM 动作即开始自动对焦 |
| S_D | 下限位输入,接下限位干簧管,对 COM 动作 |
| S_UP | 上限位输入,接上限位干簧管,对 COM 动作 |
| COM | 输入信号公共端(EN / UP / DOW / S_UP / S_D 共用) |
| COM2 | 输出信号共地,与打标卡 GND 相连 |
| OUT | 脉冲输出,对焦完成后输出 500ms NPN 脉冲 → 打标卡 GIN15 |
| D+ / D- | 步进驱动器方向信号(差分) |
| P+ / P- | 步进驱动器脉冲信号(差分) |
| 白色插座 | SD-C400 传感器接口(出厂已预接,无需改动);如需延长,必须使用屏蔽线并按原线序对接 |
5.2 打标卡 DB15(CON4)管脚定义
打标卡 DB15 接口 CON4 管脚定义如下图:
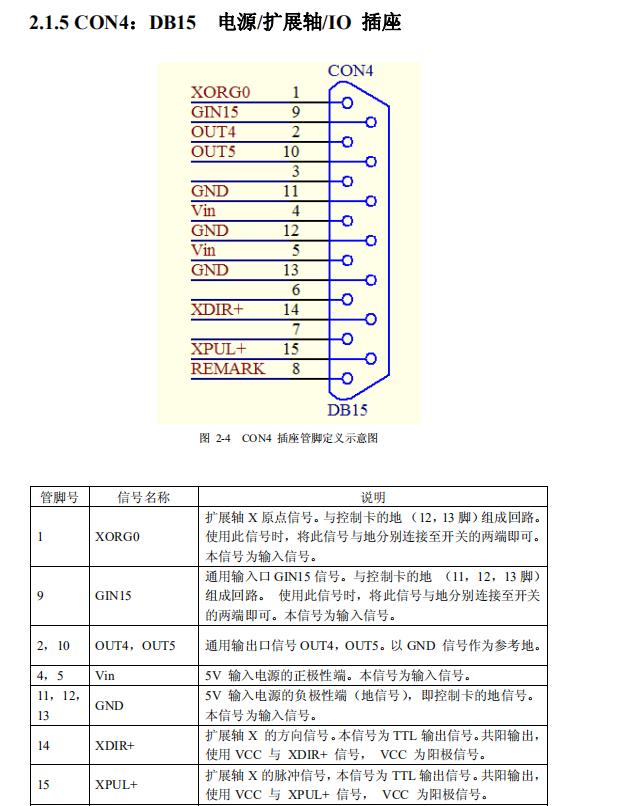
| 管脚 | 信号 / 接法 |
|---|---|
| 1 | XORG0 |
| 9 | GIN15 —— 接主控板 OUT/COM2(开始标刻输入) |
| 2 / 10 | OUT4 / OUT5 |
| 4 / 5 | Vin 5V |
| 11 / 12 / 13 | GND(接 COM2) |
| 14 | XDIR+(扩展轴方向) |
| 15 | XPUL+(扩展轴脉冲) |
5.3 输入光耦隔离电路
主控板全部输入端口采用光耦全隔离设计,支持 5V / 24V 电平输入,抗干扰能力强:
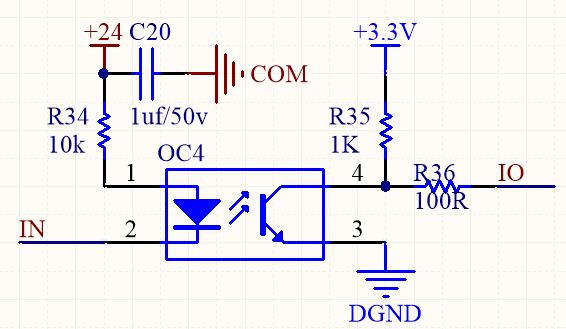
完整信号链:对焦开关 → EN/COM;SD-C400 传感器 → 主控板白色插座;主控板 P+/P-、D+/D- → 步进电机驱动器 → 升降电机;对焦完成后 OUT/COM2 → 打标卡 GIN15 / GND。
六、EzCad2 设置
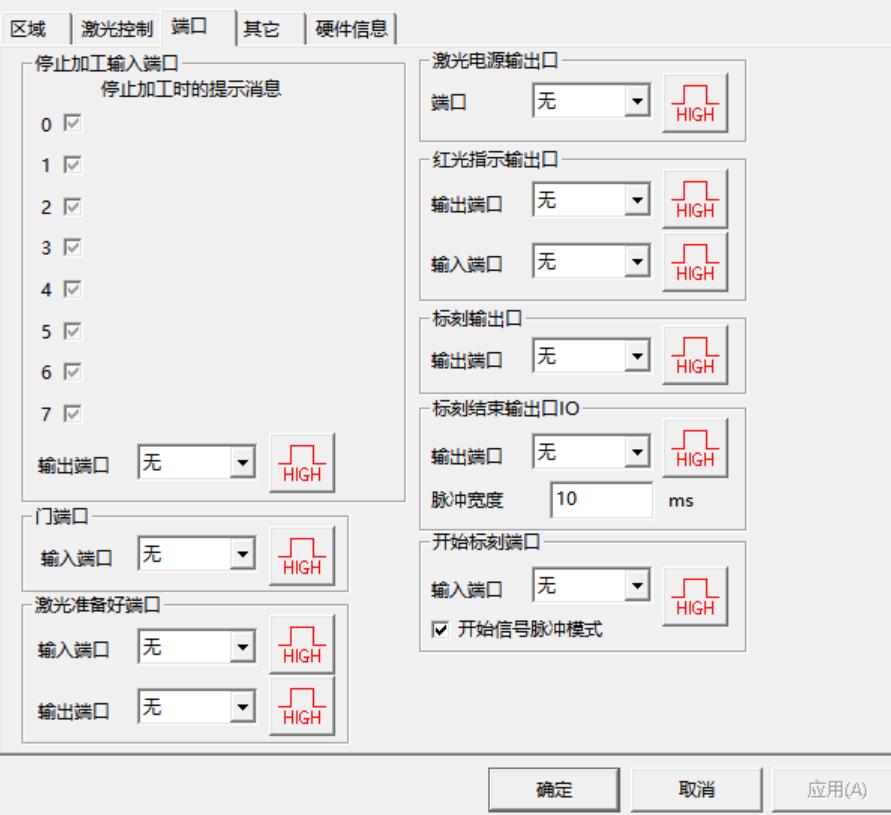
EzCad2 端口设置界面参考(以金橙子打标卡为例):
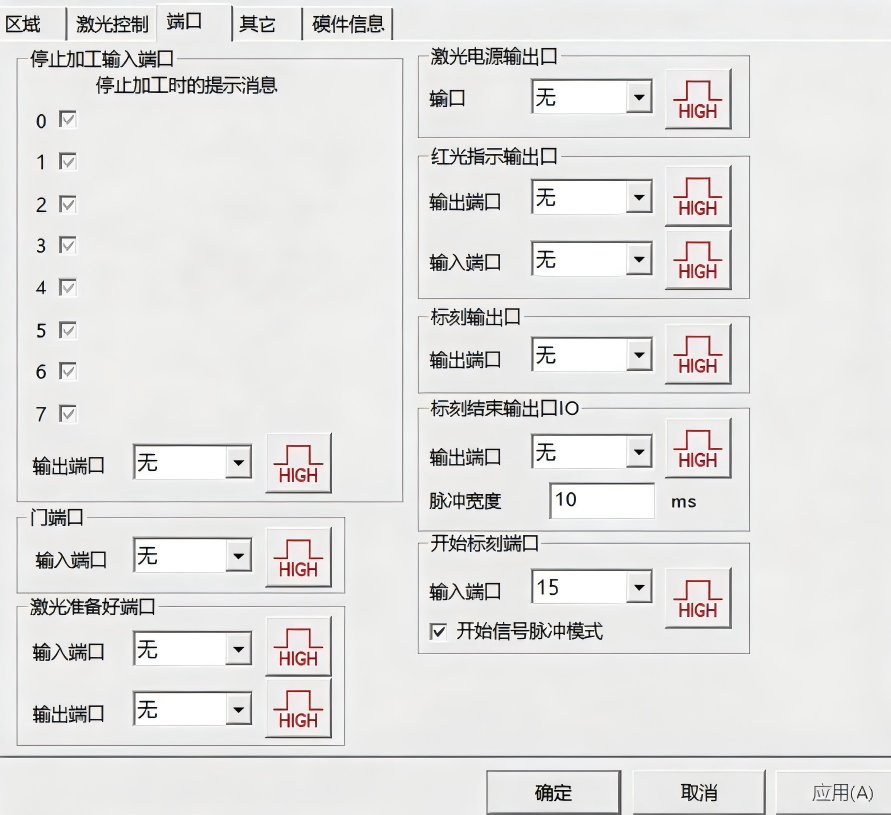
- 打开 EzCad2,进入 参数(F3)→ 端口,将「开始标刻端口」选择为 GIN15;
- 勾选 「开始信号脉冲模式」;GIN 低速输入要求信号宽度 ≥200ms,本控制板输出为 500ms,满足要求;
- 使用扩展轴功能时,扩展轴信号 XDIR+(14 脚)/ XPUL+(15 脚)为共阳输出,按驱动器要求接入;
- 保存参数并重启软件后生效。
七、调试步骤
- 检查接线:核对 24V/0V 供电、传感器白色插头、D+/D-/P+/P- 与步进驱动器接线、OUT/COM2 与打标卡 GIN15/GND 接线,以及两个干簧管限位接线,确认无误后再上电。
- 焦点标定:将标准工件放置在焦平面上(打标清晰位置),按传感器说明书的 TEACH 标定方法完成焦点/基准标定。
- 手动测试:按板载上升/下降按键(或外接 UP/DOW),观察立柱运动方向是否与按键一致;方向相反时拨动板载正反转拨码开关切换,并确认上、下限位动作时能正常停止。
- 自动对焦实测:更换一块高度不同的工件,按对焦开关,立柱应自动运动至焦点位置停止,并自动输出脉冲触发打标。
传感器经环形支架安装在振镜/场镜侧,并用振镜脖子卡位板固定,保证与镜头同步升降:
八、故障代码
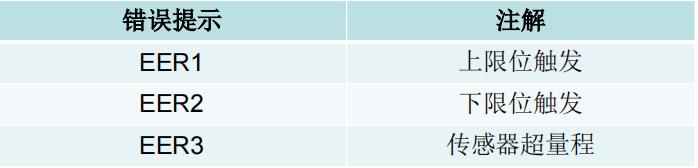
控制板故障代码显示如下图:
| 显示代码 | 含义 | 处理方法 |
|---|---|---|
| EER1 | 上限位触发 | 立柱已升到上限位;检查焦点标定与上限位接线 |
| EER2 | 下限位触发 | 立柱已降到下限位;检查工件位置与下限位接线 |
| EER3 | 传感器超量程 | 读数超出 200–600mm 量程;将传感器对准量程内的工件表面 |
超量程安全逻辑(防撞设计):当传感器读数超出 200–600mm 量程时,主控板立即停止脉冲输出,并默认驱动立柱向上运动,避免立柱向下撞上场镜或工件,直至进入有效量程或触发上限位。
九、注意事项
- D+/D-/P+/P- 差分信号严禁接错,接线错误可能烧坏控制板,此类原因造成的烧板不在保修范围,接线后务必核对再上电;
- SD-C400 为 2 类激光产品,请勿直视激光束,也不要用光学仪器对准光束;
- 传感器延长线必须使用屏蔽线,并按原线序逐一对应,接反或线序错乱将导致测量异常;
- 干簧管限位开关属于易损件,不在质保范围,建议定期检查动作是否可靠;
- 传感器、支架及卡位板均需安装牢固、防止振动,松动会造成对焦偏差;
- DC 24V 电源建议额定输出 ≥2A,容量不足可能导致复位或动作异常;
- 对透明、强反光材料(玻璃、亚克力、镜面金属等),传感器可能读数不稳,需以实测效果为准,必要时改用手动对焦。
十、常见问题(FAQ)
| 问题 | 解答 |
|---|---|
| C400 的对焦精度能达到多少? | SD-C400 传感器重复精度 150μm(200–400mm)/400μm(400–600mm)、线性度 ±0.2%/±0.3%F.S.,在参考距离 400mm 附近对焦精度最佳,可满足绝大多数激光打标场景的焦深要求。实际精度还受安装牢固度、工件表面状态及步进系统精度影响。 |
| 测量量程是多少? | 参考距离 400mm,测量范围 ±200mm,即可测距离 200–600mm。安装时建议把传感器到标准工件表面的静态距离设在 400mm 附近,上下均留足余量。 |
| 对焦完成后输出的是什么信号? | OUT/COM2 输出一个 500ms NPN 单脉冲(共地),接打标卡 GIN15 与 GND。GIN 低速输入要求 ≥200ms,500ms 脉宽满足要求,需在 EzCad2 中勾选”开始信号脉冲模式”。 |
| 可以不用自动、手动控制升降吗? | 可以。控制板板载上升/下降按键,也可在 UP / DOW 端子外接手动按钮(对 COM 触发),方便调试与特殊工况下手动操作。 |
| 不是金橙子的打标卡能用吗? | 可以。只要打标卡具备”开始标刻”外部输入端口(支持 NPN/低电平脉冲触发)即可:OUT 接开始标刻输入端、COM2 接控制卡地,并在软件中将开始标刻端口指向对应输入口、开启脉冲模式。 |
| 触发对焦后步进电机完全不动,怎么排查? | 按顺序检查:①24V 供电是否正常、数码管有无显示;②P+/P-、D+/D- 与步进驱动器接线是否正确可靠;③步进驱动器供电及使能是否正常;④按手动上升/下降键看电机是否动作,以区分是触发回路还是驱动回路问题;⑤数码管是否报 EER1/2/3,限位或超量程时电机不会执行对焦动作。 |
| 显示 EER1 / EER2 是什么意思? | EER1 为上限位触发(S_UP 动作),EER2 为下限位触发(S_D 动作),均是立柱到达限位位置的正常保护提示。请检查焦点标定、工件放置位置及干簧管限位安装位置和接线。 |
| 显示 EER3 是什么意思?会怎样? | EER3 表示传感器读数超出 200–600mm 量程。此时控制板停发脉冲并默认驱动立柱向上运动(防撞设计),待读数重新进入量程即恢复自动对焦。请把传感器对准量程内的工件表面,并检查传感器接线与安装位置。 |
| 传感器线不够长,延长有什么要求? | 必须使用屏蔽线延长,并严格按出厂白色插头的原线序逐根对应,屏蔽层单端接地;布线远离步进电机、驱动器等强干扰源。线序接错或使用非屏蔽线会导致读数跳变甚至无法测量。 |
| 上下限位开关必须安装吗? | 必须安装。干簧管限位是超程保护的最后一道防线;不装限位时,一旦传感器异常或标定错误,立柱可能直接顶到机械极限,损坏丝杠、联轴器、振镜甚至激光器。两个干簧管分别接 S_UP/COM 与 S_D/COM。 |
| 打透明或强反光材料时怎么办? | 透明材料(玻璃、亚克力、透明薄膜)会使激光穿透或回波叠加,强反光材料可能造成读数异常,自动对焦结果不可靠。可在测量点贴一小块哑光胶带或标记提供稳定反射面(打完撕掉),或经实测确认可用;不满足时建议改用手动对焦。 |
| 更换不同高度的工件后,需要重新标定焦点吗? | 不需要。焦点只需在调试时标定一次,之后更换不同高度的工件直接触发对焦即可,这正是自动对焦组件的作用。只有更换场镜、振镜或改变光学系统导致焦平面变化时,才需要重新标定。 |
| 手动升降方向与实际相反怎么办? | 拨动控制板上的正反转拨码开关切换方向即可,无需改动 P+/P-、D+/D- 接线;切换后重新上电并用手动按键再次确认方向。 |
| C400 可以接入 PLC 或自动化产线吗? | 可以。EN 对焦触发与 OUT 完成脉冲均为电气标准信号(输入光耦隔离、输出 NPN),可与 PLC 等自动化设备对接,实现”上位机触发对焦—对焦完成反馈—自动打标”的联机流程。 |
十一、包装清单
| 序号 | 名称 | 数量 |
|---|---|---|
| 1 | C400 自动对焦控制板 | ×1 |
| 2 | SD-C400 激光位移传感器(含 2m 线缆) | ×1 |
| 3 | 传感器环形安装支架 | ×1 |
| 4 | 振镜脖子卡位板 | ×1 |
| 5 | 干簧管限位开关 | ×2 |
| 6 | 接插件与螺丝配件包 | ×1 |
十二、免责声明
本产品规格、外观及配件如有更新,恕不另行通知,交付以实物为准。安装使用前请认真阅读产品说明书并按规范接线调试;因接线错误、违规操作造成的损坏不在保修范围。如有技术问题,欢迎致电高飞激光 15927220467 咨询。


评价
目前还没有评价