


激光焊接是什么?精密焊接的首选方案
激光焊接是激光技术领域的重要概念,在工业制造、科学研究、医疗健康等领域有着广泛应用。本文系统介绍激光焊接的核心概念、工作原理、关键参数、主要类型和典型应用,帮助读者建立完整的知识框架。
本文目录
- 一、什么是激光焊接?核心概念搞清楚
- 二、工作原理:激光焊接是怎么实现的
- 三、关键参数:看懂激光焊接的性能指标
- 四、主要类型:激光焊接有哪些种类
- 五、应用场景:激光焊接都用在什么地方
- 六、常见误区:这些坑别踩
一、核心概念:什么是激光焊接?
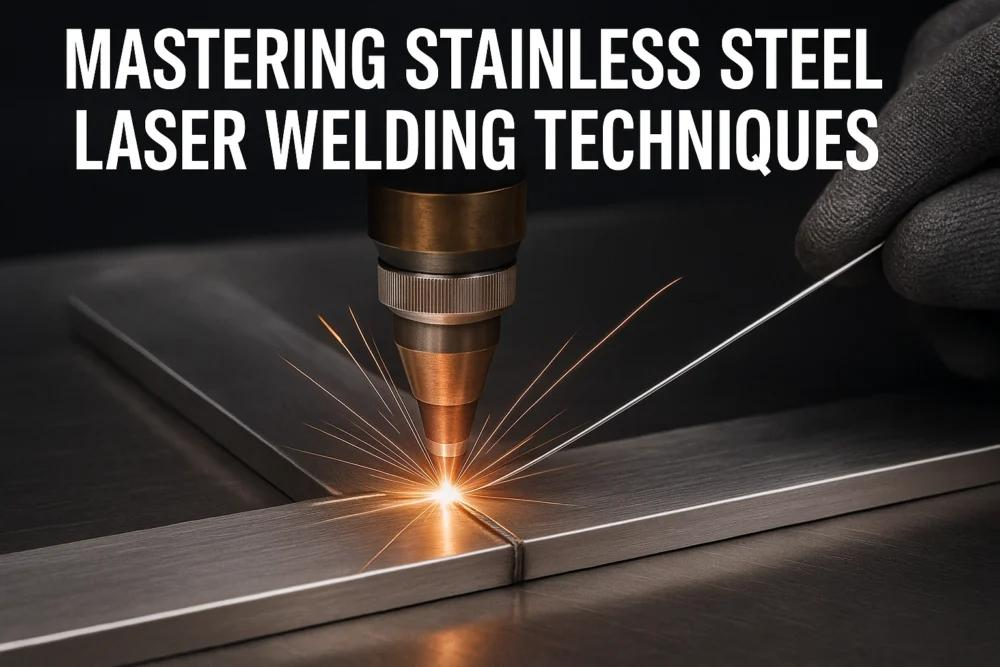
激光焊接是利用高能量密度的激光束作为热源,将两块或多块材料在接合处熔融后实现永久性连接的一种精密焊接工艺。它是激光材料加工领域的重要分支,特别适合高精度、高速度的自动化焊接场景。与传统电弧焊相比,激光焊接的热输入量小、焊接变形小、焊缝窄而深,可以焊接薄壁件和精密零件,甚至可以透过透明材料进行内部焊接。激光焊接既可以焊接金属,也在塑料焊接等领域有独特应用。
二、工作原理:激光焊接是怎么实现的?
激光焊接的基本原理是将激光束聚焦到待焊接的接合处,材料吸收光能后转化为热量,使接合处的材料熔化形成熔池,熔池凝固后形成焊缝。根据能量密度和作用方式的不同,激光焊接主要分为两种机制:一种是热传导焊接,激光能量仅通过热传导熔化材料表面,焊缝较浅较宽;另一种是深熔焊接(也叫小孔焊接或钥匙孔焊接),当功率密度足够高时,材料被气化形成一个充满金属蒸气的小孔,激光束可以通过这个小孔深入材料内部,焊缝深而窄,深宽比可达10:1甚至更高。深熔焊是大功率激光焊接最主要的工作模式。
💡 打个比方
激光焊接就像用一束极细的光把两块材料熔合在一起——传统焊接的焊缝又宽又深,热影响区大,容易变形;而激光焊接的光斑极小、能量密度极高,焊缝窄、热影响区小、变形小,可以实现精密甚至微米级的焊接。
综上所述,激光焊接涉及光学、材料学、精密制造等多个学科的交叉。掌握其基本原理和关键参数,是合理选择和使用相关产品的基础。
三、关键参数:看懂激光焊接的性能指标
了解激光焊接需要掌握以下关键参数,这些参数直接决定了产品的性能和适用场景:
| 参数名称 | 含义 | 为什么重要 |
|---|---|---|
| 激光功率 | 深熔焊接通常需要千瓦级以上的功率,功率越高焊接深度越大。 | 决定可焊接的材料厚度,功率越大焊深越大,厚板焊接需要数千瓦级功率 |
| 焊接速度 | 在功率固定的情况下,速度越快焊接深度越浅,需要在速度和熔深之间取得平衡。 | 影响生产效率和焊缝质量,速度过快可能焊不透,过慢则可能过烧 |
| 光斑直径与光束质量 | 小光斑和高光束质量可以获得更高的功率密度,更容易实现深熔焊。 | 影响聚焦能力和焦深,高质量光束能实现更深、更稳定的焊接 |
| 离焦量 | 焦点相对于工件表面的位置,影响熔深和焊缝形状。 | 直接影响激光器的性能表现和适用场景选择 |
| 脉冲参数 | 脉冲焊接时,脉冲宽度、频率和能量对焊缝成型和热输入控制至关重要。 | 直接影响激光器的性能表现和适用场景选择 |
| 保护气体 | 常用氩气、氦气等惰性气体保护熔池,防止氧化并抑制等离子体对激光的屏蔽作用。 | 防止焊缝氧化、抑制等离子体,对焊接质量和稳定性至关重要 |
上述参数之间相互关联、相互制约。实际选型时需根据具体应用需求,在性能、成本、可靠性等多方面综合权衡。
如需了解更多产品参数或获取选型建议,欢迎联系高飞激光技术团队。
四、主要类型:激光焊接有哪些种类?
激光焊接的分类方式有很多种,不同的分类维度能帮我们从不同角度理解它的特性。下面按常见的分类方式逐一介绍:
热传导焊接
能量密度较低,热量通过传导方式熔化材料,焊缝宽而浅,适用于薄壁件和精密焊接。
深熔焊接(小孔焊)
高功率密度下形成气化小孔,焊缝深而窄,是工业中最常用的激光焊接方式。
脉冲激光焊接
使用脉冲激光进行点焊或缝焊,热输入小,适合精密电子元件和医疗器械焊接。
连续激光焊接
使用连续波激光器,焊接速度快、熔深大,适合大批量生产。
激光软钎焊
严格来说属于钎焊范畴,只熔化钎料不熔化母材,用于电子元器件的精细连接。
塑料激光焊接
利用激光透射焊接原理,一种塑料透光另一种吸光,在界面处熔化连接。
远程焊接
利用扫描振镜在较远的距离上快速移动光束进行焊接,效率极高。
不同类型的激光焊接各有特点,适用场景也不同。实际选型时需要根据具体的应用需求、性能要求和预算约束综合考虑。如有疑问,可联系高飞激光技术团队获取专业选型建议。
五、应用场景:激光焊接都用在什么地方?
激光焊接的应用场景十分广泛,覆盖工业制造、科学研究、医疗健康、通信信息等多个领域。以下从几个主要方面分别介绍:
- 激光焊接在汽车工业中应用最为广泛,白车身焊接、变速箱齿轮焊接、动力电池极耳焊接等都是典型应用。在航空航天领域,激光焊接用于发动机叶片、机身结构等高精度部件的连接。电子行业中,激光微焊接用于精密连接器、传感器、芯片引脚等微型元件的焊接。医疗器械行业则利用激光焊接加工不锈钢植入物、内窥镜零件等。此外,激光焊接还应用于五金制品、珠宝加工、光伏电池等众多领域。随着新能源汽车的爆发式增长,激光焊接在电池制造中的需求更是快速攀升。
典型应用场景详解
场景1:汽车制造
车身拼焊、变速箱齿轮焊接、动力电池焊接等是激光焊接最大的应用市场,效率高、变形小、易于自动化。
场景2:电子制造
手机电池、连接器、传感器、微电机等精密器件的焊接,光斑小、热影响区小,可实现微米级精度。
场景3:医疗器械
心脏支架、人工关节、内窥镜等精密医疗器件的焊接,质量要求极高,激光焊接是首选工艺。
场景4:航空航天
航空发动机叶片、机身结构件、火箭燃料储箱等的焊接,深宽比大、变形小,适合难焊材料和高精度要求。
六、常见误区
关于激光焊接,很多人都有一些似是而非的认识。下面这几个误区,看看你有没有中招:
误区1:激光焊可以焊所有材料
实际上激光焊接对材料的光吸收特性很敏感,高反材料(铜、铝、金)和高导热材料的焊接难度较大,往往需要特殊波长或工艺优化
误区2:功率越大焊得越深就越好
深熔焊虽然熔深大,但过快的冷却速度可能导致焊缝脆化、产生裂纹,不同材料和应用场合需要匹配不同的焊接参数
误区3:激光焊接不需要填充材料
虽然自熔焊是激光焊接的一大特点,但对于某些异种材料或对焊缝力学性能有特殊要求的场合,同样需要添加焊丝或粉末作为填充材料
误区4:激光焊接不需要填充材料
虽然激光焊接可以自熔焊接(不加焊丝),但在很多应用中,为了填补间隙、改善焊缝成分或减少裂纹,仍然需要添加焊丝或预置粉末。特别是异种材料焊接和厚板焊接,填充材料往往是必不可少的。
以上是关于激光焊接的几个常见误区。在实际应用中,还需结合具体的产品参数和使用条件综合判断。如有疑问,建议咨询专业技术人员。


发表回复