


激光切割是什么?为什么它比传统切割精度更高
激光切割是激光技术领域的重要概念,在工业制造、科学研究、医疗健康等领域有着广泛应用。本文系统介绍激光切割的核心概念、工作原理、关键参数、主要类型和典型应用,帮助读者建立完整的知识框架。
本文目录
- 一、什么是激光切割?核心概念搞清楚
- 二、工作原理:激光切割是怎么实现的
- 三、关键参数:看懂激光切割的性能指标
- 四、主要类型:激光切割有哪些种类
- 五、应用场景:激光切割都用在什么地方
- 六、常见误区:这些坑别踩
一、核心概念:什么是激光切割?
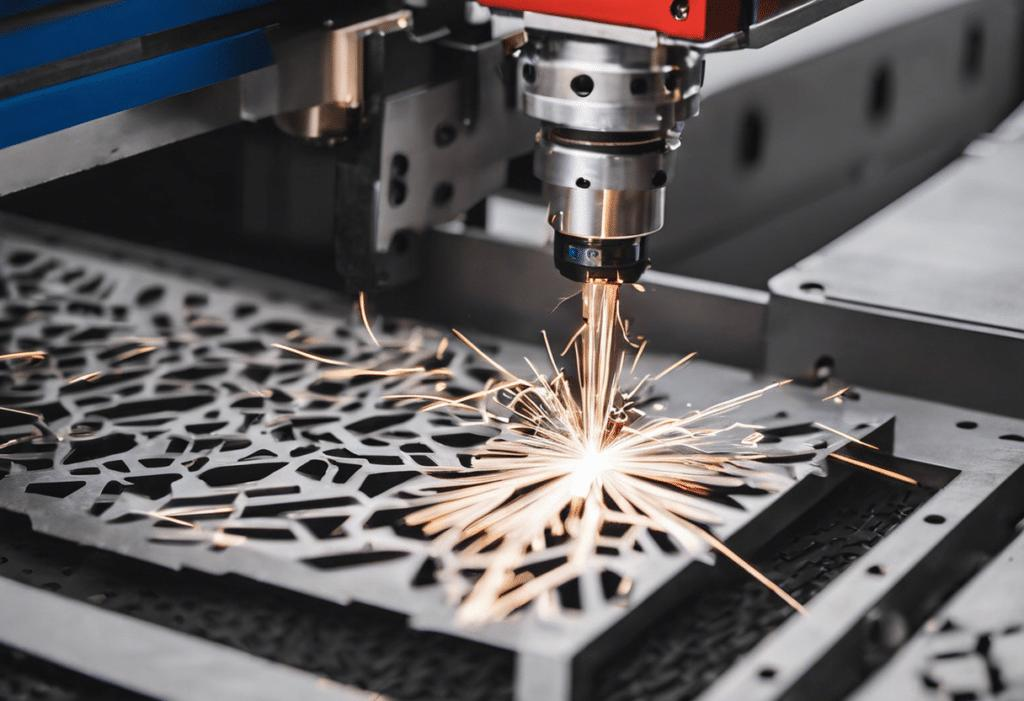
激光切割是利用高强度聚焦激光束将材料分离的一种减法加工工艺,属于激光材料加工中应用最广泛的技术之一。它通过在材料上形成一条窄窄的切缝(kerf)来实现零件的分离。激光切割几乎可以加工所有类型的材料——从各种钢材、铝合金、铜、钛合金等金属,到陶瓷、玻璃、半导体、塑料、木材等非金属。与传统的冲压、等离子切割等工艺相比,激光切割的切口更窄、精度更高,而且是非接触式加工,没有刀具磨损问题。
二、工作原理:激光切割是怎么实现的?
激光切割的基本过程是:将高功率激光束通过透镜聚焦到材料表面的一个极小光斑上,光斑处的材料在极高能量密度作用下迅速被加热、熔化甚至气化,同时配合辅助气体将熔融或气化的材料从切缝中吹走,从而实现材料的分离。切割通常从一个预钻孔(穿孔)开始,然后激光头或工件按照预定轨迹移动,逐步形成所需的轮廓。整个过程的核心在于精准控制激光能量的输入,使材料在切缝处恰好被去除,同时最大限度减少对周边区域的热影响。
💡 打个比方
激光切割就像用一把光做的刀——这把刀的刀刃可以细到0.1毫米,而且永远不会磨损。它通过把材料熔化甚至气化,配合高压气体把熔渣吹走,实现各种复杂形状的精密切割,切口光滑、变形极小。
综上所述,激光切割涉及光学、材料学、精密制造等多个学科的交叉。掌握其基本原理和关键参数,是合理选择和使用相关产品的基础。
三、关键参数:看懂激光切割的性能指标
了解激光切割需要掌握以下关键参数,这些参数直接决定了产品的性能和适用场景:
| 参数名称 | 含义 | 为什么重要 |
|---|---|---|
| 激光功率 | 切割厚板需要数千瓦甚至十几千瓦功率,薄板则可以用较低功率实现高速切割。 | 决定可切割的最大厚度,功率越大切得越厚,工业切割机通常从几百瓦到几万瓦 |
| 切割速度 | 与功率、材料厚度和工艺类型密切相关,通常几毫米厚的钢板在几千瓦功率下可达每分钟数米。 | 影响生产效率,与功率、材料厚度和切割工艺类型密切相关 |
| 切缝宽度 | 一般约0.1-2mm,取决于光斑大小和切割方式,精密切割的切缝可以非常窄。 | 即kerf宽度,通常约0.1-2mm,缝越窄材料利用率越高、精度越高 |
| 光束质量 | 影响聚焦光斑大小和焦深,高质量光束适合远距离切割和精密切割。 | 影响聚焦光斑大小和焦深,高质量光束能切得更厚更直 |
| 辅助气体压力与类型 | 氧气用于反应切割可提高速度,氮气或氩气用于惰性气体切割以获得更好的切口质量。 | 氧气助熔可提高速度但有氧化层,氮气惰性切割切口更光洁但成本更高 |
| 焦点位置 | 焦点在材料表面、内部或下方的位置对切割质量和效率影响很大。 | 焦点位置对切割质量和效率影响很大,切厚板通常焦点在材料内部 |
上述参数之间相互关联、相互制约。实际选型时需根据具体应用需求,在性能、成本、可靠性等多方面综合权衡。
如需了解更多产品参数或获取选型建议,欢迎联系高飞激光技术团队。
四、主要类型:激光切割有哪些种类?
激光切割的分类方式有很多种,不同的分类维度能帮我们从不同角度理解它的特性。下面按常见的分类方式逐一介绍:
熔吹切割(熔融切割)
最常用的金属切割方式,激光熔化材料,高压气体将熔渣吹走,适用于厚钢板切割。
反应切割(氧气助熔切割)
使用氧气作为辅助气体,金属氧化反应释放额外热量,切割速度更快,但切口易形成氧化层。
气化切割(升华切割)
使用脉冲激光直接将材料气化,几乎没有熔渣,切口质量极高,主要用于薄板精密切割。
水导激光切割
激光束在细水射流中通过全反射传输,水同时起到冷却和清渣作用,热影响区极小。
微切割
使用皮秒或飞秒超短脉冲激光进行微米级精度切割,典型应用如心脏支架加工。
远距切割
在较远的工作距离上用扫描振镜完成切割,适合薄板的高速加工。
不同类型的激光切割各有特点,适用场景也不同。实际选型时需要根据具体的应用需求、性能要求和预算约束综合考虑。如有疑问,可联系高飞激光技术团队获取专业选型建议。
五、应用场景:激光切割都用在什么地方?
激光切割的应用场景十分广泛,覆盖工业制造、科学研究、医疗健康、通信信息等多个领域。以下从几个主要方面分别介绍:
- 激光切割在制造业中无处不在。汽车工业用它来切割车身钢板和各种零部件
- 造船和重型机械行业用高功率激光切割厚钢板
- 电子行业用精密切割加工PCB板和半导体晶圆
- 医疗器械行业用微切割加工血管支架等精密器件。此外,激光切割还广泛用于钣金加工、家具制造(切割木材和亚克力)、纺织业(面料切割)、广告制作等领域。对于一些难加工材料(如高强度钢、碳纤维复合材料),激光切割往往是首选甚至是唯一可行的方案。
典型应用场景详解
场景1:汽车制造
用于车身钢板、底盘零件、内饰件等的切割,精度高、速度快、变形小,是汽车冲压线的重要补充。
场景2:钣金加工
是激光切割最大的应用领域,各种金属板材的下料、异形件切割,灵活高效,特别适合多品种小批量生产。
场景3:电子与半导体
PCB板分板、晶圆切割、FPC切割等,紫外和超快激光可实现无热损伤的精密切割,保证器件性能。
场景4:医疗器械
手术器械、植入物、血管支架等精密医疗器件的微切割,精度高、切口质量好,后续加工量少。
六、常见误区
关于激光切割,很多人都有一些似是而非的认识。下面这几个误区,看看你有没有中招:
误区1:激光切割越厚越好
实际上每种切割工艺都有其最佳厚度范围,盲目追求大厚度往往牺牲切割质量和速度,而且厚板切割的端面质量和热影响区问题更突出
误区2:切割速度只和功率有关
切割速度受材料种类、厚度、气体类型、光束质量等多种因素影响,高功率不一定等于高速度,工艺匹配才是关键
误区3:所有金属都适合激光切割
高反射金属如铜、银、纯铝对近红外激光的反射率很高,切割难度大,通常需要更短波长或特殊工艺才能获得好的效果
误区4:激光切割没有毛刺
激光切割也会产生毛刺和挂渣,只是程度远低于传统切割。毛刺的多少与材料厚度、激光功率、切割速度、辅助气体压力等多种因素有关。高质量的切割需要精确的参数匹配,必要时还需要后续的去毛刺工序。
以上是关于激光切割的几个常见误区。在实际应用中,还需结合具体的产品参数和使用条件综合判断。如有疑问,建议咨询专业技术人员。


发表回复