


想象一下,用激光在一块比头发丝还细的玻璃上钻出一个完美的微孔,边缘光滑得像镜面,周围没有一丝裂纹和烧焦的痕迹——这不是科幻,而是超快激光器每天都在做的事情。
从手机屏幕的玻璃切割,到心脏支架的精密钻孔,从眼科手术到芯片失效分析,超快激光正在用”冷加工”的方式重新定义精密制造的边界。今天我们就来聊聊这个激光家族里最”快”的成员——超快激光器。
目录
- 一、核心概念:什么是超快激光器?
- 二、工作原理:飞秒脉冲是怎么来的?
- 三、关键参数:选型必看的8个指标
- 四、分类类型:超快激光家族有哪些成员?
- 五、应用场景:超快激光都用在哪里?
- 六、常见误区:这些认知可能是错的
一、核心概念:什么是超快激光器?
超快激光器(Ultrafast Laser)是指输出脉冲宽度在皮秒(ps, 10⁻¹²秒)到飞秒(fs, 10⁻¹⁵秒)甚至阿秒(as, 10⁻¹⁸秒)量级的脉冲激光器。三者数量级关系为:1 皮秒 = 1000 飞秒 = 1,000,000 阿秒。它”超快”的含义不是光跑得更快,而是脉冲的持续时间极短——一飞秒只有千万亿分之一秒,光在100飞秒内只能前进30微米。
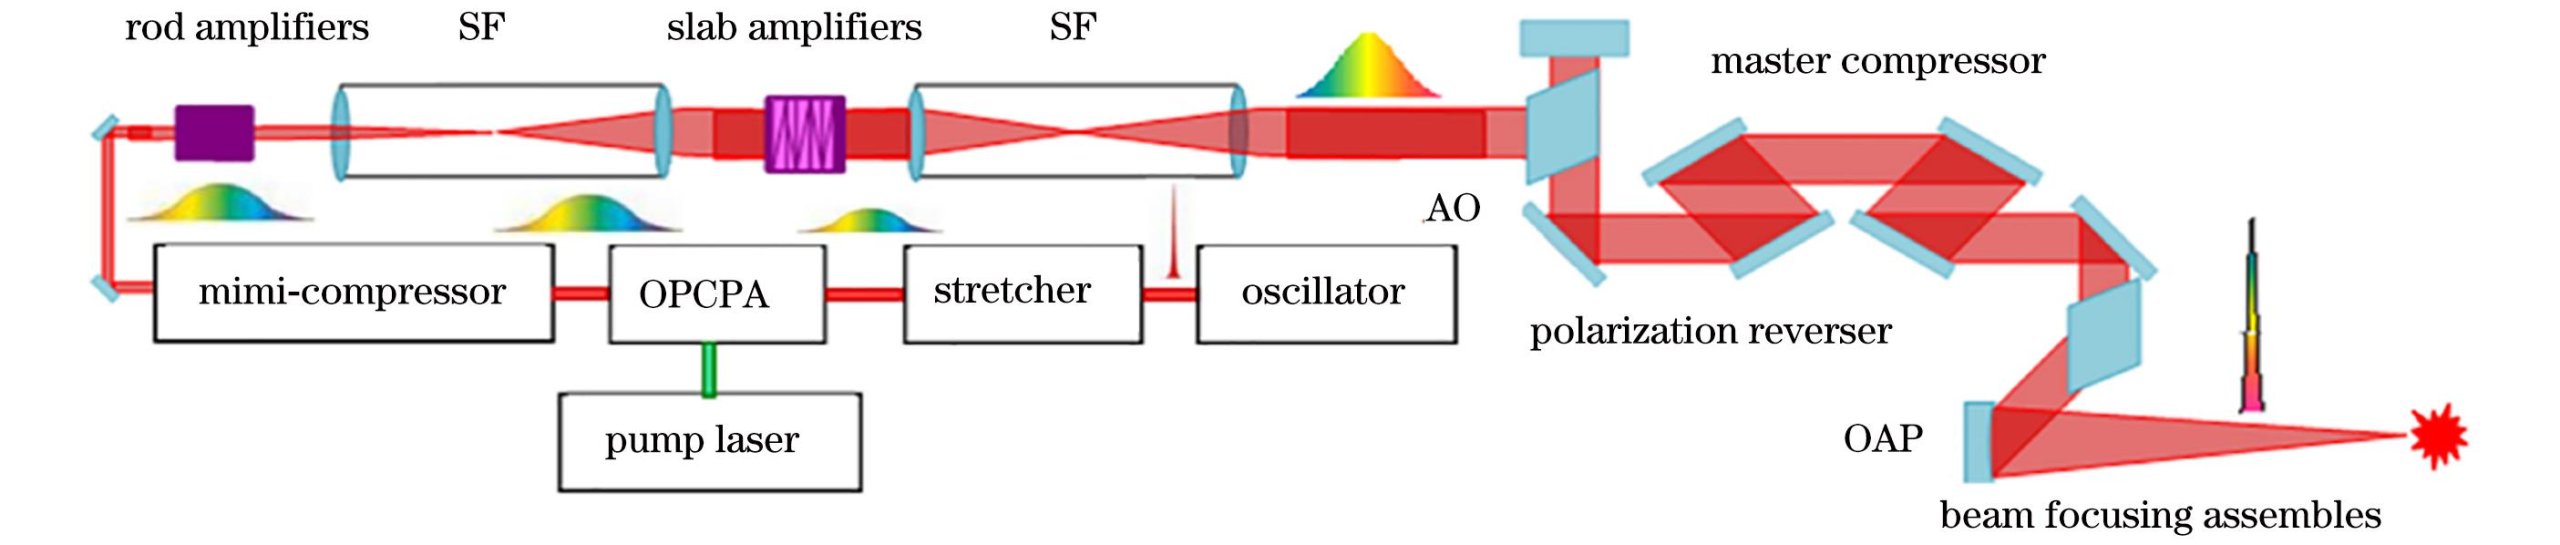
超快激光有两个最本质的特征:
- 极高峰值功率:脉冲能量虽然不大(微焦到毫焦),但因为时间极短,峰值功率可达兆瓦(MW)甚至太瓦(TW)级,足以引发各种非线性光学效应。
- 极宽光谱带宽:根据傅里叶变换的不确定性关系,时域越窄,频域越宽。一个100飞秒的脉冲在1064nm波段对应的光谱宽度约12~17nm(高斯脉冲变换极限约15nm,sech²脉冲约12nm),10飞秒脉冲则可达几十纳米。
超快激光器的核心技术是锁模(Mode Locking),通过强制谐振腔内纵模相位锁定,让数百万个频率的光”齐步走”,叠加成极短脉冲。要获得高能量的飞秒脉冲,还需要配合啁啾脉冲放大(CPA)技术——先展宽、再放大、后压缩,避免高峰值功率损伤光学元件。
二、工作原理:飞秒脉冲是怎么来的?
1. 锁模:超快脉冲的”源头”
锁模是产生超快脉冲的基本机制。谐振腔内有大量纵模(频率间隔 = c/2L),自由运转时相位随机,输出是连续光。锁模技术强制这些纵模保持固定相位关系,它们在时域中相干叠加,每隔一个腔往返时间就形成一个极短脉冲。
- 主动锁模:用声光调制器(AOM)或电光调制器(EOM)周期性调制腔损耗,产生ps级脉冲。脉冲宽度受限于调制器响应速度,通常几十皮秒。
- 被动锁模:利用可饱和吸收体或克尔透镜效应实现自启动锁模,能产生飞秒级脉冲。被动锁模的优势是”脉冲越短,调制越快”,不受电子器件速度限制。两大主流技术:① SESAM(半导体可饱和吸收镜):半导体量子阱结构的反射镜,高光强下吸收饱和透过率升高,实现被动锁模。优点是启动可靠、结构简单、稳定性高,是工业超快激光器的主流方案。② KLM(克尔透镜锁模):利用增益介质的克尔非线性效应形成等效”快可饱和吸收体”,响应速度极快(飞秒量级),能产生更短的脉冲。钛宝石飞秒激光器普遍采用KLM,但需要精心调整腔型,对环境敏感。
- 混合锁模:同时使用主动和被动方式,兼顾稳定性和短脉宽。
2. 啁啾脉冲放大(CPA):高能量超快脉冲的关键
1985年Donna Strickland和Gérard Mourou发明的CPA技术(2018年诺贝尔物理学奖),解决了飞秒脉冲直接放大导致光学元件损伤的难题。
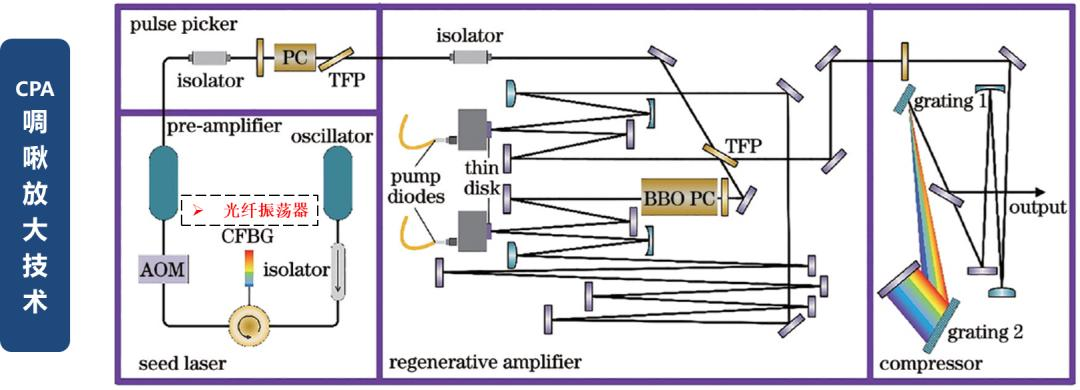
经典三段式架构:
- 展宽(Stretcher):利用色散元件(光栅对或啁啾光纤光栅)将飞秒脉冲在时间上展宽为数百ps到ns级,峰值功率降低数百到数万倍。
- 放大(Amplifier):在低峰值功率下安全地放大脉冲能量,常用掺镱(Yb)光纤放大器或晶体放大器。
- 压缩(Compressor):用与展宽器色散相反的元件将脉冲重新压缩回飞秒量级,恢复高峰值功率。
3. 典型超快激光系统构成
一套完整的工业超快激光系统通常包括:锁模种子源(振荡器)→ 脉冲选择器 → 预放大器 → 主放大器(再生放大器或多通放大器)→ 脉冲压缩器 → 输出耦合与诊断模块。
三、关键参数:选型必看的8个指标
| 参数 | 典型范围 | 说明 |
|---|---|---|
| 脉冲宽度 | 50fs~50ps | 脉宽越短热影响区越小,但系统越复杂 |
| 重复频率 | 10kHz~100MHz | 低频高能量适合打孔切割,高频适合表面处理 |
| 平均功率 | 1W~100W(工业) | 决定加工效率的核心指标 |
| 单脉冲能量 | nJ~mJ | 决定单脉冲材料去除量 |
| 峰值功率 | MW~GW | 决定非线性效应强弱 |
| 中心波长 | 1030/1064nm、800nm等 | 与材料吸收特性匹配 |
| 光束质量M² | ≈1为最佳 | 影响聚焦光斑大小和加工精度 |
| 脉冲对比度 | >10⁶:1为佳 | 主峰与预脉冲强度比,影响加工质量 |
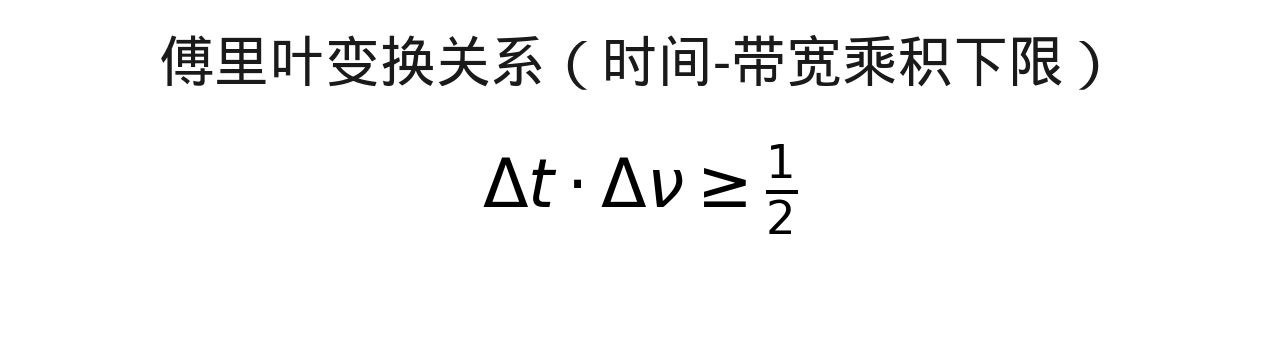
根据傅里叶变换的不确定性原理,脉冲持续时间 Δt 与其光谱带宽 Δν 的乘积存在一个下限(即 1/2,对均方根宽度而言)。这意味着脉冲越短,所需的光谱带宽就越宽。达到这个下限的脉冲称为”傅里叶变换极限脉冲”(Transform-limited pulse),此时脉冲的时域和频域分布最紧凑。
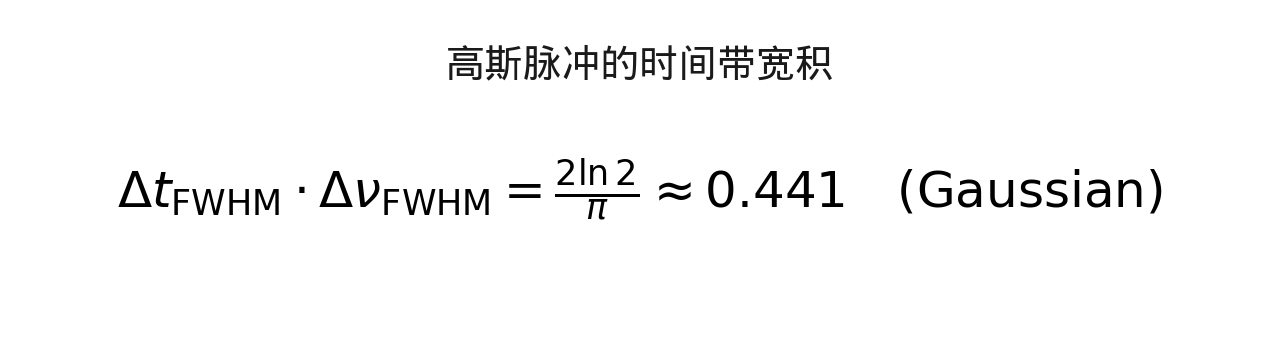
对于高斯型脉冲,若脉宽和带宽均以半高全宽(FWHM)定义,则时间带宽积为 2ln2/π ≈ 0.441。这是判断一个脉冲是否接近变换极限的常用基准——如果实测的时间带宽积接近 0.441,说明脉冲质量很好;如果远大于此值,则说明脉冲存在较大的啁啾(chirp)。
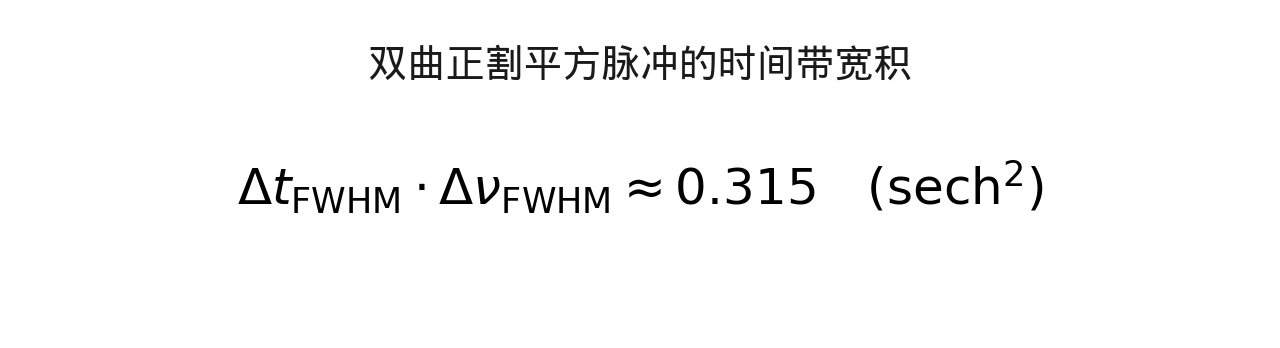
锁模激光器中更常见的脉冲形状是双曲正割平方型(sech²),其时间带宽积约为 0.315(FWHM 定义),比高斯脉冲更小。钛宝石飞秒激光器、光纤锁模激光器等产生的脉冲通常接近 sech² 形状。
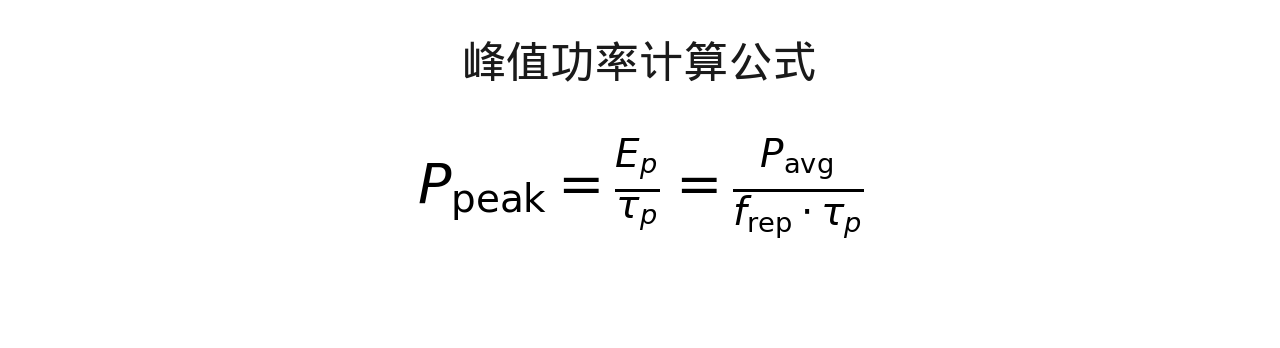
峰值功率 Ppeak 等于脉冲能量 Ep 除以脉宽 τp,也等于平均功率 Pavg 除以(重复频率 frep × 脉宽 τp)。这就是超快激光器的核心优势之一:即使平均功率只有几瓦,只要脉宽足够短(如 100 fs),峰值功率也能达到兆瓦甚至吉瓦量级,足以引发各种非线性光学效应。
💡 选型参数权衡
超快激光器的核心参数之间存在此消彼长的关系,选型时需综合权衡:
- 脉宽 vs 效率/成本:脉宽越短,增益带宽要求越高、系统越复杂、成本越高。多数金属加工用10~30ps皮秒激光已足够。
- 重复频率 vs 单脉冲能量:平均功率=单脉冲能量×重复频率。功率固定时,提高重频会降低单脉冲能量,反之亦然。打深孔/切割需要高脉冲能量(低重频),表面处理/打标适合高重频。
- 平均功率 vs 光束质量:高功率放大器往往光束质量略有下降,需要根据加工精度要求选择。
- 波长 vs 材料吸收:不同材料对不同波长的吸收差异极大。1030/1064nm适合金属和大多数材料;355nm紫外适合高分子和玻璃;绿光适合半导体晶圆。
四、分类类型:超快激光家族有哪些成员?
按脉冲宽度分
- 皮秒激光器(ps laser):脉宽1~100ps,兼顾加工质量和效率,是当前工业微加工的主力。结构相对简单,可靠性高。
- 飞秒激光器(fs laser):脉宽<1ps(通常100fs~800fs),真正的”冷加工”,热影响区几乎为零。适合玻璃、蓝宝石、陶瓷等硬脆材料加工。
- 亚飞秒/阿秒激光器:脉宽进入阿秒(10⁻¹⁸s)领域,目前主要用于基础科学研究。
按增益介质分
- 钛宝石激光器(Ti:Sapphire):增益带宽极宽(约200nm),可产生<10fs的极短脉冲,是科研实验室的经典方案。但效率低、体积大,工业应用较少。
- 掺镱固体/光纤激光器(Yb-doped):中心波长~1030nm,效率高、功率可扩展性好,是当前工业超快激光的主流技术路线。
- 掺铒光纤激光器(Er-doped):中心波长~1550nm,人眼安全,主要用于通信、传感和频率梳。
- 碟片/薄片超快激光器(Thin-disk Ultrafast):用薄片晶体作增益介质,散热好、功率高,适合高平均功率超快应用。
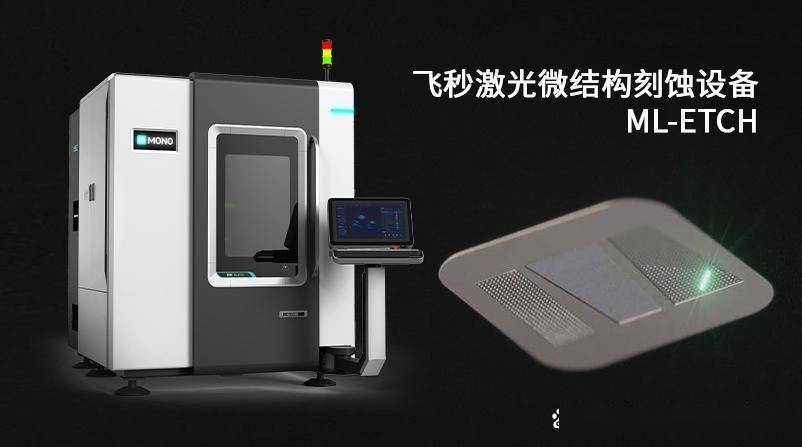
五、应用场景:超快激光都用在哪里?
1. 精密微加工(”冷加工”)
超快脉冲作用时间远短于热扩散时间(材料热扩散时间通常为ps~ns级),单脉冲作用下材料在热量传递出去之前就被直接气化/电离去除,因此常规重频下热影响区极小,常被称为“冷加工”。但需要注意:在高重复频率或高单脉冲能量下,脉冲之间的热量来不及完全散去,仍然会产生热累积效应,加工质量会下降。实际应用中需要在加工效率和热影响之间找到平衡。典型应用包括:
- 蓝宝石/玻璃切割(手机屏幕、手表表蒙)
- 柔性OLED剥离与切割
- 太阳能电池刻蚀(PERC电池开槽)
- 心脏支架精密切割(医用领域)
- 晶圆划片与芯片失效分析
- 微结构加工(微流控芯片、MEMS)
2. 生物医学与多光子成像
飞秒近红外激光在生物组织中穿透深,利用双光子/三光子吸收效应,可以在焦点处激发荧光,实现三维深层成像而无需物理切片。应用包括脑科学研究、眼科SMILE全飞秒手术、皮肤美容等。
3. 太赫兹(THz)技术
飞秒脉冲通过光电导天线或光整流效应产生0.1~10THz的相干太赫兹辐射,用于安检成像、无损检测和材料表征。
4. 光学频率梳与精密计量
锁模激光器的频谱是等间距的梳齿,即”光学频率梳”(2005年诺贝尔物理学奖)。频率梳像一把”光学尺子”,用于光钟、高精度光谱分析和绝对测距。
5. 超快光谱与基础科学
利用泵浦-探测(pump-probe)技术,时间分辨率可达数十飞秒,研究光合作用、半导体载流子动力学、化学反应中间态等超快过程。
六、常见误区:这些认知可能是错的
误区1:”超快激光就是飞秒激光”
不对。超快激光是一个大类,涵盖皮秒、亚皮秒、飞秒甚至阿秒脉冲。飞秒只是超快激光中的一个子类,皮秒激光同样属于超快激光范畴。实际选型中,皮秒激光在许多金属加工场景中性价比更高。
误区2:”脉宽越短加工效果一定越好”
不一定。脉宽越短确实热影响区越小,但加工效率通常也更低,且飞秒系统更复杂、更贵。对于大多数金属加工,10~30ps的皮秒激光已足够获得良好的加工质量。只有加工硬脆材料(玻璃、蓝宝石)或要求极高精度的场景才必须用飞秒。
误区3:”超快激光的’快’是指加工速度快”
错。”超快”指的是脉冲持续时间极短,不是加工速度快。实际上,单脉冲能量有限的超快激光加工速度可能不如高功率纳秒激光。超快激光的核心优势是加工质量(精度高、热影响小),而非加工速度。
误区4:”所有超快激光都需要CPA技术”
不对。低能量的锁模振荡器直接输出飞秒脉冲,不需要CPA。只有当需要放大脉冲能量时,才需要CPA来保护光学元件不被高峰值功率损坏。普通振荡器输出的脉冲能量通常只有纳焦甚至皮焦量级。
误区5:”超快激光只能加工透明材料”
错。超快激光的高峰值功率会引发非线性吸收(多光子吸收、隧穿电离等),即使是透明材料(如玻璃、蓝宝石)也能有效吸收能量并被加工。但这不意味着它只能加工透明材料——金属、半导体、聚合物同样可以用超快激光加工,且加工质量优于纳秒激光。
误区6:”重复频率越高加工效率越高”
不完全对。平均功率=脉冲能量×重复频率,在功率不变的前提下,提高重复频率会降低单脉冲能量。如果单脉冲能量低于材料烧蚀阈值,再高的重复频率也无法有效加工。需要根据具体材料和工艺,在脉冲能量和重复频率之间找到最佳平衡点。
参考来源
- RP Photonics Encyclopedia – Mode Locking, Ultrashort Pulses(https://www.rp-photonics.com)
- Nature – Ultrafast lasers—reliable tools for advanced materials processing
- Scientific Reports – High-fidelity chip delayering using green femtosecond lasers
- 筱晓光子 – 《超快激光器:从锁模脉冲到啁啾脉冲放大的精密制造革命》
相关阅读
想了解更多激光知识?欢迎浏览 高飞激光百科全书,系统学习激光原理与应用。


发表回复