


激光3D打印是什么?增材制造的核心技术
激光3D打印是激光技术领域的重要概念,在工业制造、科学研究、医疗健康等领域有着广泛应用。本文系统介绍激光3D打印的核心概念、工作原理、关键参数、主要类型和典型应用,帮助读者建立完整的知识框架。
本文目录
- 一、什么是激光3D打印?核心概念搞清楚
- 二、工作原理:激光3D打印是怎么实现的
- 三、关键参数:看懂激光3D打印的性能指标
- 四、主要类型:激光3D打印有哪些种类
- 五、应用场景:激光3D打印都用在什么地方
- 六、常见误区:这些坑别踩
一、核心概念:什么是激光3D打印?
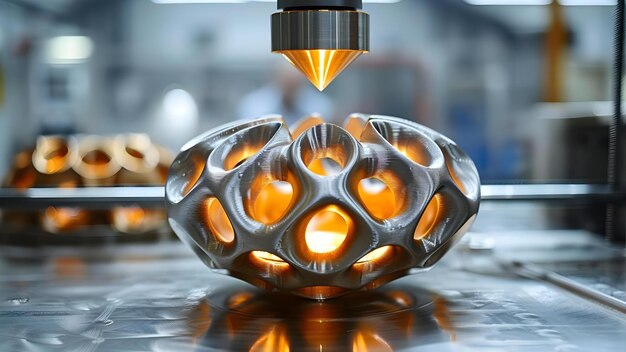
激光增材制造,也常称为激光3D打印,是一种以激光为能量源,通过逐层添加材料的方式构建三维实体零件的先进制造技术。与传统的”减法”加工(车铣刨磨)不同,增材制造是从无到有、逐层堆积的”加法”过程,因此可以制造出传统工艺无法实现的复杂结构。激光凭借其能量高度集中、可控性强的特点,成为增材制造中最重要的能量源之一。这项技术正在深刻改变航空航天、医疗、模具等行业的制造模式。
二、工作原理:激光3D打印是怎么实现的?
激光增材制造的基本过程是:先由计算机生成零件的三维数字模型,然后将模型切片成一系列薄层,激光则按照每一层的截面轮廓选择性地熔化或固化原材料,一层完成后再叠加新的一层,如此反复直到整个零件完成。根据原材料形态和固化机制的不同,具体原理有所区别:对于金属粉末,激光将粉末颗粒完全熔化(选择性激光熔化)或仅烧结颗粒表面(选择性激光烧结),熔化或烧结的区域凝固后形成固体层;对于液态光敏树脂,激光引发光聚合反应,使液态树脂固化成型;对于同轴送粉或送丝的方式,激光在沉积点将材料熔化并堆积到前一层上。
💡 打个比方
激光3D打印就像用激光当笔、用粉末当墨,一层一层地描绘出三维物体。传统加工是从一块材料上去除多余部分(减法制造),而3D打印是一层一层堆叠材料(加法制造),能做出传统工艺做不出来的复杂结构。
综上所述,激光3D打印涉及光学、材料学、精密制造等多个学科的交叉。掌握其基本原理和关键参数,是合理选择和使用相关产品的基础。
三、关键参数:看懂激光3D打印的性能指标
了解激光3D打印需要掌握以下关键参数,这些参数直接决定了产品的性能和适用场景:
| 参数名称 | 含义 | 为什么重要 |
|---|---|---|
| 激光功率 | 影响熔池大小和打印速度,金属打印通常需要数百瓦到数千瓦的激光功率。 | 影响扫描速度和熔池大小,功率越高成型效率越高但需匹配材料特性 |
| 扫描速度 | 激光束的移动速度,与功率共同决定了单位长度的能量输入(线能量密度)。 | 与功率配合决定能量密度,直接影响致密度和成型质量 |
| 层厚 | 每层粉末或液态材料的厚度,通常为20-100微米,层厚越小表面质量越好但打印速度越慢。 | 层高越小表面质量越好但打印时间越长,需要在精度和效率间平衡 |
| 光斑直径 | 决定了打印的最小特征尺寸和表面光洁度。 | 影响成型精度和表面粗糙度,光斑越小精度越高但效率越低 |
| 打印尺寸(成型缸体积) | 设备可打印的最大零件尺寸,是选择设备的重要指标。 | 直接影响激光器的性能表现和适用场景选择 |
| 粉末特性 | 包括粉末粒径分布、球形度、流动性等,对打印质量和致密度影响很大。 | 直接影响激光器的性能表现和适用场景选择 |
上述参数之间相互关联、相互制约。实际选型时需根据具体应用需求,在性能、成本、可靠性等多方面综合权衡。
如需了解更多产品参数或获取选型建议,欢迎联系高飞激光技术团队。
四、主要类型:激光3D打印有哪些种类?
激光3D打印的分类方式有很多种,不同的分类维度能帮我们从不同角度理解它的特性。下面按常见的分类方式逐一介绍:
选择性激光熔化(SLM)/直接金属激光烧结(DMLS)
金属粉末床工艺,激光完全熔化粉末颗粒,致密度接近100%,是金属3D打印的主流技术。
选择性激光烧结(SLS)
粉末仅部分熔化(烧结),孔隙率较高,多用于聚合物和某些金属。
立体光固化(SLA)
使用紫外激光引发液态光敏树脂聚合,精度高、表面质量好,主要用于树脂类材料。
激光熔覆沉积(LMD)/激光近净成形(LENS)
同轴送粉或送丝,激光在沉积点将材料熔化堆积,适合大型零件和修复再制造。
多光子3D打印
利用飞秒激光的多光子吸收效应在光敏材料中实现真三维纳米/微米级打印,分辨率可达亚微米级别。
不同类型的激光3D打印各有特点,适用场景也不同。实际选型时需要根据具体的应用需求、性能要求和预算约束综合考虑。如有疑问,可联系高飞激光技术团队获取专业选型建议。
五、应用场景:激光3D打印都用在什么地方?
激光3D打印的应用场景十分广泛,覆盖工业制造、科学研究、医疗健康、通信信息等多个领域。以下从几个主要方面分别介绍:
- 激光增材制造的应用正在从原型制作快速转向终端零件生产。航空航天领域用它制造钛合金结构件、发动机叶片、轻量化支架等,既减轻重量又减少装配工序
- 医疗领域用3D打印制作个性化植入物(如人工骨、牙科种植体)和手术导板,实现精准医疗
- 模具行业利用随形冷却通道设计大幅提高注塑效率
- 汽车行业用它制造工装夹具和小批量定制零件。此外,它还在珠宝首饰、教育科研、创意设计等领域有广泛应用。对于那些结构复杂、批量小、定制化程度高的产品,激光增材制造具有无可替代的优势。
典型应用场景详解
场景1:航空航天
用于制造复杂结构的航空发动机零件、轻量化结构件等,可以缩短研发周期、降低成本、提高性能。
场景2:医疗器械
制作个性化植入物(如人工关节、牙齿种植体)、手术导板、医疗模型等,精准匹配患者个体需求。
场景3:汽车制造
用于汽车样件快速制作、工装夹具制造、复杂零件小批量生产等,大幅缩短产品开发周期。
场景4:模具与铸造
直接制造模具镶块、随形冷却水路等,提升模具性能和使用寿命,也可用于蜡模和砂型的快速制作。
六、常见误区
关于激光3D打印,很多人都有一些似是而非的认识。下面这几个误区,看看你有没有中招:
误区1:3D打印可以替代所有传统制造
实际上3D打印在大批量生产、材料种类、成本效率等方面仍远不如传统工艺,它更适合复杂结构、小批量、定制化的场景,是传统制造的补充而非替代
误区2:打印出来的零件就是”成品”
大多数金属3D打印件还需要后续的去支撑、热处理、机加工、表面处理等多道工序才能达到使用要求,不能理解为”打出来就完事”
误区3:3D打印的材料性能不如传统制造
虽然早期3D打印件的力学性能确实偏低,但现在成熟的SLM工艺打印的金属零件,其致密度和力学性能已经可以达到甚至超过铸件水平,部分工艺可以与锻件媲美
误区4:3D打印可以打印任何形状
虽然3D打印自由度很高,但仍有设计限制:悬空结构需要支撑,薄壁尺寸有限制,某些几何形状(如深孔、内螺纹)后处理困难。而且打印出来的零件通常需要去支撑、热处理、机加工等后处理工序才能达到最终精度和性能要求。
以上是关于激光3D打印的几个常见误区。在实际应用中,还需结合具体的产品参数和使用条件综合判断。如有疑问,建议咨询专业技术人员。


发表回复