


你可能经常听到”光束轮廓”这个词,但它到底是什么?在激光系统里扮演什么角色?和普通的同类技术有什么不一样?这篇文章从原理到应用,
本文目录
- 一、什么是光束轮廓?核心概念搞清楚
- 二、工作原理:光束轮廓是怎么实现的
- 三、关键参数:看懂光束轮廓的性能指标
- 四、主要类型:光束轮廓有哪些种类
- 五、应用场景:光束轮廓都用在什么地方
- 六、常见误区:这些坑别踩
一、核心概念:什么是光束轮廓?
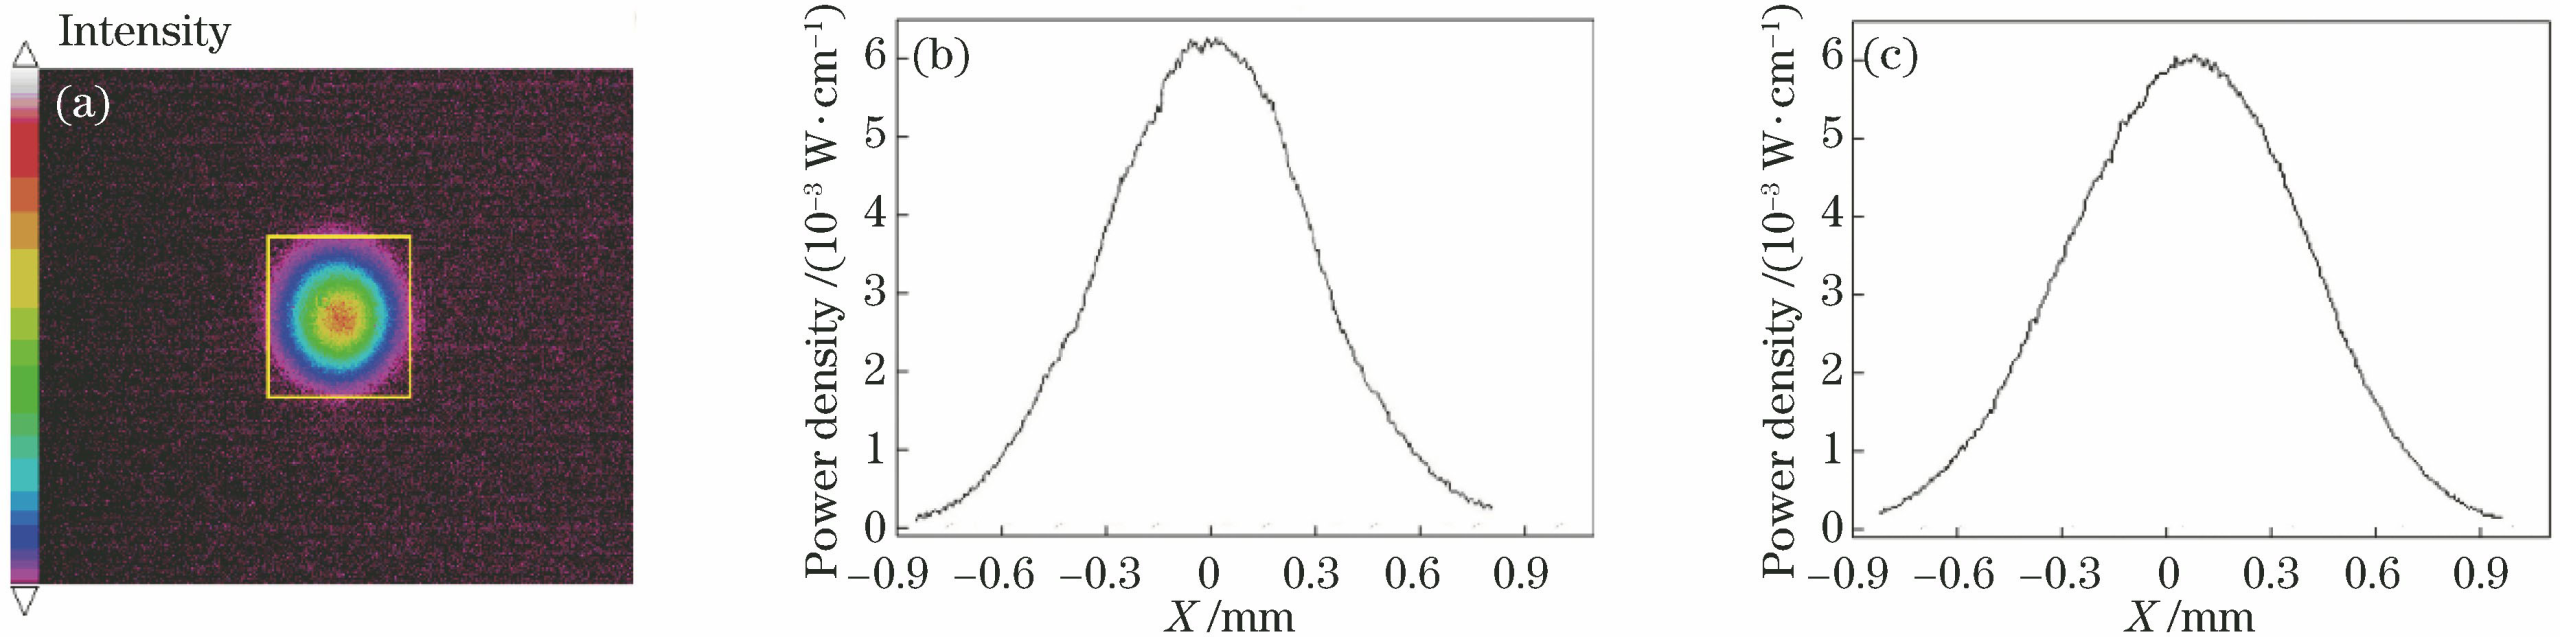
< 光束轮廓描述的是激光光束横截面上光强的空间分布情况,也就是”光斑长什么样”。它不仅包含光束直径这样的简单参数,还反映了光强分布的详细形态——是完美的高斯型、平顶型,还是多峰的不规则形状。光束轮廓是激光光束诊断最基础也是最直观的测量项目,是评价激光器性能、校准光学系统、监控加工质量的重要依据。
跟普通的光学元件或者普通光源比起来,光束轮廓最大的不同在于它的”目的性”很强——它不是被动地让光通过,而是主动地参与光的产生、放大或者调制过程。这种主动性,正是激光器能实现普通光做不到的事情的根本原因。
二、工作原理:光束轮廓是怎么实现的?
理解光束轮廓的工作原理,其实可以拆解成几个关键步骤或关键机制。我们一步步来看:
光束轮廓测量的核心思路是将光束横截面上不同位置的光强分布记录下来。最常见的两类方法各有特点:相机式直接用二维图像传感器(CCD/CMOS)拍摄光斑,一次成像就能得到完整的二维光强分布;扫描式则通过狭缝、针孔或刀边等机械结构在光束中移动,配合光电探测器记录透过光强的变化,再重建出光束轮廓。两种方法各有所长,相机式速度快、信息丰富,扫描式动态范围大、损伤阈值高。
三、关键参数:看懂光束轮廓的性能指标
| 参数名称 | 含义 | 为什么重要 |
|---|---|---|
| 光束直径/半径 | 有多种定义方式,常用的有1/e²(峰值光强的1/e²处宽度)、D4σ(二阶矩法,ISO标准)、FWHM(半高全宽) | 光束尺寸的最基本参数,直接决定加工光斑大小、耦合效率和与光学元件的尺寸匹配。 |
| 光束中心位置 | 光斑在坐标系中的重心位置 | 光束的质心位置,用于光束对准和指向稳定性监测,是光学系统调试的重要依据。 |
| 椭圆度/像散度 | 描述光束在水平和竖直方向上的不对称程度 | 反映光束横截面形状偏离理想圆形和对称的程度,影响聚焦质量和加工均匀性。 |
| 填充因子/平顶均匀性 | 对于平顶光束,评价中心区域光强的均匀程度 | 平顶光束的均匀性指标,直接影响激光热处理、光刻等应用中的加工一致性。 |
| 空间分辨率 | 取决于传感器像素尺寸(相机式)或扫描步长(扫描式) | 光束轮廓测量系统的分辨能力,决定能否准确测量小尺寸光束和精细强度分布特征。 |
这些参数不是孤立的,它们之间是相互关联、相互制约的。比如光束轮廓的增益(或者效率)和带宽之间往往有一个权衡——增益高了带宽可能就窄了,反之亦然。所以评价一款产品的好坏,不能只看某一个参数,要综合来看。
如果你对这些参数不太熟悉也没关系,高飞激光的产品页面有详细的参数说明,也可以直接咨询我们的技术工程师,帮你选型。
四、主要类型:光束轮廓有哪些种类?
光束轮廓的分类方式有很多种,不同的分类维度能帮我们从不同角度理解它的特性。下面按常见的分类方式逐一介绍:
按类型分类
相机式光束轮廓仪
基于CCD/CMOS/InGaAs相机,直接成像,速度快,适合复杂光束形状分析
扫描狭缝式
旋转狭缝扫过光束,动态范围大,适合大功率和精细束宽测量
扫描刀边式
刀边切割光束,通过微分得到光强分布,分辨率高
扫描针孔式
针孔逐点扫描,分辨率最高,但速度最慢
焦平面阵列式
用于中远红外波段(如CO₂激光),采用热释电或微测辐射热计阵列
不同类型的光束轮廓各有优缺点,没有绝对的”最好”,只有”最适合”。选择的时候要根据你的具体应用场景、功率需求、预算等因素综合考虑。比如对功率要求高的工业应用,可能选光纤激光器更合适;对超短脉冲有需求的科研应用,可能钛宝石更合适。
五、应用场景:光束轮廓都用在什么地方?
光束轮廓的应用范围非常广,从工业制造到医疗健康,从通信网络到科学研究,几乎所有用到激光的地方都离不开光束轮廓。简单分几个领域来看:
- 激光器装调对准:直观观察光斑形状,指导谐振腔、光纤耦合等对准操作
- M²因子测量:在不同传播位置测量光束半径,计算光束质量
- 激光加工质量控制:监控光斑形状变化,确保加工一致性
- 光学元件检测:通过光束畸变评价透镜、反射镜等元件的质量
- 光纤端面检测:分析光纤输出的光斑模式,判断光纤是否工作在单模状态
典型应用场景详解
场景1:**激光器装调对准**
直观观察光斑形状,指导谐振腔、光纤耦合等对准操作 在这个领域,光束轮廓的性能直接决定了整个系统的效率和质量。选择合适的光束轮廓,不仅能提高生产效率,还能降低长期运营成本。
场景2:**M²因子测量**
在不同传播位置测量光束半径,计算光束质量 在这个领域,光束轮廓的性能直接决定了整个系统的效率和质量。选择合适的光束轮廓,不仅能提高生产效率,还能降低长期运营成本。
场景3:**激光加工质量控制**
监控光斑形状变化,确保加工一致性 在这个领域,光束轮廓的性能直接决定了整个系统的效率和质量。选择合适的光束轮廓,不仅能提高生产效率,还能降低长期运营成本。
场景4:**光学元件检测**
通过光束畸变评价透镜、反射镜等元件的质量 在这个领域,光束轮廓的性能直接决定了整个系统的效率和质量。选择合适的光束轮廓,不仅能提高生产效率,还能降低长期运营成本。
场景5:**光纤端面检测**
分析光纤输出的光斑模式,判断光纤是否工作在单模状态 在这个领域,光束轮廓的性能直接决定了整个系统的效率和质量。选择合适的光束轮廓,不仅能提高生产效率,还能降低长期运营成本。
👉 想了解更多光束轮廓的实际应用案例?欢迎访问高飞激光的应用案例页面,或者直接联系我们的技术团队获取专业建议。
六、常见误区
关于光束轮廓,很多人都有一些似是而非的认识。下面这几个误区,看看你有没有中招:
误区1:- 误区一:”相机拍出来什么样就是真实的光束轮廓”
相机传感器的饱和、背景噪声、衰减片的干涉效应都会影响测量结果
误区2:- 误区二:”光束直径是个确定值”
不同的束宽定义(D4σ、1/e²、FWHM)会给出不同的直径数值,必须说明使用的是哪种定义
误区3:- 误区三:”衰减光束不会改变轮廓”
劣质衰减片的热透镜效应、表面反射干涉都会使测得的轮廓失真
误区4:- 误区四:”扫描式和相机式结果应该一样”
两种方法原理不同,对于非高斯光束,测量结果可能存在差异,相机式更适合复杂形状,扫描式更适合功率定量
误区5:来源
RP Photonics Encyclopedia
当然,关于光束轮廓的误区远不止这些。激光技术发展很快,新的材料、新的工艺不断涌现,以前的一些”常识”可能已经过时了。如果你还有其他疑问,欢迎在评论区留言,我们会一一解答。


发表回复