


如果说激光设备是一把”光刀”,那么聚焦镜就是这把刀的刀刃。
一片小小的透镜,决定了激光能量能不能集中、光斑够不够细、切割够不够锋利、焊接够不够牢固。别看它结构简单——可能就是一片圆圆的玻璃——里面的学问可不少。
今天我们来聊一聊激光加工里最基础、也最容易被忽视的元件:聚焦镜(Focusing Lens)。平凸、双凸、非球面到底有什么区别?焦距怎么选?和F-Theta场镜又是什么关系?一篇讲透。
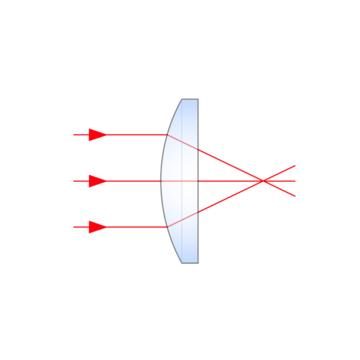
▲ 平凸透镜聚焦原理:平行入射光经过凸面折射后,会聚到右侧焦点上
目录
- 一、聚焦镜是什么?激光加工的”能量放大镜”
- 二、聚焦镜的工作原理:光斑大小怎么算?
- 三、5种聚焦镜类型大比拼:平凸、双凸、弯月、非球面、反射式
- 四、选购聚焦镜必看的8个关键参数
- 五、聚焦镜 vs F-Theta场镜,别再搞混了!
- 六、聚焦镜的6大应用场景
- 七、使用聚焦镜的7个常见误区
一、聚焦镜是什么?激光加工的”能量放大镜”
聚焦镜,顾名思义,就是把激光束”聚到一个点上”的光学透镜。它利用凸透镜的折射原理,将平行或发散的激光束会聚到一个极小的焦点上,让能量高度集中,足以熔化金属、气化材料、打穿玻璃。
你可能会想:不就是一片凸透镜吗?有什么好说的?
其实不然。聚焦镜看起来简单,但材质、面型、镀膜、焦距、口径的不同组合,会导致聚焦效果千差万别。选对了,激光又快又准;选错了,不仅效率低,还容易烧坏镜片。
在激光加工系统里,聚焦镜往往不是”单打独斗”的:
- 🔹 激光切割头里:准直镜 + 聚焦镜,两片配合实现光纤输出光的准直和聚焦
- 🔹 激光打标机里:扩束镜 + 振镜 + F-Theta场镜(场镜本质上也是一种复杂的聚焦镜组)
- 🔹 手持焊接枪里:一片聚焦镜直接把光纤出来的光会聚
二、聚焦镜的工作原理:光斑大小怎么算?
聚焦镜的原理说穿了就是中学物理里的”凸透镜会聚光线”。但在激光领域,我们有更精确的计算公式。
衍射极限光斑尺寸
聚焦光斑的大小由衍射极限决定,但计算方式取决于入射光束的模式:
(1)高斯光束入射(最常见的激光情况)
对于基模高斯光束(TEM₀₀,M²≈1)经过理想透镜聚焦后,焦点处的光斑直径(1/e² 强度处)为:
d₀ = 4λf / (πD) ≈ 1.27 × λ × f / D
其中 D 是入射高斯光束的直径(1/e² 处)。这是激光领域最常用的公式。
(2)均匀平面波入射(圆孔衍射)
如果入射光强是均匀分布的(平面波充满圆形孔径),焦点处形成的是艾里斑(Airy disk),其第一暗环直径为:
d_Airy = 2.44 × λ × f / D
这里的 D 是圆孔(通光孔径)的直径。这个公式常用于非相干光学系统和成像系统。
参数说明:
- d:聚焦光斑直径(注意公式定义的强度位置,高斯是1/e²,艾里斑是第一暗环)
- λ:激光波长(如 1064nm = 1.064×10⁻⁶ m)
- f:透镜的焦距
- D:入射光束直径(1/e² 处,高斯光束)或通光孔径(平面波)
从这个公式可以得出几个重要结论:
- 波长越短,光斑越小——这就是为什么紫外激光(355nm)能做到更精细的加工
- 焦距越短,光斑越小——但短焦距意味着工作距离近,镜片离工件近,容易被污染
- 入射光束越粗,光斑越小——这就是为什么前面常常要加一个扩束镜
焦深(Depth of Focus)
光不是聚到一个”几何点”上的,焦点附近有一个能量足够集中的范围,叫做焦深(也叫瑞利范围的2倍)。
焦深 DOF ≈ 2 × λ × (f/D)²
光斑越小,焦深就越短。这就是为什么精细加工对Z轴定位精度要求很高——稍微偏一点就离焦了。
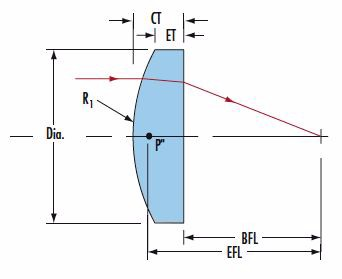
▲ 平凸透镜的关键参数:EFL(有效焦距)、BFL(后焦距)、CT(中心厚度)、ET(边缘厚度)、Dia.(通光直径)
三、5种聚焦镜类型大比拼:平凸、双凸、弯月、非球面、反射式
1. 平凸透镜(Plano-Convex, PCX)
结构:一面是平面,一面是凸球面
特点:
- ✅ 结构简单,成本最低
- ✅ 平行光入射时(凸面朝向入射光)球差较小
- ✅ 是激光加工中最常用的聚焦镜类型
- ❌ 仍有残余球差,达不到衍射极限
使用注意:平凸透镜有方向性!平行光一定要从凸面入射、平面出射,这样球差最小。如果反过来用,球差会显著增大,光斑变散。
适用场景:绝大多数工业激光加工(切割、焊接、打标等)
2. 双凸透镜(Bi-Convex, DCX)
结构:两面都是凸球面,曲率通常对称
特点:
- ✅ 适合物像共轭比在 1:5 到 5:1 之间的场景(即物距和像距差不多大)
- ✅ 结构紧凑,可以在较短距离内实现会聚
- ❌ 球差比平凸大,不适合追求最小光斑的平行光聚焦
适用场景:光束缩束、有限距离成像、光学仪器等
3. 弯月透镜(Meniscus Lens)
结构:一面凸、一面凹,整体为正光焦度
特点:
- ✅ 通常作为复合透镜组的一部分,用于校正像差
- ✅ 可以在一定程度上减小球差
- ❌ 很少单独用作聚焦镜
适用场景:复合聚焦镜组、照相物镜等
4. 非球面透镜(Aspheric Lens)
结构:表面不是球面,而是经过特殊设计的非球面轮廓
特点:
- ✅ 可以完全校正球差,单片就能达到衍射极限聚焦
- ✅ 光斑更小、更圆、更接近理想高斯分布
- ✅ 用一片非球面可以代替一组球面透镜,系统更紧凑
- ❌ 加工难度大,成本高(通常是球面的几倍到几十倍)
- ❌ 对安装对准精度要求高
适用场景:精密光学、科研实验、高端激光加工、光纤耦合等
5. 反射式聚焦镜(Reflective Focusing)
典型代表:离轴抛物面反射镜(Off-axis Parabolic Mirror, OAP)
特点:
- ✅ 完全无色差——任何波长都能同样聚焦
- ✅ 热效应极小,适合极高功率(数千瓦以上)激光
- ✅ 可用于超宽波段(从紫外到远红外)
- ❌ 对准难度大,调整麻烦
- ❌ 体积大,成本高
适用场景:高功率/极高功率激光、多波长/超快激光、科研实验
按材质怎么选?
| 材质 | 适用波长 | 特点 |
|---|---|---|
| BK7 / K9 玻璃 | 可见光 ~ 近红外 | 成本低,通用型,中低功率 |
| 熔融石英(Fused Silica) | 紫外 ~ 近红外 | 高损伤阈值,高功率首选,热稳定性好 |
| 硒化锌(ZnSe) | CO₂ 激光(10.6μm) | CO₂ 激光专用 |
| 硅(Si)/ 锗(Ge) | 中远红外 | 红外热成像、红外激光 |
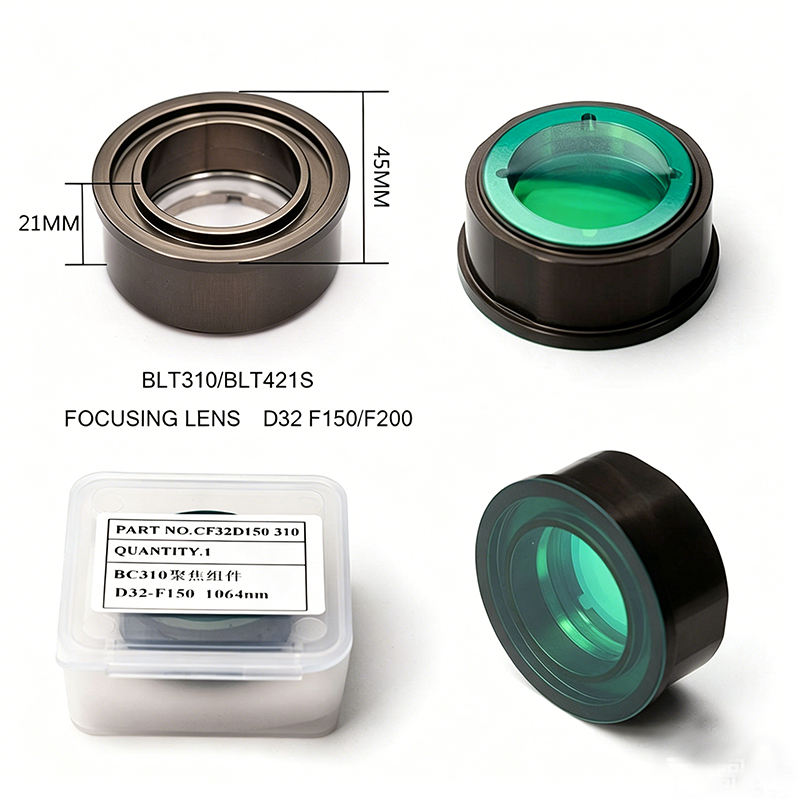
▲ 典型的激光聚焦镜头组件(带金属镜筒和安装螺纹),内部装有聚焦透镜和保护窗
四、选购聚焦镜必看的8个关键参数
1. 焦距(EFL / f)
这是聚焦镜最核心的参数。选择焦距的本质是在”光斑大小”和”工作距离/焦深”之间做取舍:
- 短焦距(如 50mm 以下):光斑小、能量密度高,但工作距离近、焦深浅,适合精细加工
- 中等焦距(50~150mm):最常用的范围,兼顾光斑大小和工作距离,通用性最强
- 长焦距(200mm 以上):光斑大、焦深长、工作距离远,适合厚材料切割和焊接
2. 通光孔径(Clear Aperture)
透镜的有效工作直径。必须大于入射光束直径(建议留 1.5~2 倍余量),否则会截光导致功率损失和衍射环。
3. 后焦距(BFL)
透镜最后一面到焦点的距离。决定了镜片到工件的安装距离,对于切割头、焊接头等设备的结构设计很重要。注意 BFL 不等于焦距 EFL(厚透镜时两者差别明显)。
4. 面型精度(Surface Accuracy)
通常用 λ/4、λ/10 等表示(参考波长一般为 632.8nm)。面型精度越高,像差越小,聚焦质量越好。激光级透镜通常要求 λ/4 以上。
5. 表面质量(Surface Quality)
用划痕-麻点(Scratch-Dig)表示,如 60-40、40-20、10-5。数值越小表面越光洁。高功率激光对表面质量要求更高,因为缺陷容易导致损伤。
6. 损伤阈值(LIDT)
高功率应用的生命线。需要同时关注连续波(CW,单位 W/cm 或 W/cm²)和脉冲(单位 J/cm²)损伤阈值,并根据你的激光器参数(波长、脉宽、重复频率)进行换算。
7. 镀膜(Coating)
激光透镜通常镀增透膜(AR coating)来减少表面反射损失。常见的有:
- 单波长 V 形膜:特定波长反射率最低
- 宽带 AR 膜:覆盖一定波长范围,通用性好
镀膜直接影响透过率和损伤阈值,必须与激光波长相匹配。
8. 偏心(Centration)
透镜的光学轴与机械轴的偏差,通常用角度(分)表示。偏心大会导致像散和光斑不对称。
五、聚焦镜 vs F-Theta场镜,别再搞混了!
很多刚接触激光的朋友分不清聚焦镜和F-Theta场镜,其实它们的关系是:F-Theta场镜是一种特殊的、用于扫描的聚焦镜组。
下面用一张表把区别说清楚:
| 特性 | 聚焦镜(Focusing Lens) | F-Theta 场镜(Scan Lens) |
|---|---|---|
| 核心功能 | 单点聚焦(不动的焦点) | 二维扫描聚焦(焦点在平面上移动) |
| 光路结构 | 通常 1 片,最多 2 片 | 3~6 片透镜组成的复杂镜组 |
| 像差校正 | 只校正轴上像差(球差) | 校正全视场像差(场曲、畸变、像散、彗差等) |
| 特殊设计 | 无 | F-Theta 畸变(y=f·θ),保证扫描线性 |
| 光斑一致性 | 只有轴上一个焦点 | 全视场光斑大小、形状基本一致 |
| 典型应用 | 切割头、焊接枪、固定光路 | 激光打标机、振镜焊接机、3D打印振镜 |
| 成本 | 低(几十到几百元) | 高(几千到几万元) |
简单说:如果是振镜扫描系统,用的是场镜;如果是固定或一维运动的光路,用的是聚焦镜。
六、聚焦镜的6大应用场景
1. 激光切割
这是聚焦镜最大的应用领域之一。光纤激光切割机的切割头里,通常是”准直镜 + 聚焦镜”的组合,聚焦镜把准直后的激光会聚成细而锋利的光斑,用来切割金属板材。切割厚材料用长焦距,切割薄材料用短焦距。
2. 激光焊接
包括手持焊、自动焊、振镜焊接等。焊接通常需要一定大小的光斑和较长的焦深,因此焦距选择比切割更长一些。
3. 激光打标 / 雕刻
在打标机里,聚焦功能是由 F-Theta 场镜完成的(场镜也是聚焦镜的一种)。配合振镜实现二维平面上的扫描打标。
4. 激光钻孔
微孔加工需要非常小的光斑和很高的能量密度,通常用短焦距聚焦镜配合高质量的光束。PCB 钻孔、晶圆导通孔等都是典型应用。
5. 激光熔覆 / 淬火
这类应用需要特定大小和形状的光斑,有时需要用组合透镜或积分镜来获得矩形或线形的光斑分布。
6. 科研与精密光学
实验室里的各种激光实验、光谱学、非线性光学等,都需要各种类型的聚焦镜。科研应用对聚焦质量要求高,常常使用非球面透镜或反射式聚焦镜。
👉 相关产品:激光光学元件 | F-Theta 场镜 | 激光切割机
七、使用聚焦镜的7个常见误区
误区1:聚焦镜和场镜是一回事
正解:聚焦镜是单点聚焦元件(通常1~2片),场镜是用于扫描系统的复杂透镜组(3~6片)。功能、结构、成本都差很多。
误区2:焦距越小越好
正解:焦距小确实光斑小,但焦深也短、工作距离也近。焦深太短意味着对工件平整度和Z轴定位要求极高,稍微有一点误差就离焦了。而且镜片离工件近,容易被飞溅和烟尘污染。选择焦距要根据实际需求平衡。
误区3:平凸透镜反正都一样用
正解:平凸透镜有明确的方向性!平行光入射时,一定要让凸面朝向入射光、平面朝向出射光(焦点一侧)。反过来用球差会大很多,光斑变大、能量密度下降。很多人装反了还纳闷为什么效果不好。
误区4:非球面一定比球面好
正解:非球面确实能消除球差,获得更好的聚焦质量,但成本是球面透镜的几倍甚至几十倍。而且非球面对对准精度要求更高,装调不好反而效果差。大多数工业应用用高质量的球面透镜完全够用。
误区5:镀膜不重要,能透光就行
正解:镀膜太重要了!一片没有增透膜的玻璃透镜,每个界面反射约4%,两片就是约8%的损失。而高质量的AR镀膜可以把每个面的反射降到0.1%以下。镀膜还直接影响损伤阈值——镀膜质量差的镜片,高功率下容易打坏。
误区6:镜片越大越好
正解:通光孔径只要能让光束完整通过就行(留1.5~2倍余量)。太大的透镜不仅浪费成本,还更难保证面型均匀性,且更重、安装更麻烦。
误区7:镜片烧坏就是质量问题
正解:镜片烧坏可能有很多原因:功率超标、镀膜不匹配、镜片脏了(灰尘吸收能量导致局部过热)、冷却不足等。不一定是镜片质量问题。使用中保持镜片清洁、正确选择参数才是延长寿命的关键。
参考资料
- RP Photonics Encyclopedia – Optical Lenses
- RP Photonics Encyclopedia – Focusing of Laser Beams
- Thorlabs – Focusing & Collimating Lenses 产品文档
- Newport – Focusing and Collimating 技术指南
- Edmund Optics – Lens Selection Guide
- ULS – Laser Focusing Lenses Application Note
本文为科普性质内容,仅供学习参考。如需具体产品选型建议,欢迎联系我们的技术团队。


发表回复