


你有没有好奇过,激光打标机是怎么在几毫秒内,在金属表面上”画”出精美logo的?答案就藏在机器内部那两块不停”摇头晃脑”的小镜子里——它们就是振镜(Galvanometer Scanner)。别看它个头不大,却能让激光束以每秒数米的速度在平面上精准走位,堪称激光加工界的”光束方向盘”。今天我们就来拆解这个小镜子背后的大学问。
目录
- 一、核心概念:振镜到底是个啥?
- 二、工作原理:小镜子怎么做到精准”指哪打哪”?
- 三、关键参数:选振镜要看哪些硬指标?
- 四、分类类型:振镜家族都有哪些成员?
- 五、应用场景:振镜都用在哪些地方?
- 六、常见误区:这些坑千万别踩
- 来源声明
一、核心概念:振镜到底是个啥?
振镜,英文名叫 Galvanometer Scanner,简称 galvo scanner,是一种通过电磁力驱动反射镜高速摆动,从而精确控制激光束方向的光学扫描器件。
简单来说,它就是一块会”摇头”的小镜子——你给它一个电信号,它就偏转一个角度,激光照在镜子上,就被反射到不同的方向。通过精确控制镜子的摆动角度,就能让激光束在平面上逐点定位,画出任意想要的图案。
在激光加工系统里,振镜扮演的是“光束方向盘”的角色。传统的机械加工方式是移动工件,速度慢、精度有限;而振镜只需要转动一面几克重的小镜子,就能让光束以极快的速度扫描,速度比机械平台高出好几个数量级。这也是为什么激光打标机能在一眨眼的工夫就完成复杂图案打标的秘密所在。
💡 打个比方:如果把激光束比作画笔,那振镜就是握笔的手——它不移动画布,只转动手腕,就能在画布上快速画出各种图形。
二、工作原理:小镜子怎么做到精准”指哪打哪”?
2.1 电磁驱动的基本原理
振镜电机本质上是一种有限转角力矩电机。它的核心原理和我们中学学过的电动机差不多:通电线圈在磁场中受到电磁力,产生扭矩,从而带动轴上的反射镜偏转。电流越大,偏转角度越大。
但和普通电机不同的是,振镜不需要转整圈,它只需要在一个很小的角度范围内(通常是±10°到±20°)来回摆动,而且摆动的精度要求极高——往往是微弧度级别的。
2.2 闭环伺服控制:精准的关键
现代工业用的振镜几乎都采用闭环伺服控制,这是保证精度的核心。简单说就是:振镜内部装了位置传感器(光学式或电容式),可以实时检测镜面的实际角度,然后把这个信号反馈给控制电路,和指令角度做对比,再通过PID算法动态修正驱动电流。
这个过程每秒要重复几千次,形成一个高速的控制闭环。就像你开车的时候,眼睛盯着路(传感器),大脑判断方向(PID算法),手调整方向盘(驱动电流),只不过振镜的这个”反应速度”比人快了成千上万倍。
2.3 X-Y 二维扫描
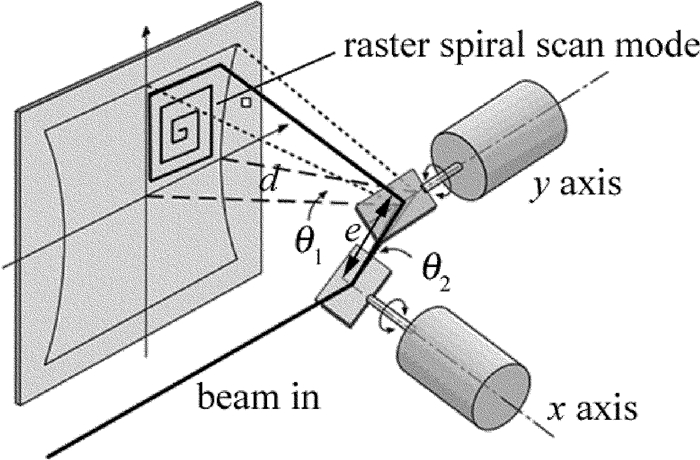
要实现平面扫描,单靠一面镜子可不够——你需要两面镜子,分别负责水平(X轴)和垂直(Y轴)方向的偏转,这就是所谓的X-Y振镜。两面镜子呈正交布局,尽量靠近放置,以减小枢轴点之间的距离,让光束的偏转中心尽量重合。
激光先打到X镜上,再反射到Y镜上,通过两面镜子的协同摆动,就能让激光束在整个平面上自由移动。
2.4 F-Theta场镜:让扫描变”平”的秘密
你可能会想,镜子转θ角,光束偏转2θ角(入射角等于反射角嘛),那扫描出来的轨迹应该是弧形的才对?怎么会是平面的?
答案就是F-Theta场镜。振镜后面通常会搭配一片特殊的场镜,它的作用就是把等角速度的偏转,转换成焦平面上等速的直线运动。普通透镜的成像关系是 y = f·tanθ,而F-Theta场镜设计成了 y = f·θ 的线性关系,这样镜子匀速摆动时,光斑在工作面上就是匀速直线运动的,而且聚焦面是一个平面,不会出现中间清楚、边缘模糊的情况。
三、关键参数:选振镜要看哪些硬指标?
选购振镜可不是越贵越好,关键参数得匹配你的应用场景。下面这几个指标是一定要看的:
3.1 扫描角
扫描角指的是镜面能偏转的最大机械角度,常用规格是±10°到±20°。注意哦,这里说的是机械角,实际光束的偏转角是它的两倍(因为反射嘛)。扫描角越大,配合场镜后能实现的加工幅面就越大。
3.2 扫描速度与谐振频率
扫描速度直接决定了加工效率。普通的非谐振振镜,标记速度大概在1~10 m/s的范围。而谐振振镜就不一样了——它工作在固有共振频率上(比如8 kHz、12 kHz),速度比普通振镜快10倍以上!但谐振振镜有个缺点:只能做固定频率的正弦往复扫描,不能任意定位。
3.3 小步长稳定时间(Settling Time)
这个参数说的是:振镜完成一个小角度步进后,需要多长时间才能稳定到指定的容差范围内。典型值在100~700微秒之间。这个时间越短,说明振镜”反应越快”,在打细小字符、走尖锐拐角的时候表现就越好。
3.4 重复定位精度
重复定位精度衡量的是:多次给振镜发送同一个位置指令,它每次实际到达的位置偏差有多大。高端产品的重复定位精度可以做到 2 μrad (RMS) 以下——换算成角度的话,大约是0.00011度,精度相当惊人。
3.5 线性度
线性度指的是全行程范围内,实际偏转角度和指令角度之间的最大偏差。高端振镜的线性度可以达到99.9%以上,这意味着即使在扫描范围的边缘,定位也几乎没有偏差。
3.6 入射光瞳(通光口径)
入射光瞳就是反射镜上的有效通光直径。这个尺寸必须大于入射激光束的直径,并且要留一定的余量,否则光束边缘会被镜架挡住(业内叫”截光”),影响光斑质量和加工效果。
📊 核心参数速查表
| 参数 | 含义 | 单位/典型值 | 选型要点 |
|---|---|---|---|
| 扫描角 | 镜面能偏转的最大机械角度 | ±10° ~ ±20°(机械角) | 光束偏转角=2×机械角;越大配合场镜后加工幅面越大 |
| 小步长稳定时间 | 小角度步进后稳定到指定容差的时间 | 100~700 μs | 越短越好,直接影响打小字、走拐角的质量 |
| 重复定位精度 | 同一指令下多次到达位置的偏差 | 2~20 μrad (RMS) | 高端产品可达2μrad以下,是加工精度的基础保障 |
| 线性度 | 全行程内实际角度与指令角度的偏差 | 99.9%以上 | 影响扫描范围边缘的定位精度 |
| 通光口径 | 反射镜有效通光直径 | mm | 必须大于入射光束直径并留余量,避免截光 |
| 谐振频率 | 机械共振频率(谐振式振镜) | kHz | 谐振式速度极快但只能正弦往复,适合高速成像 |
| 适用波长/损伤阈值 | 反射镜镀膜和功率承受能力 | nm / W/cm² | 高功率应用需确认反射镜损伤阈值 |
四、分类类型:振镜家族都有哪些成员?
振镜的分类方式有很多种,按照不同的维度可以分出不同的类型:
4.1 按驱动方式分
- 动圈式振镜:线圈转动,带动反射镜摆动。优点是响应速度快,缺点是线圈散热受限,不适合长时间大功率工作。
- 动磁式振镜:永磁体转子转动,线圈固定不动。散热性能好,是目前工业应用的主流方案。像Scanlab、Thorlabs等知名品牌的高端工业振镜,大多采用动磁式设计。
4.2 按运动特性分
- 非谐振振镜:通过伺服控制系统,可以实现任意轨迹的精确定位。这是最常见的类型,激光打标、切割、焊接大多用的是这种。
- 谐振振镜:工作在固有共振频率下,速度极快,但只能做固定频率的往复扫描。主要用在高速成像、共聚焦显微镜等对速度要求极高的场景。
4.3 按轴数分
- 单轴振镜:只有一面镜子,只能在一个方向上扫描。常用于线扫描应用。
- 双轴振镜(X-Y振镜):最常见的配置,两面镜子正交排列,实现二维平面扫描。激光打标机里装的就是这种。
- 三轴振镜:在X-Y的基础上增加了Z轴动态聚焦,可以在三维空间内实现加工,常用于3D打印、曲面打标等场景。
五、应用场景:振镜都用在哪些地方?
振镜虽然小,但应用领域非常广泛,几乎所有需要快速精确操控激光束的地方都能看到它的身影:
5.1 激光加工(最大的应用领域)
- 激光打标/雕刻:在金属、塑料、玻璃等材料表面打标logo、二维码、文字,这是振镜最经典的应用。
- 激光切割/焊接:薄板切割、精密焊接,振镜配合高功率激光器实现快速加工。
- 激光清洗:用振镜扫描激光束,去除材料表面的污渍、锈层、涂层。
5.2 3D 打印
在SLA(光固化成型)和SLS(选择性激光烧结)3D打印中,振镜负责扫描激光束,让光敏树脂逐层固化,或者让金属粉末逐层烧结,最终形成三维实体零件。
5.3 生物医学成像
- 共聚焦显微镜:利用高精度振镜实现激光束的逐点扫描,获取样品的三维层析图像。
- OCT(光学相干断层扫描):眼科检查常用的技术,通过振镜扫描实现视网膜的高分辨率成像。
5.4 激光显示
激光投影、激光电视中,振镜负责高速扫描RGB三原色激光束,在屏幕上形成动态图像。你见过的那种可以在空中投射文字的激光秀,背后也有振镜的功劳。
5.5 LiDAR 与 3D 扫描
自动驾驶用的激光雷达、工业3D扫描仪,很多都是用振镜来控制测量光束的方向,快速获取目标物体的三维形貌数据。
六、常见误区:这些坑千万别踩
误区一:”振镜速度越快越好”
很多人选振镜的时候,第一眼看的就是速度参数,觉得越快越值。但实际上,标称的最大速度往往对应的是大行程的跳步速度,真正打小字符、走拐角的时候,速度根本达不到那么高。盲目追求高速,反而会增大跟踪误差,导致图案拐角处出现”过烧”——就是激光在拐角处停留时间过长,把材料烧糊了。
建议:根据实际加工内容选速度,精细打标优先看稳定时间和重复定位精度,而不是最大速度。
误区二:”振镜和场镜随便搭就行”
振镜和场镜的搭配是有讲究的,不是说随便买个场镜装上就能用。首先,场镜的入射光瞳位置必须和振镜的枢轴点重合,否则会出现严重的边缘光斑畸变;其次,波长、通光口径、最大扫描角这些参数都得匹配。搭配不当的话,轻则边缘光斑变形、扫描幅面变小,重则出现截光、膜层损伤等问题。
建议:振镜和场镜尽量成套选型,或者找专业的技术人员帮你做匹配计算。
误区三:”精度只看角度分辨率就行”
很多人以为,角度分辨率(最小步长)就代表了振镜的精度,步长越小精度越高。其实不然——角度分辨率只是振镜能识别的最小指令单位,实际精度还受重复定位误差、线性度、温漂等多种因素的影响。尤其是温漂,在工业现场长时间运行时,温度变化带来的角度漂移,往往才是最大的误差来源。
建议:看综合精度指标,重点关注重复定位精度和温漂参数,长时间运行的场合尽量选带温度补偿的型号。
误区四:”扫描角越大越划算”
扫描角大确实意味着更大的加工幅面,但代价也很明显:大角度下,边缘的光斑质量(畸变、像散、光斑变大)会明显下降;而且配套的大视场面镜价格也会急剧上升。花大价钱买了大角度振镜,结果只用中间一小块范围,实在是浪费。
建议:根据实际需要的加工幅面来选扫描角,够用就好,没必要盲目追求大角度。
参考来源
本文整理自 RP Photonics Encyclopedia、Scanlab、Thorlabs、Scanner Optics 等权威技术资料,仅供技术学习参考。如需了解更详细的技术参数和选型建议,欢迎联系我们的技术团队。
相关产品推荐
如果你正在寻找合适的振镜产品,可以查看高飞激光的振镜产品分类页,涵盖 Scanlab、Thorlabs、RAYLASE 等多个品牌的单轴、双轴、三轴振镜及扫描系统,支持专业技术选型咨询。
- 👉 振镜产品大全
- 👉 振镜扫描系统
- 👉 Scanlab 扫描系统
- 👉 Thorlabs 振镜扫描系统
推荐阅读
参考来源
- RP Photonics Encyclopedia: Laser Scanning (Galvo Scanners)
- ISO 10110 光学和光学仪器 光学元件和系统制图准备
- 《激光原理及应用》,高等教育出版社


发表回复