

最后更新:2026年10月 | 作者:高飞激光
激光清洗(Laser Cleaning),行业里常被叫做“激光除锈”“激光洗模”,本质是用高能激光束把工件表面的锈层、漆层、油污、氧化膜等污层剥离去除的表面处理技术。它不用砂料、不用化学药剂、不接触工件,却能做到“只去污不伤基材”——近几年从高铁维保、船舶除锈一路火到模具清洗和焊前处理。本文系统讲清激光清洗的作用机理、干式 / 湿式 / 惰性气体三大工艺方式、设备组成、典型应用、与传统清洗方式的对比,以及 8 个最容易踩的误区。
核心结论
- 激光清洗靠三种机理协同工作:烧蚀气化、热膨胀剥离、等离子体冲击——不是单纯“烧掉”。
- “洗得净又不伤件”的关键,是把激光能量密度控制在清洗阈值与损伤阈值之间的工艺窗口内。
- 三大工艺方式各有适用:干式最常用、效率高;湿式靠液膜爆发冲击、对基材更温和;惰性气体保护防再氧化,适合焊前等高要求场景。
- 设备由五部分组成:脉冲激光器、清洗头、控制系统、冷却系统、除尘净化。
- 与喷砂、化学清洗、手工打磨相比:无接触、无砂料药剂、烟尘可收集;但厚锈层效率与经济性有边界,粗洗 + 激光精洗的组合更常见。
激光清洗是什么?先用一句话讲清楚
激光清洗是一种用高能激光束去除工件表面锈、漆、油、氧化膜等污层的非接触式表面处理技术,属于激光材料加工的重要分支,本质上是一种针对表面污层的激光烧蚀(Laser Ablation)。
它的逻辑不复杂:激光能量照射到工件表面,污层优先吸收能量并瞬间升温,在极短时间内气化、剥离或飞出,而基材因为吸收的能量少、受热时间短,基本保持原状。和激光切割、打标不同,激光清洗只作用于“表面很薄的一层”,目标是还你一个干净的表面,而不是改变材料本身。
这几年激光清洗快速铺开,原因有三:一是环保压力——喷砂粉尘、化学清洗废液的处理成本越来越高;二是人工成本——打磨、洗模这类工序又累又慢;三是光纤激光器降价,让整套设备从“实验室技术”变成了工厂买得起的工具。当然,它也不是所有工况的万能答案,边界在哪里,后文会讲清楚。
为什么能“只去污不伤基材”?三大作用机理
激光清洗不是单一机制蛮干,而是三种机理的配合——参数不同,占主导的机理也不同,清洗效果和适用场景随之变化。
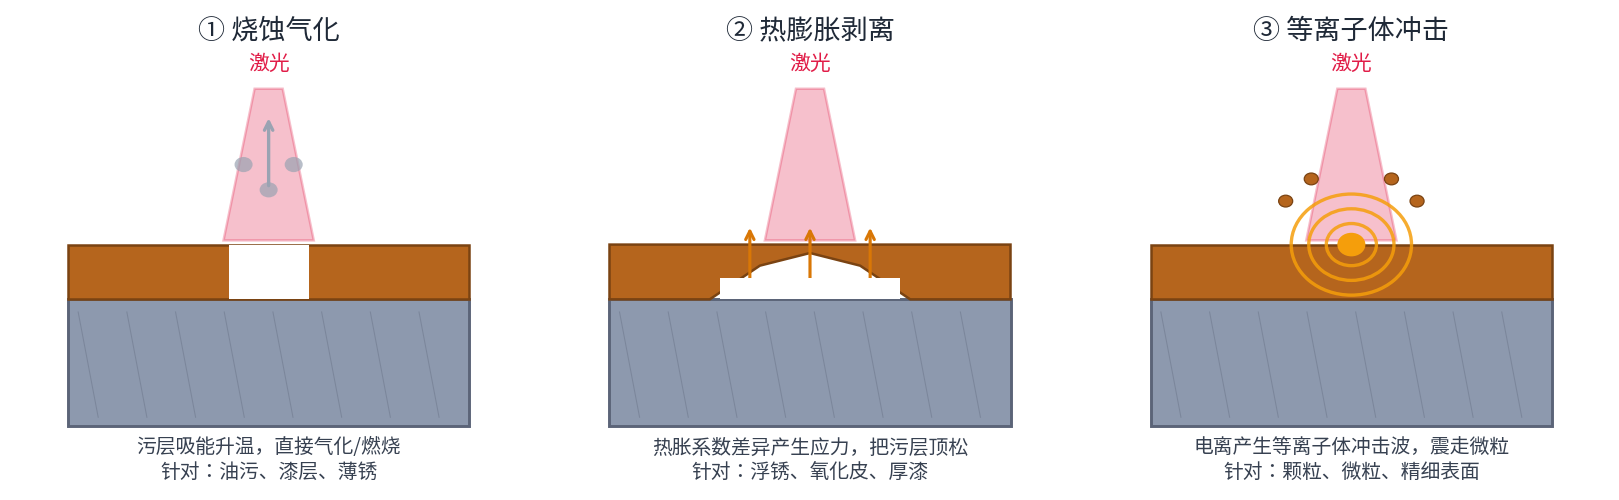
机理一:烧蚀气化。污层吸收激光能量后温度急剧上升,直接气化或分解燃烧,变成烟气被除尘系统吸走。油污、漆层这类有机污层,以及薄锈层,主要靠这一机理去除。
机理二:热膨胀剥离。污层和基材的热膨胀系数不一样,受热后两者膨胀幅度不同,界面处产生瞬时应力,把污层顶松、剥离。很多除漆、除浮锈的场景,靠的就是这一下“震”下来的效果,基材几乎不升温。
机理三:等离子体冲击。当能量密度足够高时,污层或表面附近的气体被电离形成等离子体,伴随产生的冲击波把污物冲走。脉冲激光每打一下,相当于对表面做一次微型冲击清理,特别适合颗粒、微粒类污染物。
还有个关键角色是短脉冲:纳秒级脉冲把能量集中在极短时间里释放,热量来不及向基材内部扩散,热影响区就被压得很小——英文资料里把这种低热负荷的去除方式称为“冷烧蚀”(cold ablation),注意并不是真的不发热,而是热量来不及扩散到基材深处。这是“不伤基材”的第一个前提;第二个前提,是要找对能量区间:
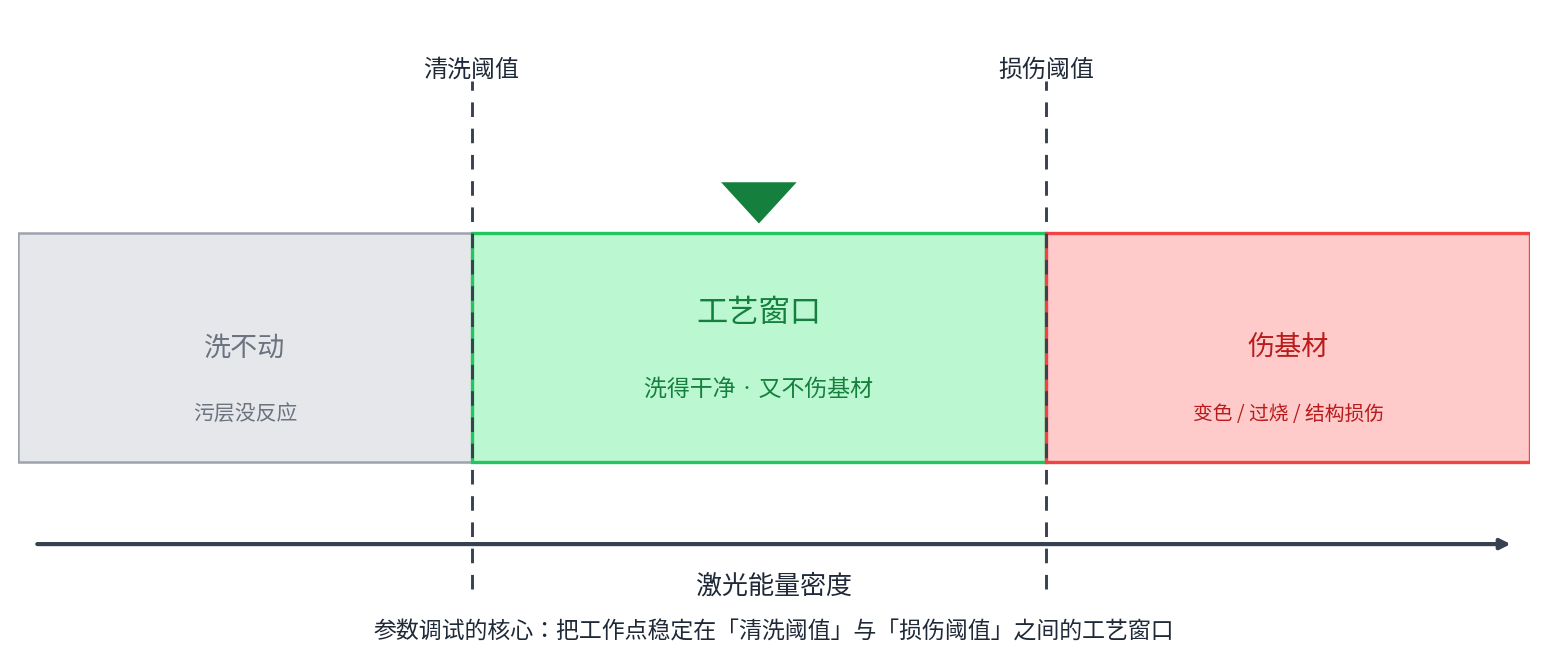
能量密度太低,污层纹丝不动;太高,基材开始变色、过烧甚至出现结构损伤。激光清洗所有参数调试的核心,就是把工作点稳定在中间这个“窗口”里。实操中还会通过控制焦点位置、让光束以较浅的角度入射,进一步提高清洗的选择性。三种机理的分工,可以对照下表:
| 机理 | 通俗理解 | 主要针对 | 特点 |
|---|---|---|---|
| 烧蚀气化 | 直接把污层“蒸发”掉 | 油污、漆层、薄锈层 | 产生烟尘,需配除尘净化 |
| 热膨胀剥离 | 热胀冷缩把污层“顶”开 | 浮锈、氧化皮、厚漆层 | 对基材热影响小 |
| 等离子体冲击 | 微型冲击波把污物“震”走 | 颗粒、微粒、精细表面 | 对能量密度要求高 |
三大工艺方式:干式、湿式与惰性气体保护
按激光作用时工件表面的“介质”不同,激光清洗分为三种工艺方式,各有各的脾气。
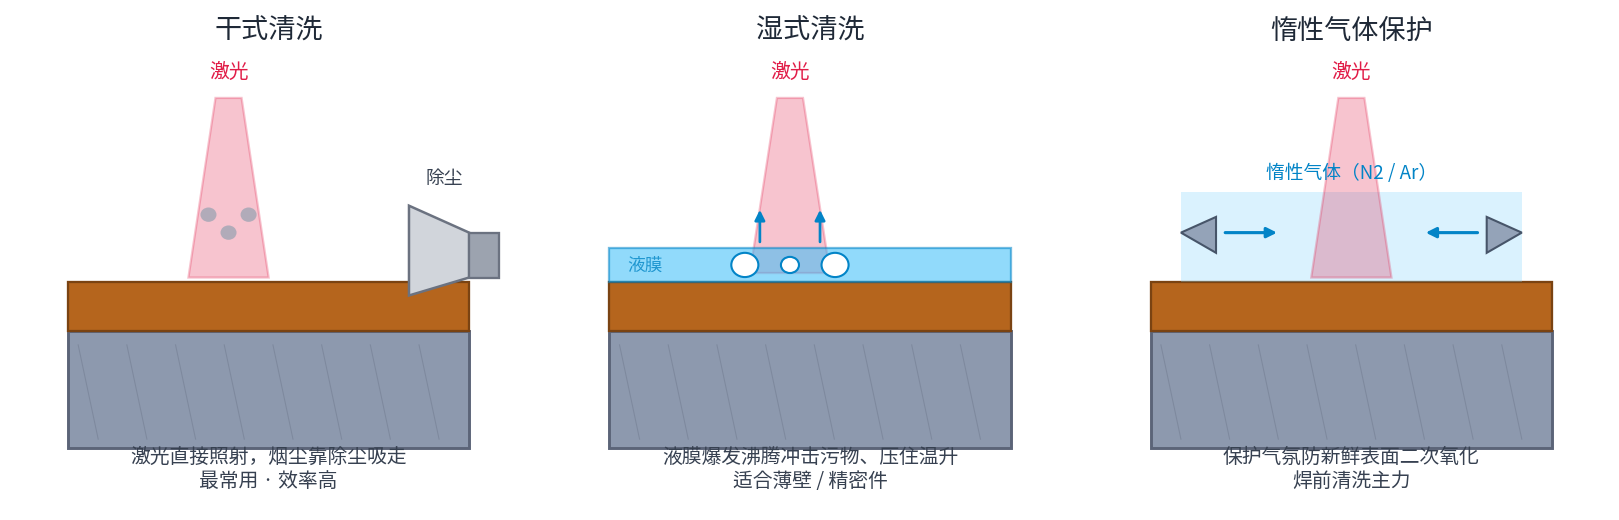
干式清洗:效率担当,也是最常用的方式
脉冲激光直接照射工件,污层气化、剥离,配合除尘系统把烟尘吸走。装置简单、效率高,是目前除锈、除漆的主力方式。需要注意的是,清洗过程产生的烟尘和飞溅物必须靠除尘净化系统收集,否则既污染车间,也影响操作者健康。
湿式清洗:给基材加一层“缓冲垫”
清洗前在工件表面覆盖一层液膜(最常用的是水,也有乙醇等),激光透过液膜作用于污层:液体吸收部分能量后剧烈沸腾,瞬间爆发的冲击力把污物带走,同时液膜像缓冲垫一样压住基材温升。研究上常按能量在基材与液膜间的分配,把湿式清洗分为强基底吸收、基底与液膜共同吸收、强液膜吸收三类。它适合薄壁件、精密件这类“怕热怕变形”的工件,代价是多了液体处理和干燥环节。
惰性气体保护清洗:防再氧化,焊前清洗的主力
用氮气、氩气等惰性气体在清洗区形成保护气氛,防止刚露出的新鲜表面二次氧化,也减少飞溅物回落附着。典型场景是焊前清洗——铝合金、不锈钢焊件去完氧化膜要马上施焊,表面状态直接决定焊接质量,这时候就值得上惰性气体保护。
| 方式 | 原理要点 | 优点 | 局限 | 典型场景 |
|---|---|---|---|---|
| 干式 | 激光直接照射,污层气化 / 剥离 | 效率高、装置简单 | 烟尘量大,必须配除尘 | 钢结构、船舶除锈;除漆 |
| 湿式 | 液膜爆发冲击带走污物 | 基材温升低,适合精细件 | 需液体处理与干燥 | 薄壁件、精密件、热敏材料 |
| 惰性气体保护 | 惰性气氛防止二次氧化 | 表面质量高、防返锈 | 需要气源,成本略高 | 焊前清洗、高要求表面 |
激光清洗设备由哪几部分组成?
一套激光清洗设备,核心由五部分组成:
| 组成 | 作用 | 要点 |
|---|---|---|
| 激光器 | 产生清洗用激光 | 主流为纳秒脉冲光纤激光器,平均功率从百瓦级到上千瓦;MOPA 结构脉宽可调,窄脉宽偏精细、宽脉宽偏效率 |
| 清洗头 | 把激光精确送到工件表面 | 手持枪式或自动化集成;内部用振镜扫描、场镜聚焦;前端保护镜属常用易损件 |
| 控制系统 | 参数设定与路径控制 | 工艺参数库、与机器人 / 机床联动、安全联锁;部分机型带相机监控 |
| 冷却系统 | 给激光器控温 | 大功率机型配冷水机,低功率风冷即可 |
| 除尘净化 | 收集烟尘与飞溅物 | 除锈除漆必备;滤芯、滤棉按工况定期更换 |
其中激光器是“心脏”。目前清洗设备绝大多数采用纳秒脉冲光纤激光器——短脉冲、高峰值功率,才能在压住基材温升的同时把污层打下来。与调 Q 机型脉宽相对固定不同,MOPA(主振荡功率放大)结构的脉宽与频率可独立调节,一台机器能覆盖从精细除漆到快速除锈的多种工况,这也是它成为清洗主流光源的原因。少数特殊工况会用到连续激光(如直接半导体激光),但常规除锈、除漆几乎都是脉冲机型。
激光清洗能洗什么?8 个典型应用场景
| 场景 | 典型对象 | 说明 |
|---|---|---|
| 金属除锈 | 桥梁钢结构、船舶、储罐、管道 | 局部或大面积除锈,尤其适合喷砂难以作业的精密部位;长管道内壁可用机器人自动清洗 |
| 除漆脱涂层 | 高铁车体、飞机蒙皮、汽车轮毂与零部件 | 不伤金属基底的“剥离式”除漆,适合维保返修 |
| 模具清洗 | 轮胎模具、注塑 / 压铸模具、挤出模具 | 清除积碳、脱模剂残留与锈垢,缩短停机时间 |
| 焊接前后处理 | 焊缝、铝合金与不锈钢焊件 | 焊前除氧化膜和油污提升焊接质量;焊后清理焊缝氧化物 |
| 除油脱脂 | 齿轮、轴承、轧辊、导轨 | 精密件除油不伤表面,无清洗液残留 |
| 氧化层 / 镀层去除 | 导电排、电极、接插件 | 选择性去除局部氧化层,恢复导电与焊接性能 |
| 精密与电子 | 医疗器械、传感器、细小零件 | 非接触、定位精细,适合局部定点清洗;医疗场景多作为预清洗或互补工序 |
| 文物与建筑 | 石雕、金属文物、建筑立面 | 逐层可控清洗,已被文博机构用于文物修复研究 |
除了上述传统场景,新能源电池极片清洗、油气管道内壁机器人清洗、粘接与涂覆前的表面预处理等需求也在快速增加——激光清洗的名单还在变长。
和喷砂、干冰、化学清洗比,强在哪?
买设备前最常问的就是:它和传统方式比到底强在哪、贵在哪。直接看对比:
| 清洗方式 | 对基材的影响 | 环保与废料 | 典型适用 |
|---|---|---|---|
| 激光清洗 | 非接触;参数合理时对基材基本无损伤 | 无砂料药剂,烟尘可收集 | 除锈除漆、模具、焊前处理、精密件 |
| 手工打磨 | 机械接触,可能划伤、改变表面纹理 | 粉尘与噪音 | 小面积粗处理 |
| 喷砂 | 冲击磨损,薄件易变形 | 砂料与粉尘量大 | 大面积除锈(粗处理) |
| 干冰清洗 | 冲击加低温,薄件存在应力风险 | 干冰升华,无二次废料 | 模具、油污类清洗 |
| 化学清洗 | 存在腐蚀风险(氢脆、过腐蚀) | 废水废气需处理 | 规则形状工件批量处理 |
| 超声波清洗 | 温和,但需浸泡,多用于小件 | 需清洗液与用水 | 小件精密清洗(离线) |
激光清洗的价值,集中在一句话:高价值部件、环保敏感场景、精细返修。对大面积厚锈层的粗处理,它的效率与经济性未必拼得过喷砂——所以行业里常见的做法是“粗洗 + 精洗”:喷砂或高压水做初处理,激光负责最后的精密表面。
怎么选激光清洗设备与参数?先回答 4 个问题
- 洗什么?污层是锈、漆、油还是氧化膜,厚度多少——它决定机理侧重和方式选择。
- 基材怕什么?薄件怕变形、精密件怕划伤、高反射材料要防反射——它决定能量密度上限。
- 用哪种方式?默认从干式看起;热敏、薄壁件考虑湿式;焊前等高要求场景加惰性气体保护。
- 参数怎么定?先做小样试洗,在“洗得净”与“不伤件”之间找到工艺窗口;优先选脉宽、频率可调范围宽的机型,便于覆盖多种工况。
落到设备参数表上,重点核对这几项:激光类型与平均功率、单脉冲能量、脉宽、扫描宽度、焦距 / 工作距离、清洗头重量、冷却方式、光纤长度、安全配置与除尘配套。功率与光斑是互补的——功率有限时可以靠紧聚焦保证能量密度,但作业速度会变慢;功率充裕时可以用“一字线”光斑一次性清理更宽的条带,效率更高。
延伸问题:要不要把高斯光斑整形成平顶光让能量更均匀、是否需要上 DOE 衍射光学元件?这取决于工艺是扫描重叠还是单次加工,详见 《激光清洗要不要把高斯光变平顶光?需要上 DOE 光束整形吗?》。
采购前把样件寄给供应商做试洗,并约定验收标准,比参数表上的数字更能说明问题。
激光清洗的 8 个常见误区
- 误区一:功率越大洗得越干净。错。功率密度越过损伤阈值会伤基材;正确姿势是在“清洗阈值—损伤阈值”之间找工艺窗口,洗不净可以多遍,不要硬加功率。
- 误区二:“激光清洗完全不伤基材”。有条件成立。合理参数下多数金属可实现无损清洗,例如针对螺杆类零件的实验显示清洗前后表面粗糙度没有明显变化;但薄件、高反射镜面、复合材料必须单独验证——尤其聚合物件,污层与基材的吸收特性接近,往往更难处理,切勿想当然。
- 误区三:“激光一照,污层就被烧掉”。不全面。烧蚀气化只是机理之一,很多场景靠的是热膨胀剥离和等离子体冲击“把污物震下来”,基材几乎不升温。
- 误区四:“湿式清洗就是一边冲水一边洗”。不是。湿式的关键在于“液膜”:液膜在激光作用下爆发沸腾、产生局部冲击,把污物剥离的同时缓冲基材温升,和单纯冲水降温是两回事。
- 误区五:一套参数能洗所有工件。不行。材料、污层类型与厚度、精度要求不同,参数需要调试,必要时粗洗、精洗分层处理。
- 误区六:激光清洗耗材多、运行贵。恰恰相反。日常消耗主要是电力和少量易损件(保护镜、滤芯等),没有砂料、药剂这类大宗消耗品。
- 误区七:洗完后一劳永逸。不会。刚清洗出的新鲜表面若不及时防护会再次氧化返锈,通常要马上涂装、焊接或做防锈处理;高要求场景可用惰性气体保护清洗。
- 误区八:激光清洗能替代所有清洗工艺。不能一概而论。大面积厚锈层、重油污场合,激光清洗的效率与经济性有边界;粗洗 + 激光精洗的组合更常见。
激光清洗常见问题 FAQ
激光清洗会损伤基材吗?
参数处于工艺窗口内时,激光清洗对金属基材的热影响和机械损伤很小,已有实验表明合理参数下清洗前后表面粗糙度无明显变化。但“不伤基材”有前提——不同材料、不同厚度都要先试洗验证,厂家通用宣传不能直接照搬。
激光清洗能除多厚的锈?效率怎么样?
浮锈、薄锈层通常单遍即可完成;厚锈需要多遍,或先用喷砂、高压水做粗处理。清洗效率与机型功率、光斑大小、扫描速度和操作方式都相关,没有放之四海皆准的数字——采购前建议寄样试洗并约定验收标准。
激光清洗后表面会返锈吗?
会。清洗后的新鲜表面暴露在空气中会二次氧化,所以要及时涂装、焊接或做防护处理。对表面状态要求高的工序(如焊前清洗),建议采用惰性气体保护方式,避免边洗边氧化。
激光清洗机安全吗?操作要注意什么?
手持式清洗设备多属于 4 类激光产品,禁止直视光束,必须佩戴对应波长的激光防护眼镜,注意镜面反射,并在作业区设置警示隔离;除锈除漆时还要开启除尘净化,防止烟尘吸入。相关标准可参考激光危害等级与激光防护眼镜两篇百科。
激光清洗的运行成本高吗?
运行端成本不高:日常消耗以电费和少量易损件为主,没有砂料、药剂等大宗耗材,长期使用比喷砂、化学清洗省下不少耗材与废料处理费用。需要评估的是初始设备投入,以及激光器与光路的长期维护预算——按工况匹配功率与配置,别为用不到的性能买单。
相关配件与延伸阅读
高飞激光长期供应激光清洗头、清洗专用激光器与配套件(振镜、场镜、保护镜等),可按工况协助选型。更多系统知识请阅读:
- 激光材料加工是什么?制造业的光加工革命
- 光纤激光器是什么?为什么它统治了工业激光市场
- Q 开关详解:主动被动、纳秒脉冲与巨脉冲
- 激光扫描振镜原理与应用
- 激光保护镜片百科:选型与材质全解
- 激光危害等级:Class 1 到 Class 4 差在哪
- 激光防护眼镜:OD 值怎么看
- 激光百科全书索引(164 篇)
参考资料:《工业领域的激光清洗技术》(中国光学期刊网,opticsjournal.net);RP Photonics Encyclopedia: Laser Cleaning(rp-photonics.com);《皮秒激光清洗石质文物关键技术研究》(故宫博物院,dpm.org.cn);IEC 60825-1 / GB 7247.1 激光产品安全标准(iec.ch)。
发表回复