


一、术语定义:一片“不值钱”却最要命的光学耗材
激光保护镜片(Protective Window,又称保护窗、保护镜、防护镜片、窗口片)是安装在激光加工头或光学系统出光端最前端、或关键光学元件之前的一片无光焦度平行平板光学窗口,通常双面镀工作波长增透膜(AR膜),与镜座O型圈配合构成密封面。
它在光路中同时承担三个职能:
- 透过激光——以最低损耗传输主光束,不引入聚焦、不改变光束方向(平行平板仅使光束产生微量轴向平移和焦点后移);
- 阻挡飞溅烟尘——把加工产生的金属熔渣、飞溅微滴、等离子体烟尘、油雾、粉末拦截在窗口片上,保护后方昂贵的聚焦镜、准直镜、场镜和振镜;
- 密封隔离——与O圈配合形成气密界面,维持保护气路压力,阻挡粉尘、水汽侵入光学腔体。
理解保护镜片只需要一句话:它是一片可牺牲的消耗品,设计哲学是”用几十元的可更换件,保护几千上万元的核心光学件”。切割头里最靠近板材的下保护镜、手持焊枪头上的保护窗,都是整台设备更换频率最高的光学零件。
需要特别纠正一个普遍误解:保护镜片绝不是切割头、焊接头独有。凡是激光出光口面临污染、飞溅或密封需求的部位都有保护窗——光纤激光切割头(上/下双保护镜)、手持与自动焊接头、打标机F-Theta场镜下方、3D动态聚焦振镜出光口、激光清洗头、CO₂雕刻切割机、增材制造成型舱、激光熔覆送粉头、医疗激光手柄、科研真空腔体,每一类站位都有独立的规格和设计逻辑。
二、物理原理与光学材料
2.1 平行平板窗口的三个光学效应
保护镜片是两面平行的平面平板(plano-plano window),本身没有光焦度,但插入光路后仍有三个必须理解的光学效应:
① 菲涅尔反射损耗。光从空气入射到折射率 n 的介质表面时,每个界面都会反射一部分光。熔石英在1064nm处折射率约1.45,单面反射率约为:
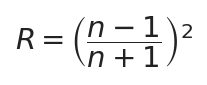
空气-玻璃界面单面反射率,n为材料折射率;熔石英n≈1.45时R≈3.5%
不镀膜时双面合计反射损失约7%——12kW设备上意味着800W以上的光被反射/散射,既损失加工能量又形成回返光和杂散热源。镀多层增透膜(AR)后单面残余反射可压到0.25%以下,双面总透过率达99.5%以上:
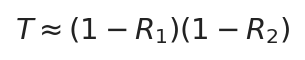 平板窗口总透过率,R₁、R₂为两面反射率;双面AR后T>99.5%
高功率下透过率每差1个百分点,就是实打实的发热:12kW设备上1%即120W被镜片吸收/反射,足以引起明显热透镜效应。
② 焦点后移。会聚光路中插入厚度 t、折射率 n 的平行平板后,焦点沿光轴向后(远离镜片方向)移动:
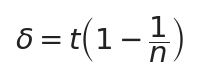
平行平板引起的焦点后移量;t为平板厚度,n为折射率,熔石英n≈1.46
这意味着保护镜片的厚度是光学设计值,不是越厚越好:一片7mm厚的熔石英窗会让焦点后移约2.2mm,随意更换厚度规格等于改变整机焦点位置。打标机F-Theta场镜下方的保护窗因此普遍做得很薄(1~3mm),并尽量靠近场镜安装在光束口径较大的位置。
③ 平板像差与楔形窗口。平行平板在大角度入射(振镜扫描边缘光束入射角可达20°以上)时会引入像散;而两面严格平行的窗口还会让前后表面的反射光沿原光路返回,形成法布里-珀罗(F-P/Etalon)干涉条纹和鬼像回光。把两表面做成微小夹角的楔形窗口(Wedge Window)可以把后表面反射光偏出光路:
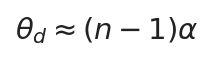
楔形窗口光束偏转角;α为楔角,n为折射率;楔角30弧分时偏转角约13弧分
行业最常见的标准楔角是30弧分(约0.5°),足以打散干涉、避免回光反馈进激光器;高相干、对回返光敏感的系统可用1°~3°。楔形片安装有严格方向性:装反会让反射鬼像沿原光路返回激光器、造成回光损伤,务必按镜片/镜座标识方向安装。
2.2 激光损伤阈值(LIDT)
LIDT(Laser-Induced Damage Threshold,激光诱导损伤阈值)是光学元件在指定激光条件下发生不可逆损伤(烧蚀、膜层脱落、龟裂、体损伤)的临界辐照量,测试方法依据ISO 21254系列标准。两种工况两种单位:
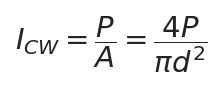
连续激光平均功率密度,单位W/cm²;P为激光功率,d为镜片处光束直径
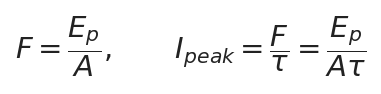
脉冲激光能量密度F(J/cm²)与峰值功率密度(W/cm²);Eₚ为单脉冲能量,τ为脉宽
三个使用要点必须牢记:
- LIDT随波长、脉宽剧烈变化,不能跨条件套用。同一熔石英窗口,1064nm/10ns下阈值约15~30 J/cm²,355nm紫外下降到约5 J/cm²;脉宽越短(皮秒/飞秒),峰值功率密度越高,越容易损伤膜层。
- 膜层阈值通常低于基底。优质熔石英裸片本征阈值很高,但AR介质膜的吸收、缺陷密度决定了实际可用阈值;镀膜工艺和表面质量(划痕、麻点)是LIDT的天花板。
- 污染使有效阈值断崖式下降。一个指纹、一颗金属微屑就是一个强吸收点——干净镜片的检测数据,救不了带污染的镜片。
- 表中LIDT全部是洁净元件在实验室条件下的测试值,不等于现场允许使用的功率密度。实际工况必须按波长、脉宽、光斑大小与污染程度留足安全余量(工程上常取数倍冗余),切勿把厂商标称LIDT直接当作现场使用上限。
主流光学厂商公开的窗口片LIDT数据(可作为选型量级参考):
| 产品/来源 | 标称LIDT | 测试条件 |
|---|---|---|
| Edmund Optics 1064nm V-coat熔石英窗口 | 15 J/cm² | 1064nm,20ns |
| 主流光学厂商光纤激光保护窗(典型值) | 约20 J/cm² | 1030~1090nm宽带(典型值,具体以各厂datasheet为准) |
| Thorlabs Infrasil宽带AR窗口 | 30 J/cm² | 1064nm,10ns,10Hz |
| Thorlabs 紫外熔石英窗口(-UV膜) | 5.0 J/cm² | 355nm,10ns |
| 文献报道:洁净熔石英裸片(典型值) | 约20 J/cm²量级 | 1064nm,ns级(随测试条件变化) |
| 文献报道:带划痕/污染熔石英 | 阈值显著下降(典型降幅约1/3) | 1064nm,ns级(表面缺陷大幅拉低阈值) |
2.3 保护镜片材料全谱系
基材选择第一决定因素是工作波长(材料透光波段是物理边界,镀膜无法弥补),其次是功率/热负荷、污染环境与成本。以下按材料族系统列出激光保护窗涉及的全部主流与特种材料。
(1)熔融石英类——光纤/紫外/绿光激光主力
国产光学石英玻璃JGS1/JGS2/JGS3牌号命名源自建材行业旧标准JC 185-81《光学石英玻璃》(该版本已废止,历经JC/T 185-1996修订,现行版本为JC/T 185-2013《光学石英玻璃》,新版标准牌号改为ZS/HS/KS分类,JGS系列命名行业沿用至今)。三个牌号的核心差异在于羟基(-OH)含量与制造工艺:
| 牌号 | 名称/工艺 | 透光波段 | 羟基含量 | 定位 |
|---|---|---|---|---|
| JGS1 | 远紫外光学石英,SiCl₄气相合成(CVD/氢氧焰水解) | 185nm~2.5μm | 高(约1000~2000ppm) | 纯度最高、深紫外透过最优、均匀性最好;高功率光纤/绿光/紫外保护镜主力,对应进口高羟基合成熔石英:Corning HPFS 7980(羟基800~1000ppm)、Heraeus Suprasil 1/2、Saint-Gobain Spectrosil系列 |
| JGS2 | 紫外光学石英,氢氧焰熔制 | 220nm~2.5μm | 中等(约100~200ppm) | 性价比档,中低功率1064nm通用;2.7μm处有羟基吸收峰 |
| JGS3 | 红外光学石英,真空电熔法 | 260nm~3.5μm | 极低(几乎不含羟基) | 红外透过好,用于2μm以上波段及红外光学件;对应进口低羟基电熔/红外级石英:Heraeus Infrasil系列(天然水晶电熔)、Corning 7979(羟基<1ppm);注意Infrasil为低羟基天然电熔石英,与高羟基合成的JGS1分属不同材料族 |
熔石英的核心优势是热膨胀系数极低(约0.55×10⁻⁶/℃,仅为K9玻璃的约1/13)、抗热冲击优异(加热到1100℃投入冷水不炸裂)、从深紫外到近红外宽带高透、莫氏硬度7耐刮擦。这是高功率光纤激光保护镜几乎清一色使用熔石英(JGS1为佳)的根本原因。
需要说明羟基吸收的实际影响边界:羟基(-OH)在2.7μm(约2600~2800nm)有强吸收峰,1064nm光纤激光、532nm绿光、355nm紫外完全不受羟基影响,羟基主要削弱>2μm红外波段透过——因此高羟基的JGS1反而是光纤/绿光/紫外保护镜的首选,只有2μm以上红外工况才需要JGS3这类低羟基材料。
(2)光学玻璃类——低功率与大尺寸性价比方案
| 材料 | 透光波段 | 特点 | 保护镜定位 |
|---|---|---|---|
| K9 / H-K9L(国产,等效Schott N-BK7) | 约350nm~2μm | 成本低、易加工、均匀性好;热膨胀约7.1×10⁻⁶/℃,抗热冲击差 | 低功率(<500W)打标/指示/场镜保护窗,几十元级经济方案 |
| Schott N-BK7 | 约350nm~2.1μm | 德国肖特冕牌玻璃,批次稳定性、均匀性优于普通K9 | 进口设备备件、精密低功率系统 |
| Schott Borofloat 33 硼硅浮法玻璃 | 约350nm~2.5μm | 热膨胀约3.3×10⁻⁶/℃(介于K9与石英之间),可浮法生产大尺寸薄板,成本远低于石英 | 中大尺寸场镜/振镜保护窗的性价比方案,中低功率 |
| Schott B270 / D263T | 约300nm~2.5μm | 超白冕牌/超薄硼硅(可薄至0.1mm) | 低功率、超薄窗口 |
(3)蓝宝石与特种硬质材料——极端工况升级选项
蓝宝石(单晶Al₂O₃)透光波段约0.15~5.5μm,莫氏硬度9(仅次于金刚石)、熔点约2050℃、化学稳定性极强、抗飞溅颗粒冲蚀能力远超石英。缺点是成本高(数倍于石英)、单晶双折射需按光轴定向切割。它在激光保护镜中的定位是恶劣污染工况的升级件——激光熔覆送粉头、激光清洗、高反材料(铜/铝/镀锌板)重飞溅切割、长时间无人值守工位;主流光纤切割/焊接保护镜仍以熔石英为主。此外CVD金刚石(透光约0.23~25μm、热导率极高、LIDT最高)代表超高功率窗口的前沿方向,成本极高,目前用于极端科研与军工场景;透明尖晶石(MgAl₂O₄)可做大尺寸高硬度多晶窗口。
(4)CO₂与红外材料族——10.6μm是另一个世界
熔石英和K9在10.6μm处强吸收,绝对不能用于CO₂激光。CO₂波长必须选用红外材料:
| 材料 | 透光波段 | 特点 | 保护镜定位 |
|---|---|---|---|
| ZnSe 硒化锌 | 约0.5~22μm | 10.6μm透过率高、折射率均匀、不潮解;质地较软怕划伤(Knoop硬度约110);切削/抛光粉尘属有害粉尘,加工与破损处置需按规范防护 | CO₂保护窗/聚焦镜绝对主力,CVD生长工艺 |
| GaAs 砷化镓 | 约1~15μm | 硬度高、强度好、不潮解、导热较好;不透可见光 | 高功率CO₂窗口备选 |
| ZnS 硫化锌 | 约0.4~12μm(多光谱级更宽) | 硬度高于ZnSe、耐冲击、多光谱透过 | 红外窗口、多波段系统 |
| Ge 锗 | 约2~14μm | 折射率高(约4.0);温度升高时吸收急剧增大(热失控),不透可见光 | CO₂/红外系统中多用于热成像、测温与低功率窗口;高功率透射工况因热失控风险极少采用锗窗 |
| Si 硅 | 约1.2~8μm | 热导率极高(约150 W/(m·K))、便宜、不透可见光;在9μm处有强吸收带 | 3~5μm中红外窗口/滤光片基底;普通CZ直拉硅在9μm有氧吸收带,不适合10.6μm透射;FZ区熔高纯轻掺杂硅镀专用红外AR膜虽可实现10.6μm透射,但高功率连续CO₂工况下升温会诱发自由载流子吸收、有热失控风险,故工业CO₂透射窗主流采用ZnSe/GaAs,硅在CO₂设备中主要用作镀金反射镜基底而非保护窗 |
(5)氟化物与紫外材料:CaF₂(约0.13~10μm,深紫外/准分子/超快窗口,折射率低、几乎不溶于水但怕磕碰)、MgF₂(约0.11~8.5μm,最硬的氟化物、抗潮耐辐照,深紫外/真空紫外)、BaF₂(约0.15~12μm,微溶于水需干燥环境)、LiF(约0.105~7μm,真空紫外透过极限材料,质软)。氟化物晶体主要服务深紫外(355nm以下)、准分子(193/248nm)与宽带科研场景,工业加工头中少见。
选材速记:1064nm光纤/YAG → JGS1熔石英(恶劣工况蓝宝石);532nm绿光/355nm紫外 → JGS1+对应波长膜(深紫外上CaF₂/MgF₂);10.6μm CO₂ → ZnSe(高功率GaAs);可见/低功率打标 → K9/Borofloat 33;2μm以上红外 → JGS3/蓝宝石;极端超高功率 → CVD金刚石。
2.4 增透膜与膜系选择
保护镜片两面均镀增透膜,常见膜系:
- 单层MgF₂膜:单面残余反射约1.5%,经济型低功率;
- 窄带V形膜(V-coat):对单一设计波长反射<0.25%,主流光纤激光1064nm场景;
- 宽带AR膜(BBAR):覆盖如1030~1090nm或900~1100nm,适配多机型与飞秒宽带;
- 双波长/多波长膜:同时优化1064nm+红光指示(635/650nm)或1064+532+355nm谐波共光路系统;
- 低吸收AR膜:万瓦级高功率场景,膜层吸收系数比反射率更关键,低吸收膜抑制热透镜焦点漂移;
- DLC类金刚石硬膜:提升表面耐擦拭、抗飞溅能力,用于恶劣工况。
三、结构分类:六类站位的保护镜片
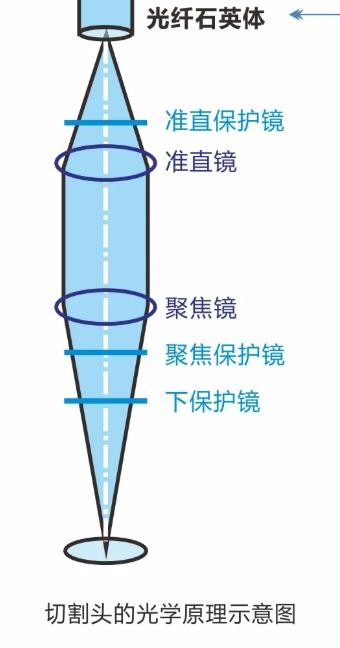
图1 光纤激光切割头光学原理示意:激光自光纤石英体出射,沿光路依次经过上保护镜(准直侧)、准直镜、聚焦镜、下保护镜(聚焦侧,部分机型另有独立聚焦保护镜)——不同厂家保护镜站位数量有别,以厂家手册为准
3.1 切割头保护镜(上保护镜 + 下保护镜)
光纤激光切割头典型光路:激光器输出头 → 上保护镜 → 准直镜组 → 聚焦镜组 → 下保护镜 → 喷嘴 → 板材。
- 下保护镜:位于聚焦镜下方、喷嘴上方,直面熔池飞溅与穿孔反渣,是整台设备更换频率最高的镜片。口径通常大于上镜、厚度更大(承受更高污染与热冲击)。
- 上保护镜:位于准直镜上方、靠近光纤输出端,拦截更换耗材时进入腔体的粉尘和向上回流的烟尘,保护准直镜与激光器输出头。污染较轻、更换周期长。
- 上下镜尺寸、厚度、镀膜往往不同,不可互换。以RayTools嘉强BT240S切割头官方手册为例:上保护镜 D24.9×1.5mm(官方手册料号211LCG0020)、下保护镜 D27.9×4.1mm(官方手册料号211LCG0037),双抽屉式保护镜结构配合密封实现IP65防护。
切割头常见流通规格(行业通用英制/公制尺寸族,具体以机型规格书为准):D24.9×1.5、D27.9×4.1(1.1″×0.16″)、D30×5、D34×5、D37×7、D38.1×1.6(1.5″)、D50×2/3等。功率越高,镜片口径与厚度越大:6~12kW常用D37×7,万瓦级用更大口径镜片并配低吸收膜。
3.2 焊接头保护镜(含手持焊)
焊接的污染特征与切割不同:熔池金属微滴飞溅黏附力强、焊接烟尘含油雾,手持焊枪头离熔池近、风刀保护弱,手持焊保护镜是更换最频繁的场景之一,常见”焊到不出光才想起换镜片”。规格以小口径为主:D18×2、D20×2、D20×3、D21.5×2、D27.9×4.1等(万顺兴WSX官方保护镜片系列即覆盖18×2、20×2、20×3、21.5×2、22.35×4等规格)。自动焊/摆动焊/远程焊接头口径更大,高功率机型采用水冷镜座。材质以JGS1熔石英为主,飞溅极重的工位可选蓝宝石。
3.3 场镜保护镜(打标/雕刻系统)
振镜打标机光路:激光器 → 扩束镜 → XY振镜 → F-Theta场镜 → 保护片 → 工件。打标功率通常仅几十瓦,塑料、树脂打标的有机挥发物(焦油状油雾)和金属打标烟尘会向上沉积到场镜最下端镜面——而F-Theta场镜是3~6片精密透镜组,内部污染几乎无法现场清洁,更换成本数千元。在场镜下方加装一片薄型保护窗(1~3mm厚,K9或JGS1即可),用几十元保住几千元的场镜,是打标设备性价比最高的防护改装。场镜保护窗需注意:位于场镜后的会聚光路中,厚度会按δ=t(1−1/n)移动焦点,必须用薄型规格并保持安装位置一致。
3.4 动态振镜/3D扫描头保护镜
3D动态聚焦振镜(如大幅面打标、焊接振镜)的出光口保护窗口径大(φ40~100mm),且扫描边缘光束以大角度(可达20°以上)入射,要求:高面型精度(λ/10以上)、低应力双折射、双面宽带AR膜、大视场无渐晕。材质以JGS1/合成熔石英为主,大尺寸中低功率场景可用Borofloat 33控制成本。此外振镜箱入口处(激光器侧)常有隔离密封窗。
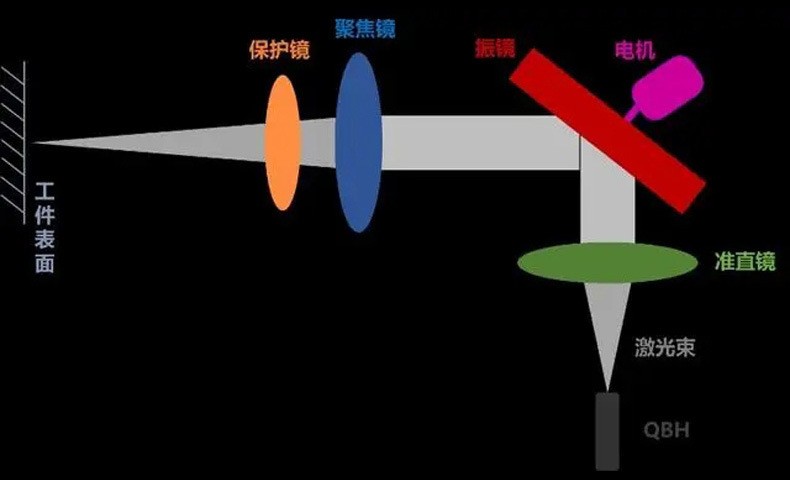
图2 振镜式激光加工头光路:QBH输出 → 准直镜 → 振镜偏转 → 聚焦镜 → 保护镜 → 工件,保护镜位于最靠近工件的出光口
3.5 激光清洗头保护镜
清洗头直接对锈层、漆层、油污打光,粉尘反喷量全场最高,保护镜通常按班更换,并配合抽屉式快换结构和风刀。材质以JGS1为主(部分经济型用K9),污染极重工况可用蓝宝石延长寿命。
3.6 CO₂系统与其他站位
- CO₂打标/切割/雕刻:保护窗必须用ZnSe(或GaAs),与光纤激光完全不同的材料族;
- 增材制造(SLM/SLS):成型舱密封窗,隔离金属粉末与惰性气体,熔石英/K9/蓝宝石;
- 激光熔覆/送粉头:粉末冲刷+飞溅,蓝宝石窗口有明显寿命优势;
- 医疗激光:手柄端卫生隔离窗,需可消毒、生物兼容,熔石英/蓝宝石/CaF₂;
- 科研/真空/准分子:真空密封窗、气体隔离窗,按波长选JGS1/CaF₂/MgF₂/LiF。
四、关键参数与选型表
4.1 波长—基材对应表
| 激光类型 | 波长 | 基材 | 镀膜 |
|---|---|---|---|
| 光纤激光 | 1064~1080nm | JGS1(>500W必须石英) | 1064窄带V膜或1030~1090宽带 |
| 绿光/紫外 | 532/355nm | JGS1(深紫外CaF₂/MgF₂) | 对应波长专用膜,LIDT显著降低需留余量 |
| CO₂激光 | 10.6μm | ZnSe(高功率GaAs) | 10.6μm专用AR |
| 半导体蓝光 | 450nm | JGS1/K9 | 450nm AR |
| 飞秒超快 | 1030±数十nm | 合成熔石英(低荧光) | 宽带AR,关注GDD与荧光 |
| 低功率打标/指示 | 可见~1064nm | K9/BK7/Borofloat 33 | 标准AR |
4.2 功率—厚度—膜系档次(光纤切割头经验档)
| 功率档 | 基材 | 常见厚度(典型经验值) | 膜系 |
|---|---|---|---|
| <500W | JGS1/K9/Borofloat | 1~3mm | 标准AR |
| 0.5~3kW | JGS1 | 1.5~4mm | 多层AR |
| 3~6kW | JGS1 | 4~5mm | 低吸收AR |
| 6~12kW | JGS1(大口径) | 5~7mm | 低吸收高阈值AR |
| >12kW | JGS1大口径/蓝宝石 | 7mm+ | 超高阈值膜,需厂家确认 |
4.3 其他关键参数
- 直径×厚度(D×T):机械安装尺寸,直径公差通常±0.05mm量级,差0.1mm可能压不严漏气或装不进;台阶/倒角结构也要核对。下单前用卡尺实测旧件。
- 透过率:优质双面AR片总透过率>99.5%,以出厂检测单为准,高功率建议逐片复测。
- 表面质量(Scratch-Dig):按MIL-PRF-13830B/ISO 10110标注,常见40-20(普通工业)、20-10(优质高功率)、10-5(科研/超高功率);数字越小表面缺陷越少、LIDT越高。
- 面型/平行度:普通保护窗λ/4@633nm即可;场镜/动态振镜窗要求λ/10~λ/20,平行度<1弧分;楔形窗标注楔角(常见30弧分)。
- 功率密度校核:保护镜处光束为准直/弱会聚光束(直径数毫米至20mm),功率密度远低于焦点处。例如6kW、镜片处束径φ8mm时平均功率密度约12kW/cm²;脉冲工况必须用峰值功率密度校核。
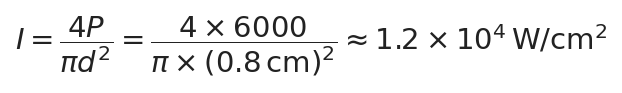
算例:6kW光纤激光、保护镜处束径φ8mm时,平均功率密度约12kW/cm²(注意:束径以实际光路为准,焦点处束径不可用于保护镜校核)
五、特性、优势与使用边界
优势:成本极低(数十至数百元 vs 聚焦镜/场镜数千元至数万元);更换快速(抽屉式/压圈式结构,分钟级);双面AR后损耗<0.5%,对光路影响可忽略;密封腔体维持保护气路与洁净度。
边界与限制:
- 保护镜片是平板窗口,没有聚焦/准直功能,不能替代任何透镜;
- 厚度改变会移动焦点(δ=t(1−1/n)),必须按原规格更换,不能随意加厚;
- 平板在大角度会聚光路中引入像散,场镜/振镜窗需薄型、高面型;
- 它是污染敏感器件——LIDT数据只对洁净表面成立,污染后阈值断崖下降;
- 材料有严格波长边界:CO₂用ZnSe,光纤用石英,跨波长族误用会直接炸裂或不透光;
- 保护镜失效是突发的,从”轻微污染”到”炸裂”在高功率下可能只需数秒。
5.1 污染如何”杀死”一片镜片
炸裂的物理链条:飞溅金属微滴/油膜/烟尘沉积 → 形成局部强吸收点 → 激光能量在该点转化为热 → 局部温度骤升、膜层烧蚀 → 损伤区吸收进一步增强(正反馈/热失控)→ 热应力超过材料强度 → 微裂纹、整片崩裂(”炸镜”)→ 碎片和热量可能波及聚焦镜。同时不均匀污染产生热透镜效应,焦点缓慢漂移、束斑变形,表现为挂渣、切不透、打标变浅——加工质量劣化往往先于肉眼可见的损伤。
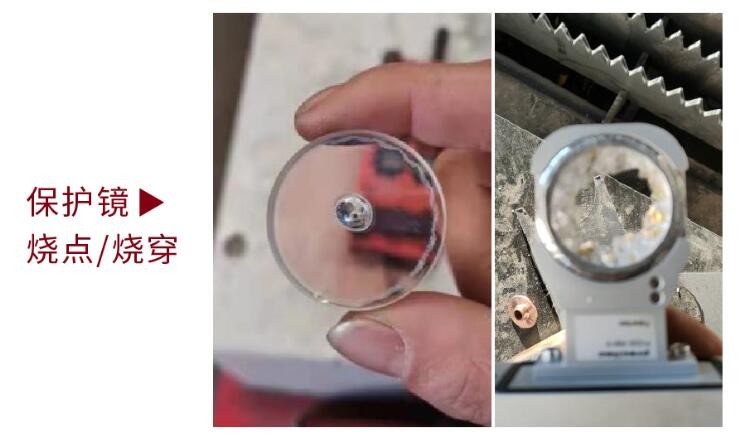
图3 保护镜片失效两阶段实拍:左为中心烧点(局部熔融凸起点,初期损伤可预警),右为整片烧穿(大面积熔融缺损,已危及聚焦镜)
六、典型应用与选型建议
6.1 选型六步流程
- 定站位:切割头(上镜/下镜?)、焊接头(手持/自动?)、场镜、动态振镜、清洗头、CO₂还是其他——决定尺寸族、厚度与污染等级;
- 定波长:1064/532/355/10.6μm/450nm——决定基材与镀膜,跨波长族材料不可互换;
- 定功率:按实际最大功率留余量选基材档次、厚度与膜系(>500W光纤必须JGS1石英);
- 定尺寸:卡尺实测旧件直径、厚度、台阶倒角,并确认镜座是否有定位台阶/卡槽(只核对D×T而忽略台阶,会导致装配干涉或压不严漏气),核对设备型号规格书(直径公差±0.05mm级);
- 定精度:普通切割/焊接40-20;高功率20-10;场镜/振镜窗要λ/10高面型;对回光敏感系统选30弧分楔形片并注意安装方向;
- 定渠道与备件:优先原厂或可信渠道,索要LIDT测试条件与检测单;按工况备安全库存(手持焊、清洗、高反材料切割按班消耗)。
6.2 主流设备适配(以厂家规格书为准)
| 品牌/设备 | 公开可查规格示例 | 备注 |
|---|---|---|
| RayTools嘉强 BT240S切割头 | 上镜D24.9×1.5(官方料号211LCG0020)、下镜D27.9×4.1(官方料号211LCG0037) | BM系列另见37×7、38.1×1.6等;以机型手册为准 |
| Precitec普雷茨特 | ProCutter等系列D37×7等规格 | 德系规格体系,建议原厂渠道 |
| WSX万顺兴 | 官网系列含18×2、20×2、20×3、21.5×2、22.35×4、30×5等 | 手持焊18×2最常见;切割头30×5/37×7 |
| BOCI波刺/Ospri欧斯普瑞/大族/宏山等 | 随机型变化 | 报完整型号核对规格书 |
| 场镜/振镜(Scanlab、Ronar-Smith、Sill等) | 保护窗多为选配件,随场镜口径 | 部分场镜镜筒下端可加装,薄型高面型 |
⚠ 下单红线:尺寸差0.1mm可能导致压不严、漏气、压碎镜片;务必用卡尺实测旧镜片,对照规格书确认直径、厚度、台阶结构、镀膜波长四项,并区分上镜/下镜。本文所列规格均为行业流通尺寸族示例,不构成具体型号参数。
6.3 安装、清洁与更换SOP
更换操作:关机冷却 → 旋开压圈/抽出抽屉 → 取旧片并检查O圈 → 新片只拿边缘、戴指套,不可触模光学面 → 确认方向(楔形片/单面镀膜片按标识)→ O圈到位、对角均匀适度旋紧(过紧压裂)→ 低功率出光测试30秒 → 升至工作功率。
清洁(仅限轻度浮尘):①先用洁净氮气/压缩空气吹掉浮尘,绝不可干擦;②无尘镜头纸/光学棉签蘸光学级无水乙醇(或按镀膜商建议用乙醇-丙酮),由中心向边缘单向轻拭、一次一换面,不来回蹭;③对光检查无纤维、水痕、指纹。烧蚀点、膜层脱落、环状污渍清洁无效,必须更换。ZnSe材质软且粉尘有毒,禁止干擦、破损后妥善处置。
O圈:每次换镜检查,压扁、切伤、老化即换(建议每换3~5片镜片同步换O圈);密封失效=烟尘直入镜腔。
更换周期(经验参考,以目检和加工质量为准):手持焊/激光清洗等高污染场景按班点检、8~50小时量级;3~12kW切割每班点检、30~100小时;打标场镜/振镜窗污染轻,每月点检、数百至上千小时;铜铝高反材料切割、厚板穿孔工况显著缩短。原则是预防性更换:等”炸了”再换,往往已经赔上聚焦镜。
七、常见误区
| 误区 | 事实 |
|---|---|
| “保护镜片越厚越耐用” | 厚度是光学设计值:厚片使焦点后移δ=t(1−1/n)(7mm片约后移2.2mm)、增大热惯性。必须按原规格,乱换厚度=整机重调焦。 |
| “保护镜只有切割头/焊接头用” | 场镜下方、3D振镜出光口、清洗头、SLM成型舱、熔覆送粉头、医疗手柄、CO₂设备都有保护窗,只是规格材质不同。打标机加片几十元的窗保几千元的场镜,性价比极高。 |
| “熔石英都一样,买最便宜的” | JGS1/JGS2/JGS3羟基含量、纯度、工艺完全不同;低价片可能用JGS2甚至回收料冒充JGS1,膜系、平行度、表面质量同步缩水,高功率下炸裂风险成倍增加。 |
| “CO₂机器也能用石英保护镜” / “光纤机能用Si片” | 熔石英在10.6μm强吸收、Si在9μm有强吸收带且不透1064nm——材料透光波段是物理边界,跨波长族误用要么不透光要么炸裂。CO₂透射窗用ZnSe/GaAs,Si在CO₂设备里主要做镀金反射镜。 |
| “坏了才换,没坏继续用” | 污染渐进不可逆,热透镜导致的焦点漂移先于可见损伤;高功率下从微污染到炸裂可能只需数秒。预防性更换是耗材管理,坏了才换是拿聚焦镜赌。 |
| “K9和石英差不多,能省则省” | K9热膨胀是石英的约13倍、抗热冲击差,>500W连续工况严禁用K9代替熔石英;但低功率打标/场镜窗用K9/Borofloat是合理降本。 |
| “镀膜无所谓,能透光就行” | 未镀膜双面反射约7%,12kW下近800W损耗且形成回光;膜层还决定LIDT上限。错波长膜、劣质膜是早损和发热的主因。 |
| “脏了擦擦总能接着用” | 只有轻度浮尘可规范清洁;烧蚀点、脱膜、渗入性油污无法清洁,擦还会扩大膜层损伤。 |
| “干擦/用眼镜布/用嘴吹都行” | 干擦=用粉尘打磨镀膜;普通织物含硬质颗粒;口水蒸气污染膜层。必须氮气吹+光学耗材单向拭。 |
| “尺寸差不多就行,差零点几毫米没事” | 直径公差±0.05mm量级,偏差0.1mm可能漏气、压碎或装不进;台阶倒角不符也会密封失败。 |
| “镜片炸了肯定是质量问题” | 排查顺序:楔形片装反 → O圈漏气进尘 → 清洁残留/指纹 → 功率超标/波长错配 → 最后才是镜片本身。多数”质量问题”实为安装维护问题。 |
| “上保护镜可有可无” | 上镜保护的是准直镜和光纤输出头(万元级),几十元的窗口是最划算的保险;双保护镜结构是高功率切割头的标准设计。需注意:部分紧凑型小功率切割头出厂未设计上保护镜位,硬件上无法加装,应以具体机型结构为准,不宜强行改装。 |
| “所有设备保护镜能通用” | 切割/焊接/场镜/振镜/清洗/CO₂各站位的口径、厚度、材料、膜系、楔角各有体系,跨机型互借必出错。 |
| “蓝宝石一定比石英好” | 蓝宝石硬度与抗冲蚀优异,但成本数倍、双折射需定向、常规切割焊接工况石英已足够;它是熔覆/清洗/高反材料等重污染工况的升级选项,不是普适升级。 |
八、历史与发展趋势
保护镜片是伴随高功率工业激光普及而独立出来的耗材品类。早期千瓦级以下激光加工多依赖单一聚焦镜直连加工区,镜片污染即报废;随着光纤激光功率从千瓦级跃升至数万瓦、切割头采用准直-聚焦分离的模块化结构,“上保护镜+下保护镜”双窗密封成为高功率切割头标准设计(如嘉强BT240S的IP65双保护镜结构),保护镜片也随之成为激光加工耗材中消耗量最大的光学件。
当前趋势:①万瓦级驱动膜系升级——低吸收AR膜、高阈值膜系成为高功率标配,膜层吸收导致的热透镜是万瓦切割焦点漂移的主要来源;②状态监测智能化——部分切割头集成保护镜污染监测(光透过率/散射实时报警),从”定期更换”走向”按需更换”;③材料前沿——CVD金刚石窗口以极高热导率和损伤阈值探索超高功率应用,蓝宝石在重污染工位渗透率提升;④打标/振镜场景防护意识提升——场镜保护窗从选配改装逐步成为整机厂出厂选项。
九、参考资料
- RP Photonics Encyclopedia — Fused Silica、Laser-induced Damage、Anti-reflection Coatings、Wedge Prisms:rp-photonics.com
- ISO 21254 系列 — Lasers and laser-related equipment — Test methods for laser-induced damage threshold(激光损伤阈值测试方法国际标准)
- JC/T 185-2013《光学石英玻璃》(现行建材行业标准,替代已废止的JC 185-81;JGS1/JGS2/JGS3牌号命名源自1981版并行业沿用,远紫外185-2500nm / 紫外220-2500nm / 红外260-3500nm)
- RayTools嘉强 BT240S 3kW/3.3kW切割头用户手册(上海嘉强自动化技术有限公司;附录可供应零件表:保护镜片D24.9×1.5-4K/1064nm料号211LCG0020、D27.9×4.1-4K/1064nm料号211LCG0037,双抽屉式保护镜结构):BT240S用户手册PDF | ManualsLib在线手册
- Thorlabs — Silicon Windows技术文档(”硅在9μm有强吸收带,不适合CO₂激光透射用途”):thorlabs.com
- Edmund Optics / Newport / Thorlabs — 激光窗口片LIDT公开数据与AR镀膜应用说明
- SCHOTT — N-BK7、Borofloat 33、B270光学玻璃技术数据表:schott.com
- Corning HPFS 7980(高羟基合成)/ Corning 7979(低羟基红外级)/ Heraeus Suprasil(合成)、Infrasil(天然水晶电熔)熔石英牌号材料资料
- WSX万顺兴官方激光保护镜片产品规格:wsxlaser.com
- 中国激光/光学学报相关文献 — 表面划痕对熔石英激光损伤阈值影响的实验研究
📚 延伸阅读
🔧 相关产品推荐
高飞激光提供光纤激光切割/焊接全系列保护镜片(JGS1熔石英,1064nm双面增透膜,D24.9×1.5、D27.9×4.1、D30×5、D34×5、D37×7、D18×2手持焊等全规格)、场镜/振镜保护窗及CO₂ ZnSe窗口,适配RayTools嘉强、Precitec、WSX万顺兴、BOCI等主流切割/焊接头。选型请提供设备型号、激光波长、功率与旧件实测尺寸,联系热线 15927220467。


发表回复