


一、术语定义
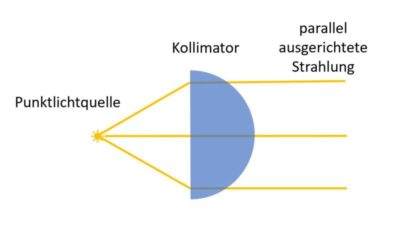
图1 准直镜工作原理示意图(平面侧朝向点光源,凸面侧出射平行光)
来源:RP Photonics
激光准直镜(Laser Collimating Lens / Collimator Assembly) 在工业激光领域通常指准直组件(准直系统),是一套完整的光学-机械组件,核心功能是将发散光束转换为低发散平行光束,压缩光束的发散角,使光线在传播过程中截面尺寸变化最小化。
一套完整的准直组件不仅仅是一片光学镜片,它通常包含三部分:透镜组(单片或多片透镜,完成准直的光学核心)、镜筒/镜壳(精密机加工的金属外壳,用于固定和保护镜片,并保证同轴度)、安装接口(与光源或后续光路对接的机械接口,如 QBH、SMA、FC 等)。采购时买回的是一个即装即用的完整器件,拧上去就能用,而不是需要自己装调的裸镜片。
用更通俗的话说:从光纤端面或激光二极管发出的光,就像手电筒打出的光斑一样,越跑越散。准直镜的作用就是把这束散开的光”捋直”,让它变成一束接近平行的光,这样才能在后续光路中稳定传输、精准聚焦或远距离传播。从光学定义来看,准直镜本质上是一个会聚透镜系统——当点光源恰好位于透镜的前焦点时,出射光线将平行于光轴,形成准直光束 [(RP Photonics)](https://www.rp-photonics.com/beam_collimators.html)。
准直镜广泛存在于几乎所有激光系统中:从光纤激光器的输出头、激光切割头、焊接头,到光通信模块、激光雷达(LiDAR)和光谱仪器,都离不开准直镜的光束整形作用。它是激光能量从光源向加工面传递过程中的第一个光学关口。
二、物理原理
2.1 几何光学基础
从几何光学角度看,准直镜的工作原理非常直观:将点光源放置在会聚透镜的前焦平面上,出射光线即为平行光束。对于理想点光源且精确位于焦点时,出射光束的发散角为零(几何光学极限)[(IEEE TechNav)](https://technav.ieee.org/topic/optical-collimators/)。
但实际光源总有一定尺寸。对于直径为 d 的有限大小光源,残余半发散角近似为:
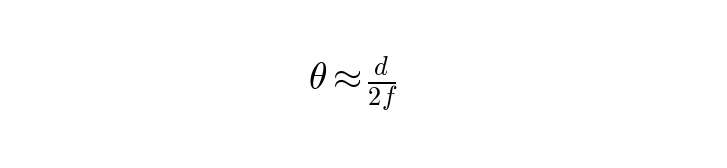
其中 f 为透镜焦距。焦距越长或光源越小,准直效果越好。
2.2 高斯光束与衍射极限
激光光束并非几何光线,而是具有波动特性的高斯光束。即使是完美准直的高斯光束,也会因衍射效应而缓慢发散。描述准直性能的核心参数是 瑞利长度(Rayleigh length):
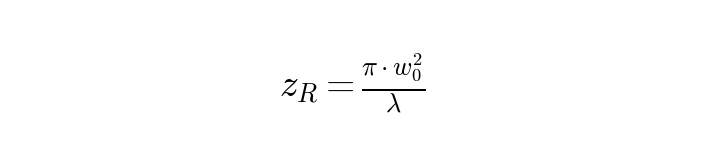
其中 w₀ 为束腰半径,λ 为波长。瑞利长度表示光束从束腰位置传播到光斑面积增大一倍的距离,它与束腰半径的平方成正比——这意味着要想获得更长的准直距离,必须使用更大的光束直径 [(RP Photonics – Collimated Beams)](https://www.rp-photonics.com/collimated_beams.html)。
例如,1064 nm 波长的光束,若束腰半径为 1 mm,其瑞利长度约为 3 米——在实验室尺度内可认为是良好准直的;但若束腰半径缩小到 100 μm,瑞利长度将骤降至约 3 cm,光束很快就会发散。
2.3 准直后光斑尺寸公式
准直后的光束半径 wcol 与入射光发散角 θ 和透镜焦距 f 的关系(近轴近似下)为:
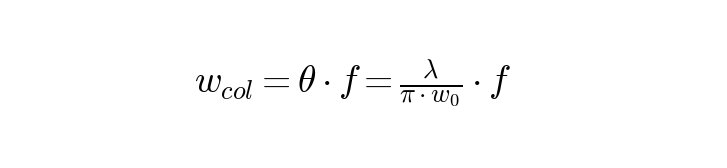
对于光纤光源,工程上更常用通光口径计算公式:
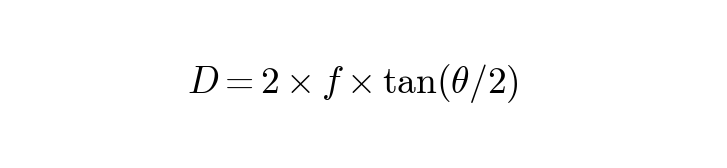
其中 θ 为光纤输出的全发散角,f 为准直镜焦距。例如,10°发散角、150 mm 焦距的准直镜,出射光斑直径约为 26.25 mm [(IndustryinChina)](https://www.industryinchina.com/blog/collimating-lenses-vs-beam-expanders-in-laser-cutting-key-differences-explained-1780482499)。
2.4 衍射极限与 M² 因子
实际光束的准直性能受限于光束质量因子 M²。M² = 1 对应理想高斯光束(衍射极限),M² 越大表示光束质量越差。对于非理想光束,等效瑞利长度会按 M² 的比例缩短:
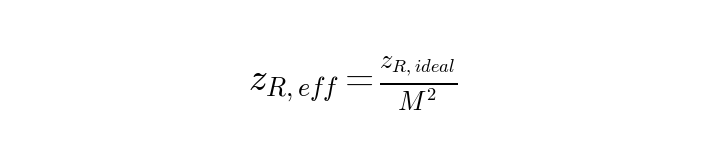
这意味着在相同束腰半径下,光束质量越差,准直距离越短 [(IEEE TechNav)](https://technav.ieee.org/topic/optical-collimators/)。
三、结构与分类
激光准直镜可以从多个维度进行分类,不同分类对应不同的应用场景和性能指标。
3.1 按透镜数量与结构分类
| 结构类型 | 构成 | 特点 | 典型应用 |
|---|---|---|---|
| 单透镜准直 | 单片平凸/双凸/非球面透镜 | 结构简单、成本低、体积小;球面透镜存在球差 | 低精度指示、简单准直、低功率场景 |
| 双透镜组(消色差双胶合) | 两片不同材质透镜胶合 | 校正色差和部分球差,性能优于单片 | 宽带光源、多波长系统、中等精度 |
| 三透镜组(消色差三胶合/三片式) | 三片透镜组合 | 最佳色差校正、更低波前误差、接近衍射极限 | 高精度干涉测量、科研级系统、高功率工业激光 |
非球面透镜是单透镜准直中的高端选择。通过将表面从球面改为非球面轮廓,可以从根本上消除球差——单片非球面镜的准直效果可媲美多片球面镜组合,因此在激光二极管准直和光纤耦合中被广泛采用 [(Thorlabs Lens Tutorial)](https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=8790)。
3.2 按工作原理分类:折射式 vs 反射式
折射式准直镜 基于透镜的折射原理工作,是最常见的类型。优点是结构紧凑、成本较低、易于批量生产;缺点是存在色差,且不同波段需选用不同材质。
反射式准直镜 通常采用离轴抛物面镜(Off-axis Parabolic Mirror, OAP),利用反射原理准直。其核心优势是完全无色差,且工作波长范围极宽(从紫外到远红外),特别适用于玻璃吸收严重的紫外和远红外波段,以及宽光谱/多波长应用 [(RP Photonics)](https://www.rp-photonics.com/beam_collimators.html)。但反射式结构体积较大、对准精度要求更高、成本也更高。
3.3 按工作波长分类
- 可见光波段(400–700 nm):常用 BK7 光学玻璃,广泛应用于激光指示、测量、对准
- 近红外波段(700–2000 nm):常用熔融石英(Fused Silica),光纤激光器 1064 nm 为主流,是工业激光加工的主力
- 中/远红外波段(2 μm 以上):常用硒化锌(ZnSe)、硫化锌(ZnS)等,CO₂ 激光器 10.6 μm 为典型
- 紫外波段(400 nm 以下):常用熔融石英、氟化钙等,对材料纯度和镀膜要求极高
3.4 按准直维度分类
大部分准直镜在两个横向维度上同时准直,产生圆形或椭圆形光束。但也有单维准直器,例如快轴准直镜(Fast Axis Collimator),通常为柱面透镜(rod lens)形式,仅对激光二极管的快轴方向进行准直,常与慢轴准直镜配合使用,用于大功率激光二极管叠阵的光束整形。
3.5 按接口类型分类
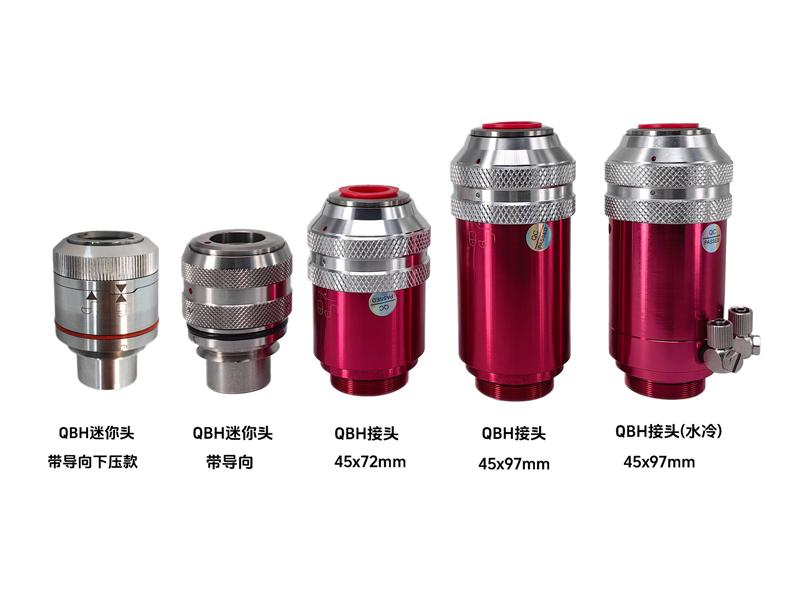
图2 工业级光纤激光准直组件(QBH接口,含水冷款)
来源:Thorlabs
工业激光准直组件的接口类型决定了它能否与现有系统物理对接,是选型时第一要确认的要素。常见接口如下:
- QBH 接口:高功率光纤激光器的行业标准输出接口(Quartz Block Holder,石英块夹持式),支持千瓦至万瓦级功率,是光纤激光切割、焊接、熔覆设备中最主流的准直器接口。QBH 接口内置水冷通道和安全互锁,可承受高功率长时间连续运行 [(Wavelength Opto-Electronic)](https://wavelength-oe.com/laser-optics/laser-collimators/)。
- QD 接口:另一种光纤输出接口(Quartz Diode,有时称为 QD/Q+),结构与 QBH 类似但尺寸规格不同,常见于部分进口光纤激光器品牌。选型时务必确认激光器输出头是 QBH 还是 QD,两者不能互换。
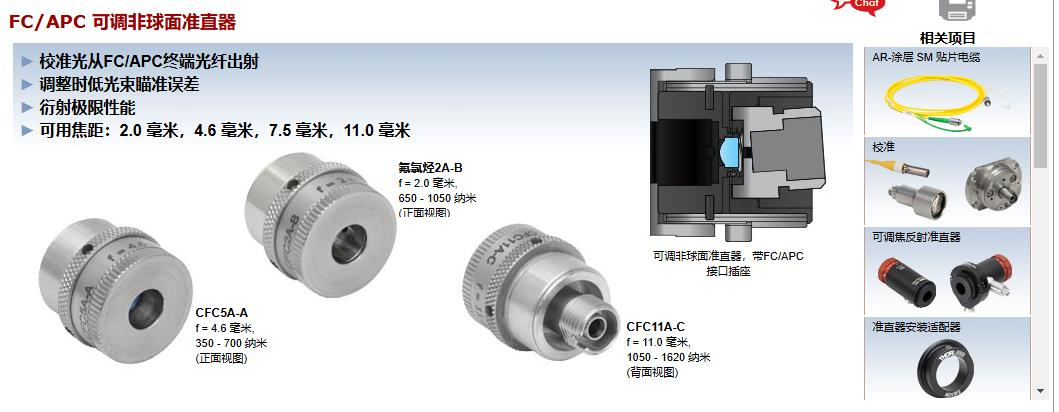
图3 FC/APC接口可调非球面光纤准直器
来源:Thorlabs
- FC/PC 与 FC/APC 接口:低功率至中功率光纤准直器的标准接口,FC 意为 Ferrule Connector。PC(Physical Contact)为平面接触,APC(Angled Physical Contact)为 8° 斜面接触。APC 接口的斜面设计可将玻璃-空气界面的背反射偏折出纤芯,大幅降低回波损耗,适用于对反馈敏感的单频激光器和精密测量系统 [(RP Photonics)](https://www.rp-photonics.com/beam_collimators.html)。
- SMA 接口:SMA905 是大芯径光纤(几百 μm 到 1 mm)最常用的接口,螺纹式结构,安装方便但同轴精度略低于 FC 系列。常用于多模光纤、大功率泵浦激光器和光谱测量仪器。
- 自由空间安装:无光纤接口,通过镜筒螺纹(如 M9×0.5、SM1、SM2)或法兰盘直接安装在光学系统中。适用于激光二极管准直、自由空间光路搭建等场景,需要用户自行完成光源与透镜的对准调节 [(Thorlabs)](https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=12211)。
四、关键参数
| 参数名称 | 含义 | 选型意义(为什么重要) |
|---|---|---|
| 有效焦距 EFL (Effective Focal Length) |
透镜后主平面到焦点的距离,是决定出射光斑大小的核心参数 | 直接决定准直后光斑直径(D ≈ 2·f·tan(θ/2))。焦距越长,光斑越大、准直距离越长,但透镜口径和机械尺寸也越大,系统设计更复杂。需要根据后续光学元件(如聚焦镜、振镜)的通光口径匹配选择 [(Thorlabs)](https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=8790) |
| 数值孔径 NA (Numerical Aperture) |
衡量透镜收光能力的无量纲参数,NA = n·sin(α),α为边缘光线与光轴的最大夹角 | 准直镜 NA 必须大于光源 NA,否则会发生光束截断(beam clipping),造成功率损失和衍射环。经验法则:透镜 NA 应为光源 NA 的约 2 倍,以确保收集 99% 以上的光能量。NA 不足是选型中最常见的错误 [(RP Photonics)](https://www.rp-photonics.com/beam_collimators.html) |
| 入射光斑直径 / 通光口径 CA |
透镜实际可通过的光束最大直径 | 通光口径决定了透镜能否完整接收入射光束而不截光。对于给定的 NA 和焦距,通光口径 CA ≈ 2·f·NA。实际选型时需留有余量,避免边缘光线产生衍射和像差 |
| 出射发散角 | 准直后光束的残余发散角,通常用全角或半角表示,单位 mrad 或 ° | 准直质量的核心指标。发散角越小,光束传播距离越远时光斑膨胀越小。高精度系统要求残余发散角 < 0.1 mrad。发散角还直接影响最终聚焦光斑大小——发散角越大,聚焦光斑越大 [(RP Photonics)](https://www.rp-photonics.com/beam_collimators.html) |
| 工作波长范围 | 透镜设计优化的波长区间,由基材和增透膜共同决定 | 透镜在设计波长上性能最优(EFL 最准、波前误差最小)。偏离设计波长时,焦距会偏移、透过率会下降、像差会增大。使用波长与设计波长严重不匹配可能导致准直效果显著劣化,甚至损伤镀膜 [(光皓光学/AMS)](https://www.ghoptics.cn/news_more.html?article_id=91) |
| 接口类型 | 准直组件与光源/光路连接的机械接口规格,如 QBH、QD、FC/PC、FC/APC、SMA905、自由空间螺纹等 | 决定准直组件能否与现有系统物理对接,是选型第一关。不同接口的同轴精度、功率承载能力和回波损耗特性不同:QBH 适合千瓦级以上光纤激光;FC/APC 回损低适合精密系统;SMA 适合大芯径多模光纤。接口不匹配是最常见的采购失误 |
| 激光损伤阈值 LIDT (Laser Induced Damage Threshold) |
光学元件能承受的最大激光功率密度或能量密度,单位通常为 W/cm²(连续波)或 J/cm²(脉冲) | 高功率激光系统的安全底线。LIDT 不足会导致镀膜损伤、基材开裂,最终造成永久性损坏。选型时 LIDT 应大于实际使用功率密度的 3 倍以上,留有安全裕量。连续波损伤主要源于热效应,脉冲损伤则源于电子剥离效应 [(Thorlabs)](https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=149) |
| 透镜材质 | 制作透镜的光学材料,如 BK7 玻璃、熔融石英、ZnSe、CaF₂ 等 | 决定了适用波长范围、透过率、热稳定性和损伤阈值。BK7 用于可见光和近红外低成本场景;熔融石英是 1064 nm 光纤激光的标准选择,热稳定性和损伤阈值更高;ZnSe 用于 CO₂ 10.6 μm 中红外;CaF₂ 用于深紫外 |
五、特性
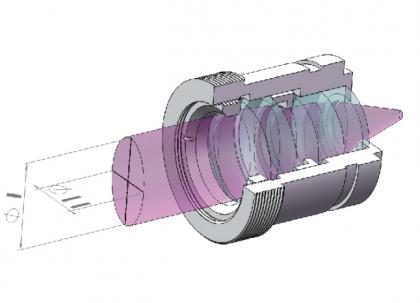
图4 准直镜组件内部结构剖视图(透镜组+镜筒+螺纹接口)
来源:Edmund Optics
5.1 核心特性
激光准直镜的核心特性可以概括为以下几点:
高激光损伤阈值:工业级准直镜普遍采用熔融石英基材和双面增透膜设计,可承受千瓦甚至万瓦级连续激光功率。例如,光纤激光切割用准直镜的透过率可达 99.98% 以上,LIDT 远超普通光学镜片 [(鼎鑫盛光学)](https://www.dxs-gx.com/wap/product-detail-267.html)。
波前质量可控:高端准直镜的波前误差可控制在 λ/4 RMS 以下,部分产品达到 λ/10,接近衍射极限。波前质量直接决定了光束能否被后续聚焦镜会聚到理论最小光斑。
保留光源强度分布:准直镜只改变光束的发散度,不改变光束的强度分布形态——单模光纤输出的高斯光束经准直后仍为高斯分布,多模光纤输出的平顶/散斑分布经准直后仍保持原有空间特征 [(RP Photonics)](https://www.rp-photonics.com/beam_collimators.html)。
5.2 准直镜 vs 聚焦镜 vs 扩束镜
这三类透镜是激光系统中最容易混淆的概念,它们的本质区别在于输入输出状态和功能定位:
| 对比维度 | 准直镜 | 聚焦镜 | 扩束镜 |
|---|---|---|---|
| 输入 | 发散光(点光源) | 平行光 | 平行光 |
| 输出 | 平行光 | 会聚光(焦点) | 更大直径的平行光 |
| 工作对象 | 光纤端面、激光二极管等点光源 | 已准直的光束 | 已准直的光束 |
| 核心公式 | w = f·θ | d = 4λf/(πD) | D₂ = m·D₁, θ₂ = θ₁/m |
| 典型位置 | 光源后第一道光学元件 | 加工/耦合前最后一道元件 | 准直镜与聚焦镜之间 |
简单来说:准直镜把”散开的光”变成”平行光”;聚焦镜把”平行光”变成”会聚的点”;扩束镜把”细平行光”变成”粗平行光”(同时进一步压缩发散角)。三者经常串联使用,构成完整的光束传输链 [(Hyperion Optics)](https://cn.hypoptics.com/the-difference-between-collimating-lens-and-beam-expanding-lens-and-focusing-lens.html)。
在光纤激光切割头中,准直镜和聚焦镜是一对固定搭档——准直镜的焦距与聚焦镜的焦距之比直接决定了能量密度的缩放倍率。
六、典型应用与选型建议
6.1 主要应用领域
激光切割:光纤激光切割机的切割头内,准直镜将光纤输出的发散光变成平行光,再由聚焦镜会聚到工件表面。切割用准直镜焦距通常为 60–100 mm,配合 120–150 mm 焦距的聚焦镜使用 [(IndustryinChina)](https://www.industryinchina.com/blog/collimating-lenses-vs-beam-expanders-in-laser-cutting-key-differences-explained-1780482499)。
激光焊接:焊接对光斑均匀性和稳定性要求较高,常使用消色差双胶合或三胶合准直镜。手持焊接机准直镜焦距多为 100–180 mm,部分采用双透镜组合以减少像差。
振镜焊接属于”点光源+准直镜+振镜+场镜”的光路(路径B),与打标系统的”平行光+扩束镜+振镜+场镜”光路(路径A)是两套完全不同的选型逻辑,公式不能混用。焊接系统中,准直镜与场镜的配合关系遵循以下公式:
- 准直后光束直径:
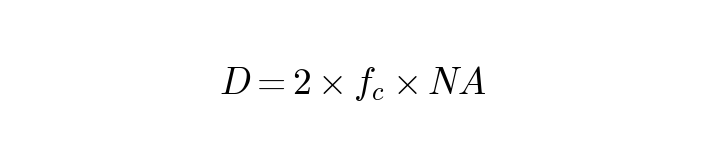
(fc为准直镜焦距,NA为光纤数值孔径)
- 最终聚焦光斑:
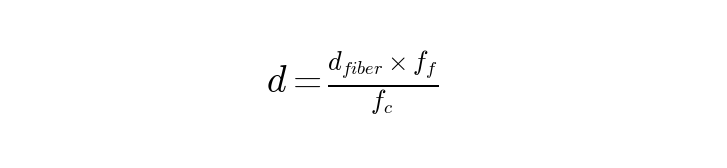
(dfiber为光纤芯径,ff为场镜焦距)
选型链路为:先算准直光束直径D → 选振镜光斑(≥D)→ 选场镜入瞳(≥振镜光斑)→ 根据光斑大小和焊接厚度选场镜焦距。例如,NA=0.11、光纤芯径50μm、准直镜焦距100mm时,准直后光斑约22mm,配合30mm振镜和F210场镜,最终聚焦光斑约105μm。焦距越长,光斑越大、能量密度越低,但焦深越长,适合厚板焊接;反之适合薄板精密焊接。详细选型方法可参考《[激光场镜选型终极指南](/f-theta-lens-selection-guide/)》第八章。
激光打标:打标系统中,准直镜配合 F-Theta 场镜使用,将激光束准直后送入振镜系统。打标用准直镜功率一般较低(几十到几百瓦),对成本敏感。
激光测量与传感:激光测距、3D扫描、LiDAR 等应用中,准直质量直接决定测量精度。高精度 LiDAR 系统要求准直发散角在 mrad 甚至 μrad 量级。
光通信:光纤通信中的光器件(隔离器、环形器、波分复用器)大量使用微型准直器,将光纤输出光变成平行光以便在空间光路中进行调制和处理。
光谱学与科研仪器:光谱仪、干涉仪等精密仪器中,准直镜确保入射到光栅或干涉仪的是平行光,是保证分辨率和精度的基础。
6.2 选型方法
选型准直镜时,建议按以下步骤进行:
第一步:确认接口类型
这是选型的第一关——接口不对,再好的参数也用不了。
- 千瓦级以上光纤激光切割机 → 选 QBH 接口(行业主流),注意部分进口机型用 QD 接口,两者不通用
- 手持焊机、中小功率焊接 → 常见为 QBH 或定制法兰接口,需确认原切割头/焊接头型号
- 小功率科研/测量系统,单模光纤 → 选 FC/PC 或 FC/APC,对反馈敏感选 APC
- 大芯径多模光纤(> 200 μm)→ 选 SMA905 接口
- 激光二极管、自由空间光路 → 选自由空间安装型(螺纹镜筒或法兰),自行对准
第二步:确定光源参数
收集光源的发散角(注意是 FWHM 还是 1/e²)、数值孔径 NA、工作波长、光束模式(单模/多模)、功率水平。
第三步:计算最小 NA
根据光源的最大发散角(快轴)计算所需最小 NA:
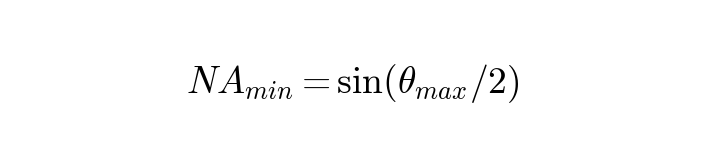
选择 NA ≥ 2×NAmin 的透镜,以确保充分收光并避免边缘截光 [(Thorlabs)](https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=149)。
第四步:根据目标光斑选焦距
根据需要的出射光斑直径 D 和发散角 θ,计算焦距:f ≈ D / (2·tan(θ/2))。光斑越大,准直距离越长,但透镜尺寸和成本也越高。
第五步:匹配波长与材质
确认透镜的增透膜波段和基材与工作波长相匹配。1064 nm 光纤激光选熔融石英 + 1030–1090 nm 增透膜;可见光选 BK7 + 对应波段镀膜。
第六步:校验损伤阈值
根据激光功率和光斑面积计算功率密度,确认 LIDT 留有 3 倍以上安全裕量。高功率系统还要特别关注热透镜效应。
第七步:确认机械接口的具体规格
即使是同一种接口类型(如 QBH),不同厂商的准直器外径、焦距定位尺寸也可能有差异,需要确认与现有切割头/焊接头的机械兼容性。
6.3 实用建议
- 切割应用选型参考:薄板材切割选 60–75 mm 准直焦距,搭配短聚焦焦距(100–120 mm),可获得更小光斑和更高能量密度;厚板材切割选 100 mm 左右准直焦距,搭配长聚焦焦距(150–200 mm),焦深更大。
- 不要盲目追求长焦距:准直焦距过长会导致光斑过大,增加后续光学元件的尺寸成本,同时焦点位置对偏差更敏感,反而容易造成切不透。
- 高功率优先选熔融石英:1 kW 以上的光纤激光系统,准直镜和聚焦镜均应采用熔融石英基材,BK7 玻璃热膨胀系数大,热透镜效应明显。
- 关注回波损耗:对反馈敏感的激光器(如单频光纤激光器),应选用 APC 连接器的准直器,或确保增透膜反射率足够低(< 0.2%),以避免背反射影响光源稳定性 [(RP Photonics)](https://www.rp-photonics.com/beam_collimators.html)。
七、常见误区
误区一:NA 够用就行,越大越好?
真相:NA 不是越大越好。NA 过大意味着透镜设计更复杂、成本更高,而且大 NA 透镜通常焦距更短、工作距离更小,安装调节更困难。正确的做法是根据光源 NA 选择合适的透镜 NA,一般留 1.5–2 倍余量即可 [(Thorlabs)](https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=149)。
误区二:用 FWHM 发散角选型,结果功率损失严重
真相:很多激光二极管的数据手册给出的是 FWHM(半高全宽)发散角,但 FWHM 只包含了中心约 50% 的光功率。如果按 FWHM 选型,透镜只能收到一半左右的光能量,大量功率被边缘截掉。正确做法是用 1/e² 或 99% 功率点的发散角来计算。对于高斯光束,1/e² 发散角 ≈ FWHM × 1.7,99% 功率发散角 ≈ FWHM × 2.576 [(光皓光学/AMS)](https://www.ghoptics.cn/news_more.html?article_id=91)。
误区三:所有波长都用同一片准直镜
真相:每片透镜都有其设计波长(Design Wavelength),在设计波长下 EFL、波前误差等参数最优。用于其他波长时,焦距会偏移(短波偏短、长波偏长),像差会增大,增透膜的透过率也会下降。多波长或宽光谱应用应选择消色差双胶合或三胶合透镜,而不是单透镜 [(光皓光学/AMS)](https://www.ghoptics.cn/news_more.html?article_id=91)。
误区四:准直镜方向装反也能用
真相:对于平凸透镜和非球面透镜,正确的安装方向是——平面(或较平的一面)朝向点光源,凸面朝向准直输出侧。装反虽然也能产生准直效果,但球差会显著增大,导致波前质量下降、聚焦光斑变大。高数值孔径、高精度应用中,方向装反的影响尤为明显 [(Thorlabs)](https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=8790)。
误区五:高功率只看标称功率,不看功率密度
真相:激光损伤不是由总功率决定的,而是由功率密度(W/cm²)决定的。同样是 500 W 激光,1 mm 光斑的功率密度是 10 mm 光斑的 100 倍,损伤风险截然不同。选型时必须计算实际使用的功率密度,并与 LIDT 对比,且至少保留 3 倍安全裕量 [(Thorlabs)](https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=149)。
误区六:把准直镜当裸镜片买,结果装不上
真相:工业激光领域说的”准直镜”,绝大多数时候指的是准直组件——透镜 + 镜筒 + 安装接口的完整器件。只买一片裸镜片回来,没有对应的镜筒和接口,根本无法安装到切割头或焊接头里。更重要的是,裸镜片需要自行完成同轴对准和焦距调节,没有专业设备和经验几乎不可能调到出厂精度。采购时务必明确是”准直镜组件”还是”替换用镜片”,并确认接口型号(QBH/QD/SMA 等)。这是新手采购最容易踩的坑。
误区七:用手擦一擦镜片就能继续用
真相:手指上的油脂、汗液会污染增透膜,不仅降低透过率,还会在高功率下形成吸收热点,加速膜层损坏甚至导致镜片炸裂。正确的清洁方式是:使用 99% 异丙醇和无尘镜头纸,沿一个方向轻擦,严禁画圈擦拭;严重污染应使用专业的光学清洁工具。日常拿取镜片时,只能接触镜片边缘,不可触摸光学表面。
八、历史与备注
8.1 发展简史
准直光学的历史可以追溯到 17 世纪,天文学家为了提升望远镜性能,最早提出了准直的概念——克里斯蒂安·惠更斯(Christiaan Huygens)和艾萨克·牛顿(Isaac Newton)等先驱在望远镜设计中实践了准直透镜的应用 [(StudyGuides)](https://studyguides.com/study-methods/study-guide/cmj02cocndhcx01aafdgne9tb)。
19 世纪初,随着光谱仪的发展,准直镜在科学仪器中得到广泛应用。约瑟夫·冯·夫琅禾费(Joseph von Fraunhofer)发明的消色差双胶合透镜,大幅提升了准直镜的性能,是这一时期的重要里程碑。
1960 年激光的发明为准直镜带来了全新的应用场景。激光固有的高方向性和高亮度,使得准直成为几乎所有激光系统不可或缺的环节——从激光雷达、光通信到激光加工,准直镜都是核心光学元件。
20 世纪 90 年代以来,精密玻璃模压和单点金刚石车削技术的成熟,推动了非球面透镜的大规模应用。非球面准直镜以单片替代了传统的多片球面透镜组合,显著缩小了体积并提升了性能。到 2024 年,非球面准直镜已占据全球市场 60% 以上份额,在消费电子和光通信领域渗透率超过 90%。
当前,超构表面(metalens)、自由曲面光学和集成光子学准直技术正处于快速发展阶段,标志着准直器向平面化、集成化、智能化方向演进的第三代技术浪潮 [(豆丁网行业报告)](https://www.docin.com/touch_new/preview_new.do?id=4967822207)。
8.2 安装使用要点
- 同轴对准:光源中心(光纤端面、激光二极管出射面)必须精确对准透镜光轴。即使 0.05 mm 的横向偏心也会导致像散和不对称光斑,严重影响准直质量。
- 焦点位置调节:准直镜与光源之间的距离需要精确调节,使光源恰好位于透镜前焦点。可通过测量远场光斑大小或使用剪切干涉仪来判断准直质量。
- 温度影响:热膨胀会导致焦距偏移和光束指向漂移,高功率系统尤其需要关注热透镜效应。小焦距透镜对热漂移更敏感。
- 振动与冲击:工业环境中的振动可能导致镜片位移,影响长期稳定性。重要应用应选用带锁紧机构的镜架。
8.3 特别注意事项
- 准直镜保留入射光的强度分布,不会”美化”光束质量。入射光束质量差(M² 高),准直后仍然差。
- 不存在完全零发散的准直光束——衍射效应决定了任何有限大小的光束都会发散,只是发散快慢的区别。
- 反射式准直镜虽然无色差,但使用时需注意离轴角度和光束遮挡问题,光路设计比折射式更复杂。
- 多透镜组准直器(如消色差三胶合)的胶合面在高功率下可能因胶层吸收而损伤,超高功率应用应优先选择空气隙式(air-spaced)结构。
九、参考文献
1. RP Photonics Encyclopedia. *Beam Collimators*. https://www.rp-photonics.com/beam_collimators.html
2. RP Photonics Encyclopedia. *Collimated Beams*. https://www.rp-photonics.com/collimated_beams.html
3. IEEE TechNav. *Optical Collimators*. https://technav.ieee.org/topic/optical-collimators/
4. Thorlabs. *Lens Tutorial*. https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=8790
5. Thorlabs. *Anamorphic Prism Pairs & Collimation Guide*. https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=149
6. Thorlabs. *Insights into Beam Expanders*. https://www.thorlabs.com/newgrouppage9.cfm?objectgroup_id=12211
7. Hyperion Optics. *准直镜与扩束镜、聚焦镜的区别*. https://cn.hypoptics.com/the-difference-between-collimating-lens-and-beam-expanding-lens-and-focusing-lens.html
8. AMS Technologies / 光皓光学. *如何选择合适的非球面透镜*. https://www.ghoptics.cn/news_more.html?article_id=91
9. IndustryinChina. *Collimating Lenses vs Beam Expanders in Laser Cutting*. https://www.industryinchina.com/blog/collimating-lenses-vs-beam-expand ers-in-laser-cutting-key-differences-explained-1780482499
10. Wavelength Opto-Electronic. *Laser Collimators*. https://wavelength-oe.com/laser-optics/laser-collimators/
📖 延伸阅读
- 聚焦镜百科 — 将平行光束会聚为焦点的光学元件,与准直镜搭配使用
- 扩束镜百科 — 改变已准直光束直径的光学系统,进一步压缩发散角
- 光学透镜百科 — 各类光学透镜的基础原理、参数和应用总览
- F-Theta 场镜百科 — 激光打标/扫描系统中的核心聚焦元件
- 激光场镜选型终极指南 — 9大参数详解+打标/焊接两套选型公式+速查表,深度长文
- 光隔离器百科 — 防止背反射损伤激光器的单向传输器件
- 激光保护镜片百科:切割/焊接/场镜/振镜全站位保护窗选型与材质全解
🔗 相关产品推荐
本文由高飞激光技术团队整理撰写,内容经 RP Photonics、IEEE TechNav 等权威来源交叉验证。转载请注明出处。
技术咨询热线:159-2722-0467 | 官网:www.soar-laser.cn
技术咨询热线:159-2722-0467 | 官网:www.soar-laser.cn


发表回复